欢迎来到金站网
金站网首页
网站导航
动力机械的运转品质,很大程度上取决于内部孔系的加工水准。
发动机缸体上的缸孔、曲轴孔、凸轮轴孔,压缩机壳体上的气缸孔、阀板孔、轴承安装孔——这些孔系承载着活塞运动、轴系旋转、介质压缩等主要功能。孔径偏差大了,活塞与缸壁之间的间隙失控,漏气、窜油、功率下降;孔与孔之间的同轴度、平行度超差,轴系运转受阻,振动加剧、磨损加快。
把这些孔加工好,是动力机械制造中绕不开的课题。而镗加工,正是解决这类孔系加工问题的主要工艺手段之一。
发动机缸体:多孔系的精度挑战
发动机缸体是典型的复杂箱体类零件,结构上壁厚不均、加强筋密布,刚性的分布并不均匀。缸体上的孔系分布在多个空间方向上——缸孔沿竖直方向贯穿、曲轴孔沿水平方向布置、凸轮轴孔位于缸体前端面——这些孔不只是自身有尺寸精度要求,彼此之间还有严格的位置关系。
缸孔的加工是缸体制造中的关键工序之一。活塞在缸孔内做往复运动,缸孔的圆度、圆柱度以及表面粗糙度,直接决定着活塞环的密封效果和缸壁的磨损寿命。加工过程通常分为粗镗、半精镗、精镗和珩磨几个阶段。粗镗阶段去除铸造余量,同时可以及早发现缸孔内壁的铸造缺陷;半精镗修正孔的直线度;精镗则将孔径加工到成品的尺寸要求;珩磨作为光整工序,进一步提升表面质量。
曲轴孔的加工同样需要镗削来完成。曲轴孔由多个轴承座孔组成,各孔之间的同轴度要求较高——曲轴在运转中要承受交变载荷,轴承孔不同轴会导致轴承受力不均,缩短使用寿命。镗加工的优势在于,可以通过一次装夹、连续进刀的方式完成多孔同轴加工,避免因多次定位引入的累积误差。
压缩机壳体:形位公差与密封性
压缩机壳体与发动机缸体有相似之处,都是动力机械中的承压部件,内部都包含多个孔系。但压缩机壳体对孔加工的侧重点有所不同。
压缩机的工作介质是气体或制冷剂,壳体内部的孔系要保证运动部件的配合精度,还要兼顾密封性。阀板孔的位置精度影响进排气阀片的动作时机,气缸孔与活塞之间的间隙决定了压缩效率,轴承安装孔的尺寸精度则关系到转子系统的运转稳定性。
在压缩机壳体的镗加工中,孔的圆柱度和表面粗糙度是重点关注指标。圆柱度偏差会导致活塞与气缸壁之间的泄漏间隙不均匀,影响压缩比;表面粗糙度过大则会增加摩擦损失,降低机械效率。精镗阶段采用金刚石涂层单刃微调镗刀,配合试镗、测量、补偿的流程来达成尺寸要求。光整加工阶段可通过滚压或珩磨进一步降低表面粗糙度。
镗加工的工艺组织
镗加工之所以能够满足发动机缸体和压缩机壳体这类复杂零件的孔加工需求,与其分阶段、分精度的工艺组织方式有关。
一个完整的镗加工流程通常分为粗镗、半精镗、精镗、光整加工四个阶段。粗镗使用双刃镗刀去除大部分余量,单边预留0.5-1mm加工量;半精镗依靠可调式镗刀修正孔的直线度,尺寸公差控制在±0.05mm;精镗通过试镗、测量、补偿的流程达成尺寸要求;光整加工可选择滚压或珩磨方式,进一步降低表面粗糙度。
这种分阶段加工的思路,实际上是给了每一道工序明确的精度任务——粗镗负责去除余量、释放应力,半精镗负责修正形状和位置,精镗负责成品尺寸,光整负责表面质量。每道工序只需要完成自己那一部分工作,不贪多、不越位,合在一起达到图纸要求。
在设备方面,卧式镗床适合大型箱体类工件的孔系加工,坐标镗床则适合对孔位精度有更高要求的场景。坐标镗床的定位精度可达0.002mm级别,多用于高精度孔系加工。配备HSK刀柄和静压主轴可以降低加工过程中的振动,提升加工稳定性。
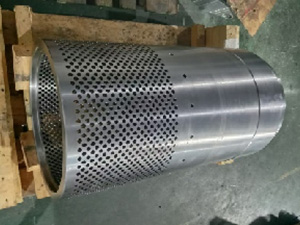
瑞宏机械在镗加工领域具备相应的工艺能力,可完成内孔精度IT6-IT7级、表面光洁度Ra
0.8-3.2μm的孔类加工。镗加工服务覆盖动力机械、能源装备、模具制造等多个领域,在发动机缸体、压缩机壳体等复杂零件的孔加工方面积累了相应的工艺经验。
联系人:
联系手机:
联系电话:
经营模式:
所在地区:
主营项目:

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询