欢迎来到金站网
金站网首页
网站导航
立式铣床主轴垂直布置,工作台水平运动,刀具从上往下切入。这个结构让它能够完成平面、沟槽、台阶、型腔等多种形式的加工。立式铣床操作直观、适用范围广,在很多工厂里都能看到。
平面铣削:基本功
平面铣削是立式铣床较常见的加工内容。工件装在工作台上,面铣刀旋转切削,把毛坯表面加工成平面。
刀具选择要看加工要求。粗铣时选用刀片强度好的面铣刀,吃刀量大一些,快速去除余量;精铣时选用刀片锋利、修光刃长的铣刀,进给适当降低,保障表面光洁度。
切削参数三者相互制约。切削深度大,去除效率高但切削力也大;进给量影响表面粗糙度。需要根据工件材质、刀具性能和设备状况做综合考量。
立式铣床适合平面和简单轮廓加工。装夹方便、对刀直观、观察切削区域的角度好,这些都是优势。
沟槽加工:直角槽、T型槽、键槽
直角槽较常见。选用立铣刀或键槽铣刀,沿表面垂直切入,按路径铣出槽的轮廓。槽宽由刀具直径决定,槽深通过控制Z轴实现。精度要求较高的槽,粗铣后留余量进行精铣。
T型槽分步加工。先用立铣刀铣出直角槽,再换T型槽铣刀加工底部横向槽。T型槽铣刀受力复杂,进给速度需要适当控制。
键槽常见于轴类零件。装夹是关键——轴类工件容易滚动,需用V型块或特用夹具固定。键槽的对称度和深度是主要控制指标。
模具型腔加工:粗加工到精加工
型腔加工难度较高——形状复杂、转角多,对刀具路径和切削参数要求较高。
粗加工阶段尽快去除大部分余量。选用直径较大的立铣刀,采用层切方式逐层去除。刀具路径避开型腔尖角部位。
精加工阶段的目标是获得图纸要求的尺寸和表面质量。采用直径较小的立铣刀或球头铣刀,切削深度和进给量都较小。型腔底部与侧壁交接处、转角部位需要特别留意。
立式铣床的优势在于操作灵活、换刀方便。对于形状不太复杂的模具型腔,配合数控系统能够满足中等精度要求。
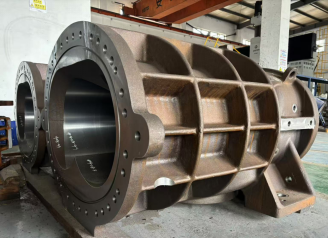
几种典型零件
底板类零件重点是上下平面的平行度和安装孔定位精度。先粗铣上下面,释放内应力后精铣至尺寸。
支架类零件装夹是难点。通常用压板配合挡块固定,先加工基准面再定位加工其他部位。
箱体类零件涉及平面、孔系和沟槽。一般先铣大平面,再镗孔系,然后再加工沟槽。立式铣床主要负责平面和沟槽工序。
设备选型考虑
工作台尺寸决定能加工的工件尺寸;主轴功率影响切削能力;主轴转速范围影响加工不同材料的适应性。
批量大、形状复杂的零件适合数控立式铣床;单件小批量或修配类零件,普通立式铣床配合手动操作也能满足要求。
瑞宏机械配备立式铣床、卧式铣床、数控铣床及加工中心等设备。创始人杨宪同先生自1984年涉足机加工行业,公司成立于2001年,同年通过ISO9001认证。在长期的铣削加工实践中,企业能够根据零件结构特点和精度要求,选用适配的设备和工艺参数,满足不同客户的加工需求。
联系人:
联系手机:
联系电话:
经营模式:
所在地区:
主营项目:

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询