欢迎来到金站网
金站网首页
网站导航
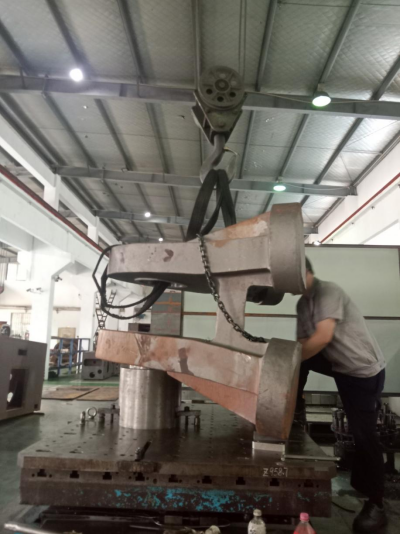
大型工件吊装到龙门铣床工作台上,接下来的事情并不简单。工件怎么放、怎么夹、怎么找正,每一个决定都会影响加工出来的尺寸和位置精度。对于动辄几吨甚至几十吨的部件来说,装夹和找正这件事,比加工本身更需要花心思。
装夹先看刚性
龙门铣床的特点是工作台固定、龙门架移动,适合加工大型工件。装夹的主要目标是保证工件在加工过程中不发生位移和振动。大型工件自重较大,但只靠自重远远不够,切削力是动态的,足以让松动的工件移位。
常用的装夹方式包括压板紧固、挡块定位和特用夹具。压板通过螺栓将工件压紧在工作台上,但压紧力需要控制——太紧可能让薄壁部位变形,太松又固定不住。挡块用于限制工件水平方向的移动。对于批量生产的同类型工件,特用夹具是效率较高的选择。
装夹点的分布也值得留意。支撑点和压紧点要尽量均匀布置,避免工件在重力或切削力作用下产生弯曲变形。对于壁厚不均匀的铸件,装夹位置要避开薄壁区域,选择结构刚性较好的部位。
找正让工件和机床对上话
装夹完成后,下一步是坐标找正。找正的目的是确定工件在机床坐标系中的实际位置,让编程时设定的坐标原点与工件上的实际基准点对应起来。
找正操作通常使用百分表或杠杆表。操作者将百分表固定在主轴或刀柄上,让表头接触工件基准面,然后手动移动机床各轴,观察表针摆动幅度。通过反复调整工件位置,让基准面与机床各轴运动方向保持平行或垂直。
大型工件调整位置并不容易,敲一下可能移动太多,力气小了又不动。有经验的操作者会用铜棒或尼龙棒轻轻敲击工件,配合百分表读数,逐步将偏差缩小到允许范围内。
找正精度要求取决于工件的加工要求。对于安装面、导轨面等关键部位,基准面找正偏差需要控制得严格一些。找正不是越精确越好,需要根据实际要求在精度和效率之间做选择。
精度控制贯穿全过程
装夹和找正完成,但精度控制并未结束。切削力、切削热、刀具磨损等因素都会影响定位精度。
粗加工阶段切削力较大,工件受到的冲击也大。粗加工完成后有必要检查装夹状态,确认工件没有发生位移,再进行精加工。
大型工件在铣削过程中局部受热,温度分布不均会导致热变形。这种变形在机床上可能看不出来,但工件冷却后尺寸和平面度可能发生变化。加工时通过合理的切削参数设置和充分的冷却液供给,可以减少切削热的影响。
铸件毛坯残留的内应力在铣削去除表层材料后可能重新分布,导致工件变形。粗加工后放置一段时间让内应力释放,再进行精加工,是减少变形的常见做法。
瑞宏机械在精密机械加工领域积累了超过四十年的行业经验,创始人杨宪同先生自1984年便涉足机加工行业。公司成立于2001年,同年通过ISO9001质量管理体系认证。在大型工件加工方面,企业配备有大型龙门镗铣床等设备,可承接各类大型结构件的铣削加工。从工件吊装上工作台开始,到压板紧固、找正、坐标原点设定,每一个环节都有相应的操作要求,减少人为因素对加工质量的影响。
装夹找正要注意的几个方面
1、装夹前检查工件基准面。铸件毛坯表面可能存在不平整或飞边毛刺,装夹前需要清理干净,确保压板和支撑点与工件表面接触良好。
2、找正时选择合适的基准。优先选用工件上已加工过的表面或设计图纸标注的基准面,减少基准转换带来的误差累积。
3、粗精加工分开进行。粗加工时留出适当的精加工余量,让内应力释放,精加工时采用较小的切削参数,保障尺寸精度和表面质量。
大型工件的装夹与找正,考验的是对工艺细节的把握能力。每个环节做到位,加工出来的工件才能满足装配和使用要求。
联系人:
联系手机:
联系电话:
经营模式:
所在地区:
主营项目:

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询