商机详情 -
镇江机器人点焊生产线安装
电机定转子的焊接对精度要求较高。定子铁芯由硅钢片叠压而成,焊接时不能损伤绝缘涂层;转子的焊点分布在圆周上,位置精度要求严格。机器人点焊生产线在电机制造中采用小电流焊接模式,配合高精度视觉定位系统,确保焊点位置偏差控制在极小范围内。对于大批量生产的微特电机,机器人点焊线的节拍可以做到20至30秒,满足高效生产的需求。电机属于旋转部件,焊接强度直接影响产品寿命,机器人焊接的一致性让每台电机的焊点质量都保持在同一水平。随着新能源汽车驱动电机需求的增长,机器人点焊线在电机行业的应用正在快速扩展,成为电机企业提升产能和质量的重要手段。不锈钢材质工件焊接效果出色,焊点耐腐蚀,适配户外类产品加工需求。镇江机器人点焊生产线安装
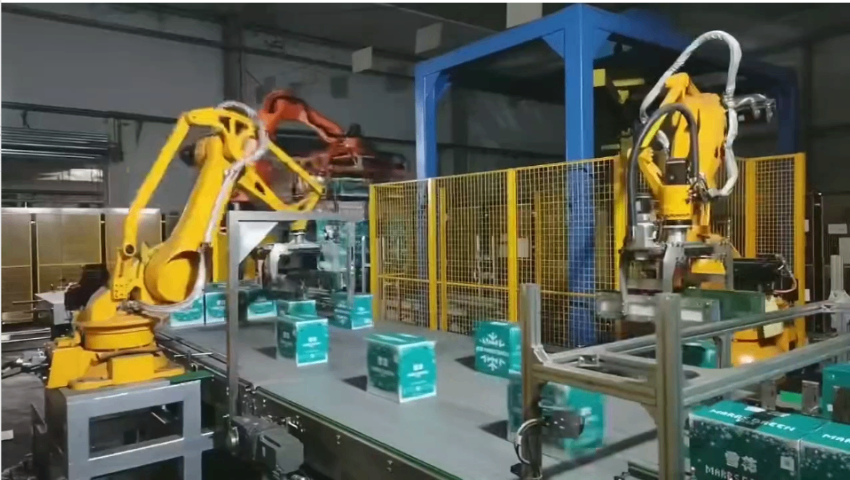
工厂的土地和厂房资源日益紧张,设备的占地面积成为选型时的重要考量。机器人点焊生产线采用紧凑型布局设计,多台机器人围绕一个中心变位机布置,共享上下料区域,比传统的多工位人工产线节省30%至50%的占地面积。以一条6机器人、200焊点的产线为例,占地面积通常在150至200平方米之间,而同等产能的人工产线需要300平方米以上。紧凑的布局还带来了物料运输距离的缩短,工件在各工位之间的流转更加顺畅。对于新建工厂来说,更小的占地面积意味着更低的厂房建设成本;对于老工厂改造来说,机器人点焊线可以在有限的空间内实现产能的提升。占地面积的优化让企业在寸土寸金的工业园区中获得了更大的布局灵活性。南通智能机器人点焊生产线多少钱摩托车车架焊接成型标准,整体韧性出色,提升车辆行驶稳定性能。
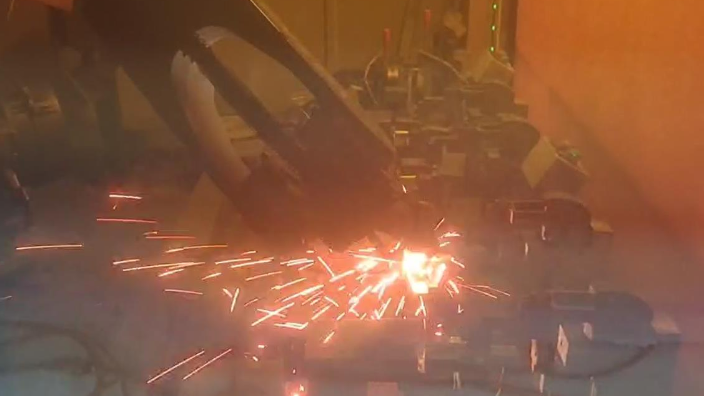
机器人点焊生产线可以实现全天候不间断运行。一台焊接机器人的设计工作时间通常为每天20至22小时,配合自动上下料系统,可以覆盖两班甚至三班的生产需求。机器人不存在疲劳问题,不会因为长时间工作而导致焊接质量下降。在实际应用中,很多工厂让点焊线连续运行数周才进行一次计划性停机维护。这种连续作业能力让工厂的设备利用率大幅提高。人工点焊则受限于劳动法规定的工作时长和休息间隔,实际有效作业时间远低于机器人。对于订单量大、交期紧张的制造企业来说,机器人点焊线的连续作业能力意味着更短的交付周期和更高的产能弹性。同时,夜班由机器人承担也降低了企业的用工管理难度。
集装箱由波纹板和框架焊接而成,板材厚度在1.5至3毫米之间,焊缝长度大、焊点密集。人工焊接集装箱时,工人需要在高空或狭窄空间内长时间作业,劳动强度大、安全风险高。机器人点焊生产线可以在地面完成大部分焊接任务,配合升降平台和旋转工作台,让机器人从合适的角度接近焊缝。整线采用长行程焊接模式,机器人沿焊缝连续移动并在预设位置点焊,效率远高于人工。集装箱属于出口产品,外观和结构强度都有严格要求,机器人焊接的均匀焊点让集装箱的整体质量更加可靠。对于年产量数万台的集装箱企业,机器人点焊线是提升产能、改善工作条件的理想选择。不同规格的焊接程序可提前存储,调取便捷,大幅缩短产品调试的时长。
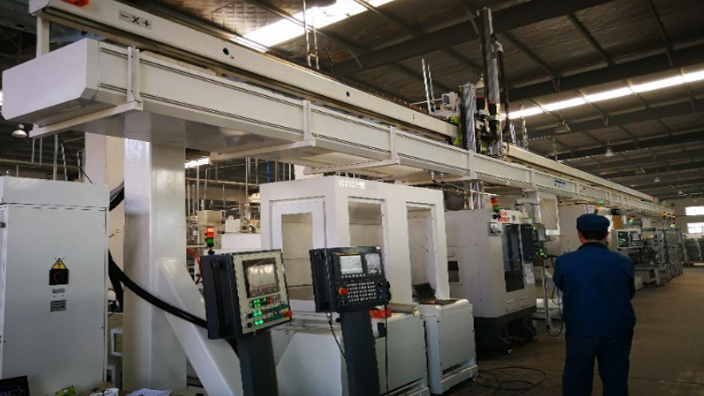
机器人点焊生产线需要与工厂的其他系统进行数据交互,通讯能力是衡量产线集成水平的重要指标。主流的机器人控制器支持Profinet、EtherNet/IP、ModbusTCP等工业通讯协议,可以与PLC、MES、ERP等系统无缝对接。通过OPCUA协议,产线数据可以上传至云端平台,实现远程监控和数据分析。整线的I/O信号通过总线传输,减少了布线数量和接点故障率。与自动上下料系统的集成让工件从入库到焊接完成全程无人化,AGV或输送线将工件送到上料位,机器人完成焊接后,成品自动流转到下一工序。这种高度集成的产线让工厂的物流和信息流更加顺畅,也为后续引入更多自动化设备打下了基础。整套产线编程操作简单,上手门槛低,普通工作人员经过培训即可熟练使用。南通智能机器人点焊生产线多少钱
整体结构布局紧凑,占用车间空间少,便于厂区内设备排布与日常运维工作。镇江机器人点焊生产线安装
焊接电源是点焊质量的重要部件。机器人点焊生产线通常采用中频逆变焊接电源,频率在1000至4000赫兹之间,相比传统工频电源具有响应速度快、输出稳定、能耗低等优点。中频电源能够在极短时间内(几毫秒)完成电流的上升和下降,让焊接过程更加可控。一些更高电源还支持多脉冲焊接技术,通过在主焊接电流前后叠加预热脉冲和回火脉冲,改善焊点的内部组织,提高焊点强度。电源的控制精度通常在±1%以内,确保每个焊点的能量输入保持一致。先进的电源还具备自诊断功能,能够监测变压器温度、电容状态等参数,在异常时提前预警,避免突发故障影响生产。镇江机器人点焊生产线安装