商机详情 -
常州智能机器人点焊生产线工作站
工厂环境中存在各种电磁干扰源,如变频器、大功率电机、电弧焊设备等。机器人点焊生产线在设计时充分考虑了电磁兼容性,控制柜采用屏蔽设计,信号线使用双绞屏蔽电缆,通讯接口具备抗干扰滤波功能。焊接电源采用软开关技术,减少了对电网的谐波污染,也降低了对周边设备的电磁干扰。在实际运行中,即使在干扰较强的车间环境下,机器人点焊线也能保持稳定的通讯和控制性能,不会出现误动作或通讯中断。良好的抗干扰能力让机器人点焊线可以与其他自动化设备共存于同一车间,不需要额外的隔离措施,降低了厂房改造的成本。机器人焊接系统具备良好的兼容性,适应不同设备。常州智能机器人点焊生产线工作站
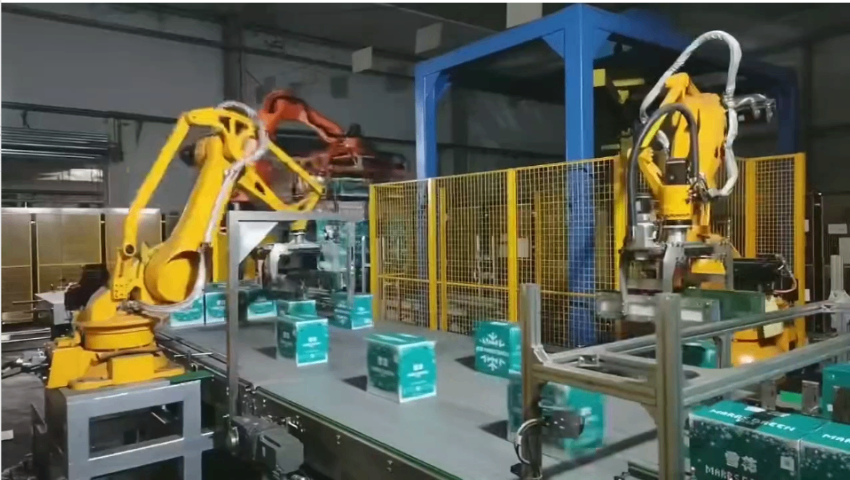
焊点质量直接决定了产品的结构强度和外观表现。机器人点焊生产线通过恒流控制和恒压控制两种模式,确保每个焊点的热量输入和电极压力保持一致。恒流模式适用于厚度变化不大的工件,电流在设定时间内保持稳定;恒压模式则通过监测电极间电压变化来判断焊点状态,在焊核形成后自动切断电流。两种模式可以单独使用,也可以组合使用,适应不同材料和板厚的焊接需求。机器人焊接的焊点直径波动范围通常控制在±0.5毫米以内,远小于人工焊接的波动范围。此外,焊接参数全部由系统记录,每个焊点的电流、电压、压力、时间都可查询,为质量分析和工艺优化提供了数据基础。这种可追溯的质量管理方式是人工焊接无法实现的。常州机器人点焊生产线管理系统机器人点焊生产线适配多类金属板材,柔性设计可灵活切换不同工件开展焊接作业。
汽车座椅骨架由数十根钢管和冲压件焊接而成,焊点数量多、空间狭小,人工焊接难度大。机器人点焊生产线在座椅骨架制造中表现出色。多台机器人从不同方向同时焊接,配合伺服变位机快速翻转骨架,整线节拍可控制在40至60秒。座椅骨架的管材直径通常在16至32毫米之间,焊接电流需要根据管壁厚度自动调节。机器人点焊线通过参数自适应功能,能够根据不同位置的板厚自动匹配焊接电流,无需人工干预。座椅属于安全件,焊接强度要求严格,机器人焊接的每个焊点都有完整的参数记录,满足车企对可追溯性的要求。对于同时生产多款座椅的企业,机器人点焊线的快速换型能力让不同骨架的切换时间压缩到分钟级别。
机器人点焊生产线具有多项明显优势。首先,自动化程度高,能够减少人工干预,从而降低人力成本和人为错误的风险。其次,焊接质量稳定,机器人能够在相同的条件下重复进行焊接,确保每个焊点的一致性。此外,机器人点焊的速度远超人工焊接,能够在短时间内完成大量焊接任务,提升生产效率。同时,机器人能够在高温和有害环境中工作,保障了工人的安全。蕞后,灵活的编程能力使得生产线能够快速适应不同产品的焊接需求,具有较高的市场竞争力。铝合金工件焊接工艺成熟,有效抑制材质变形,保障工件原有尺寸规格。
人工成本持续上升是制造业面临的普遍问题。一条传统的人工点焊线通常需要8至15名操作工人,而机器人点焊生产线只需2至3名技术人员负责上下料和日常维护。以长三角地区为例,一名点焊工人的年综合成本约8至12万元,一条线每年可节省60至100万元的人工支出。更重要的是,点焊岗位招工越来越难,年轻人不愿意从事重复性强、工作环境差的焊接作业。机器人点焊线把人从高温、噪音、烟尘的环境中解放出来,只需要在上下料环节配置少量工人。这种用工模式的转变不*解决了招工难题,也让企业在人员流动时不再担心产能波动。技术人员经过短期培训即可上岗,岗位门槛的降低也拓宽了企业的用人选择。消防设备构件焊接密封性佳,防护能力到位,契合消防产品使用要求。宿迁智能工厂机器人点焊生产线多少钱
食品机械部件焊接易清洁,防腐性能优异,严格贴合食品生产规范。常州智能机器人点焊生产线工作站
焊接节拍是衡量点焊产线效率的关键指标。机器人点焊生产线的单工位焊接时间通常在0.3至0.8秒之间,加上机器人移动和变位机翻转的时间,单个焊点的综合耗时可控制在1.5秒以内。整线节拍取决于焊点总数和机器人数量的配比。以一条拥有6台机器人、200个焊点的产线为例,节拍可以做到45至60秒。多台机器人协同作业时,通过主控制器统一调度,避免相互干涉,同时利用机器人等待工件变位的空闲时间进行预热或冷却,把时间利用率推到更高水平。节拍的稳定性也是机器人点焊线的强项,人工操作会因为疲劳导致节拍波动,而机器人可以24小时保持相同的作业速度,这对于需要连续生产的工厂来说意味着产能的可预测性大幅提升。常州智能机器人点焊生产线工作站