商机详情 -
江苏机器人点焊生产线检测
物料输送装置在机器人点焊生产线中起到连接各个环节的作用。常见的输送方式有输送带、自动导引车(AGV)等。输送带以稳定的速度将焊件从一个工位运输到下一个工位,它可以根据生产线的布局设计成直线型、环形或其他复杂的形状。在一些大型焊件的生产中,AGV的应用更为广。AGV能够根据预设的路线自动导航,将大型焊件准确地停靠在点焊机器人的工作区域。这些输送装置通常配备有定位传感器,以确保焊件在每个工位上的位置精度在毫米级别。同时,为了避免焊件在输送过程中的碰撞和损伤,输送装置还会有缓冲和保护措施,保障焊件的完整性和点焊的顺利进行。机器人点焊技术的应用,提升了产品的市场认可度。江苏机器人点焊生产线检测
机器人点焊生产线是现代制造业中一种高效且精确的生产系统。它主要由工业机器人、点焊设备、物料输送装置、控制系统等部分组成。工业机器人作为中心,拥有多个自由度的机械臂,能够灵活地在三维空间内移动。点焊设备则提供高能量的电流,瞬间使金属焊件在接触点熔化并连接。物料输送装置确保焊件在各个工位之间准确且有序地流转。控制系统如同生产线的大脑,协调机器人的动作、点焊的参数以及物料的输送节拍,使整个生产线有条不紊地运行,很大提高了点焊作业的效率和质量,广泛应用于汽车制造、电子设备生产等众多领域。徐州流水机器人点焊生产线管理系统视觉辅助定位系统加持,自动校正工件位置,进一步提升点焊作业精度。
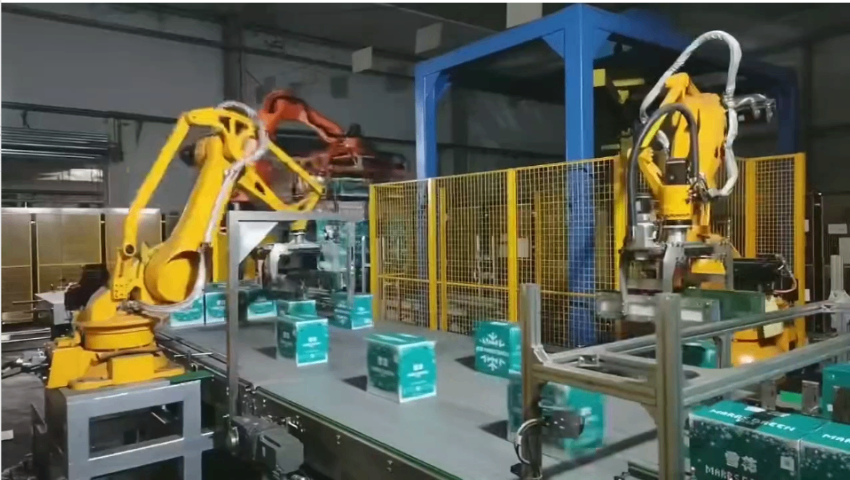
焊接节拍是衡量点焊产线效率的关键指标。机器人点焊生产线的单工位焊接时间通常在0.3至0.8秒之间,加上机器人移动和变位机翻转的时间,单个焊点的综合耗时可控制在1.5秒以内。整线节拍取决于焊点总数和机器人数量的配比。以一条拥有6台机器人、200个焊点的产线为例,节拍可以做到45至60秒。多台机器人协同作业时,通过主控制器统一调度,避免相互干涉,同时利用机器人等待工件变位的空闲时间进行预热或冷却,把时间利用率推到更高水平。节拍的稳定性也是机器人点焊线的强项,人工操作会因为疲劳导致节拍波动,而机器人可以24小时保持相同的作业速度,这对于需要连续生产的工厂来说意味着产能的可预测性大幅提升。
产品质量的稳定性来源于工艺的一致性。人工焊接时,不同工人的手法、力度、节奏都有差异,即使是同一个工人,在不同时间段的操作也会有波动。机器人点焊生产线通过程序化控制,让每一次焊接的电流、时间、压力、速度都完全相同,不受人员、时间、情绪等因素影响。这种工艺一致性让产品的焊点强度、外观质量和尺寸精度都保持在稳定的范围内。对于需要通过(生产件批准程序)的汽车零部件来说,工艺一致性是客户审核的重点。机器人点焊线提供的稳定工艺让企业在面对客户审核时更加从容,也让产品在市场上的口碑更加可靠。采用先进的焊接设备,确保焊接质量的稳定性。
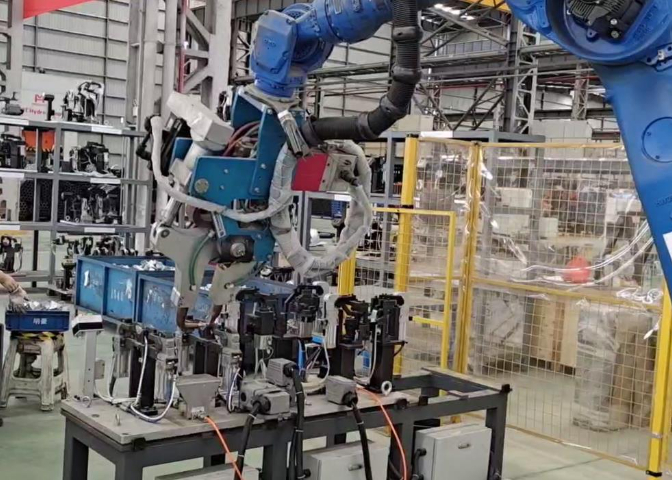
电极是点焊工艺中的消耗件,其寿命直接影响生产成本和焊点质量。机器人点焊生产线通过焊接参数的优化和电极压力的稳定控制,有效延长了电极的使用寿命。人工焊接时,由于压力波动大,电极容易出现过度磨损或粘连,寿命通常在几千次焊接。机器人焊接的压力控制精度高,电极磨损更加均匀,寿命可延长至上万次焊接。系统还具备电极寿命监测功能,通过统计焊接次数和监测电极电阻变化,在电极接近寿命终点时自动提醒更换,避免因电极老化导致的焊点质量下降。一些产线还配备了自动修磨装置,对轻微磨损的电极进行在线修磨,进一步降低了电极消耗成本。电极寿命的延长意味着停机换电极的次数减少,产线的有效运行时间更长。机器人焊接系统具备良好的兼容性,适应不同设备。南通机器人点焊生产线多少钱
家电钣金件加工适配性强,点焊效率高,满足家电行业规模化生产要求。江苏机器人点焊生产线检测
焊接缺陷不*影响质量,还会造成物料浪费。一个虚焊的焊点意味着这个工件需要返修甚至报废,附带的还有已经消耗的电力、电极磨损和工时。机器人点焊生产线通过稳定的焊接参数和精确的定位控制,把不良率降到极低水平,直接减少了因焊接缺陷导致的物料损耗。以年产10万件、每件200个焊点的产线为例,不良率从3%降至0.3%,每年可减少约5400个不良焊点,按每个焊点消耗的材料和电力计算,节省的成本相当可观。对于使用铝板、不锈钢等高价材料的产品,物料节省的金额更加明显。减少物料损耗不*降低了制造成本,也符合绿色制造的理念,让企业在降本的同时实现了减废。江苏机器人点焊生产线检测