商机详情 -
徐州机器人点焊生产线集成商
机器人点焊生产线的日常维护工作量远低于人工产线。机器人本体的维护主要包括减速器润滑油更换、皮带张力检查和电池更换,这些工作通常每半年至一年进行一次。焊接电源的维护主要是清洁散热系统和检查电缆连接,频率约为每季度一次。夹具的维护主要是清理电极头和检查定位销的磨损情况,每天开工前进行。相比人工产线需要频繁调整焊接参数、更换电极、维修气动元件等工作,机器人点焊线的维护内容更加简单和规律。系统还具备故障自诊断功能,当某个部件出现异常时会在操作界面上显示报警信息和处理建议,减少了对专业维修人员的依赖。这种低维护特性让企业的设备管理更加轻松。生产线的安全防护措施完善,确保操作人员安全。徐州机器人点焊生产线集成商
焊接缺陷不*影响质量,还会造成物料浪费。一个虚焊的焊点意味着这个工件需要返修甚至报废,附带的还有已经消耗的电力、电极磨损和工时。机器人点焊生产线通过稳定的焊接参数和精确的定位控制,把不良率降到极低水平,直接减少了因焊接缺陷导致的物料损耗。以年产10万件、每件200个焊点的产线为例,不良率从3%降至0.3%,每年可减少约5400个不良焊点,按每个焊点消耗的材料和电力计算,节省的成本相当可观。对于使用铝板、不锈钢等高价材料的产品,物料节省的金额更加明显。减少物料损耗不*降低了制造成本,也符合绿色制造的理念,让企业在降本的同时实现了减废。无锡智能工厂机器人点焊生产线安装机器人焊接系统可实现多种焊接模式,灵活多变。
机器人点焊生产线采用模块化设计理念,整线由焊接单元、变位单元、控制单元、输送单元等标准模块组成。企业可以根据产能需求灵活配置模块数量,初期可以先建设较小规模的产线,后续根据订单增长逐步扩展。模块化设计也让产线的改造升级更加方便,当产品变更时,只需更换对应的夹具模块和调整焊接程序,不需要对整线进行大改造。备件管理也因模块化而简化,每个模块的易损件都是标准化的,库存管理更加清晰。对于多品种生产的企业,模块化设计让同一条产线能够快速适应不同产品的需求,减少了设备闲置的时间,提高了资产的利用效率。
机器人点焊生产线在能源消耗方面具有明显优势。焊接电源采用中频逆变技术,相比传统工频电源节能20%至30%。机器人在非焊接时间处于待机状态,能耗远低于人工操作时设备持续运行的状态。整线的电力消耗通常在50至150千瓦之间,具体取决于机器人数量和焊接频率。与人工产线相比,机器人点焊线的单焊点能耗更低,因为焊接参数经过优化,避免了过大的能量输入。加上焊接缺陷率降低带来的材料节省,机器人点焊线在综合能耗方面的表现优于传统产线。对于注重碳排放管理的企业来说,机器人点焊线不*降低了电力成本,也有助于达成节能减排的目标。长期运行下来,能源费用的节省也是一笔可观的数字。点焊机器人运动轨迹流畅,可深入狭小工位,完成复杂结构工件的焊接作业。
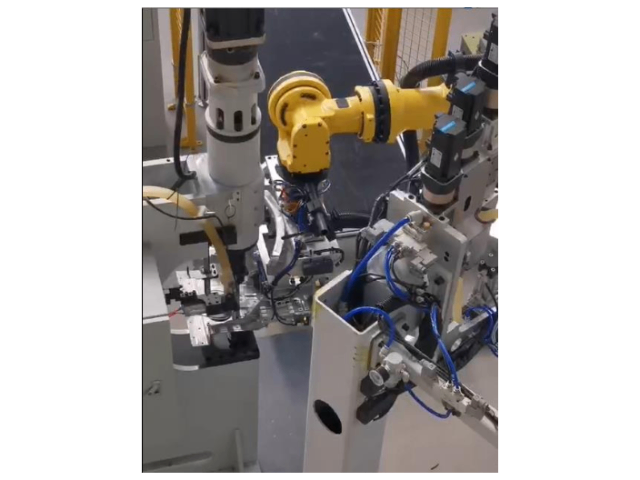
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配仓储物流设备行业货架、托盘、仓储框架等金属构件焊接,可处理普通钢板、型材焊接,满足仓储设备高强度、低成本生产需求。生产线采用标准工业机器人搭配简易工装结构,成本适中,适配仓储设备企业预算与生产规模。支持多工位流水化作业,可连续完成工件上料、焊接、下料流程,适配仓储设备大批量生产模式。性能层面,生产线焊接电源输出稳定,可满足普通钢板焊接强度要求,焊点连接牢固,适配仓储设备重载使用工况。机器人运行稳定,维护简便,可长时间连续作业,减少停机时间,保障生产连续性。配备基础参数监控功能,可实时显示焊接电流、压力等数据,便于现场操作与管理。不锈钢材质工件焊接效果出色,焊点耐腐蚀,适配户外类产品加工需求。无锡智能工厂机器人点焊生产线搭建
自行车管材点焊形变极小,车身对称性好,优化骑行使用体验感受。徐州机器人点焊生产线集成商
家电产品的壳体多由薄板金属件构成,焊接面积小、焊点密集,对设备的重复定位能力要求很高。机器人点焊生产线在冰箱、洗衣机、空调外壳的制造中应用普遍。家电行业的特点是产品更新快、批量大、换型频繁,这就要求焊接设备具备快速切换的能力。一台六轴焊接机器人配合伺服变位机,可以在有限的工位空间内覆盖多个焊接角度,减少了夹具数量和占地面积。整线采用总线控制架构,各工位之间通过通讯协议实时同步状态,避免了因信息延迟导致的空焊或漏焊。家电行业对成本敏感,机器人点焊线的投资回收期通常在两到三年,之后每年可节省大量人工成本。同时,机器人焊接的一致性让产品外观质量更加统一,减少了后续打磨和返修的工作量,间接降低了制造总成本。徐州机器人点焊生产线集成商