商机详情 -
多版本水冷定型机安装
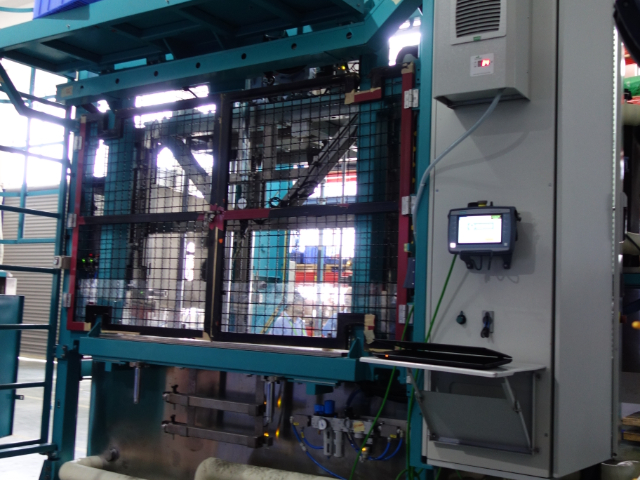
水冷定型机的故障自诊断系统能够快速定位故障原因,减少维修时间。系统内置故障数据库,包含 200 多种常见故障的特征、原因与解决方案,当设备出现报警时,自动分析故障代码与实时数据,在界面显示故障位置、可能原因与排查步骤。对于复杂故障,支持通过 U 盘导出故障日志,发送给技术支持人员远程分析;诊断系统还能识别潜在故障(如电机温升异常),提前发出预警。故障自诊断系统使设备的平均故障修复时间(MTTR)缩短至 30 分钟以内,较传统设备减少 60%。双工位温度差异化控制,适配复杂结构产品。多版本水冷定型机安装
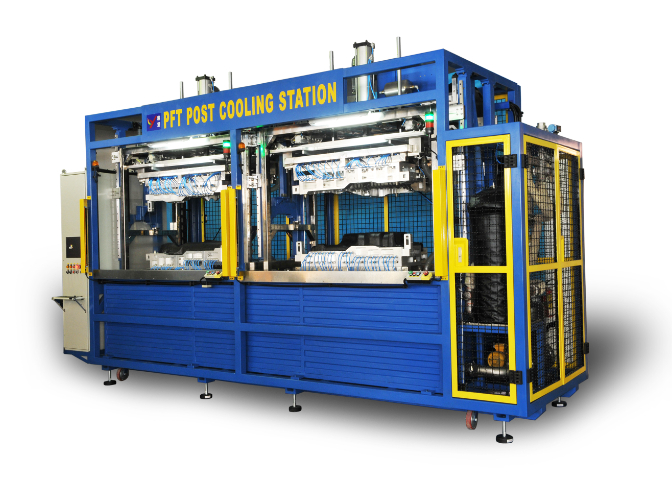
双工位单独运行的生产数据追溯功能使水冷定型机能够实现产品质量的准确追溯,满足质量管控要求。每个工位配备单独的数据采集模块,记录产品编号、冷却时间、温度曲线、压力曲线、操作人员等信息,数据存储容量达 10 万条以上。通过扫描产品二维码可查询对应工位的全部生产数据,当出现质量问题时,能快速定位至具体工位、时间段与工艺参数,分析根本原因。生产数据可导出为 Excel 或 PDF 格式,支持质量审核与追溯,满足汽车、医疗等行业的严苛质量追溯要求。扬州多版本水冷定型机报价水冷定型机双工位单独运行,明显降低产品 CT 时间。
多种压力控制方式的工艺优化建议功能为水冷定型机的工艺参数设置提供了智能支持,提升产品质量。系统基于机器学习算法,分析历史生产数据(产品类型、尺寸、材料与对应压力参数、质量结果),当新设置参数偏离合适范围时,自动推荐更合理的压力值与调节模式;对于质量波动较大的产品,分析压力曲线与质量缺陷的关联性,提出优化建议(如延长高压段时间改善尺寸精度)。工艺优化建议功能使工艺参数调试的试错成本降低 40%,产品质量稳定性提升 10%。
机械锁位装置是水冷定型机保障操作安全与运行稳定的关键结构,为设备的高速运行提供可靠保障。该装置采用高强度合金钢材制造,主要由伺服驱动锁舌、定位销与感应式位置传感器组成,安装于工位开合处。当产品进入定型区域后,机械锁位装置在 0.5 秒内完成锁闭动作,锁舌插入深度达 20mm,锁闭力≥5000N,确保工位在高压喷淋与高速传动过程中无晃动位移,定位精度维持在 ±0.1mm 以内。装置配备双重安全检测:位置传感器确认锁舌完全到位后才允许启动冷却程序;压力传感器实时监测锁闭力,低于阈值时立即停机报警。机械锁位装置通过了 ISO 13849 - 1 安全认证,达到 PLd 安全等级,有效防止因工位意外开启导致的产品偏移、喷淋水外溢等安全事故,同时减少设备振动对定型精度的影响。水循环水质在线监测,确保冷却效果。
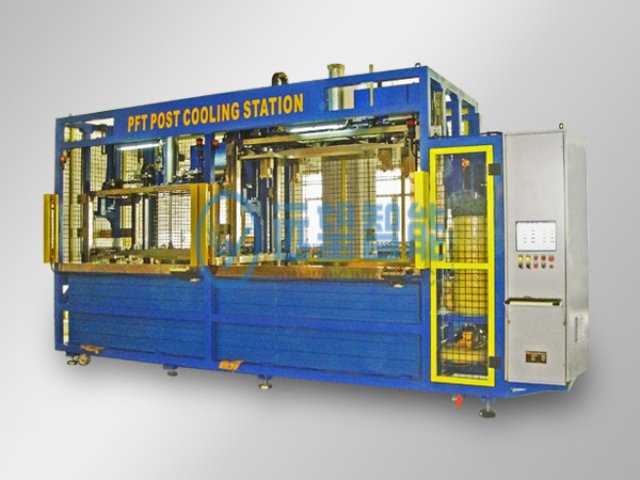
水冷定型机的双工位协同控制系统确保了两个工位的高效联动,避免工序干扰与资源浪费。系统采用 PLC 主控制器与双工位单独子控制器的架构,通过高速数据总线实现信息交互,响应时间≤1ms。当一个工位完成冷却进入下料阶段时,系统自动通知上游设备优先为空闲工位供料;若某一工位出现短暂故障,另一工位可切换至单独运行模式,维持 50% 产能,避免全线停机。控制系统内置智能排产算法,根据产品类型与订单优先级动态分配工位负载,确保两个工位的利用率差异≤10%。协同控制还实现了能源的优化分配,如双工位同时运行时自动调节水泵频率与换热器负荷,避免能源峰值浪费。这种智能化的协同机制使双工位的综合效率比单工位简单叠加提升 15% - 20%。产品单独喷淋覆盖每个面,实现整体均匀冷却。扬州多版本水冷定型机报价
与质量检测系统集成,实时监控调整参数。多版本水冷定型机安装
机械锁位装置的防误操作设计避免了水冷定型机因人为操作错误导致的安全事故与设备损坏。装置设置操作权限管理,只有授权人员才能进行参数修改与手动操作;启动锁闭程序前需确认产品已正确定位,否则无法执行;解锁操作需同时满足 “设备停机”“无喷淋压力” 两个条件,防止带压解锁导致的意外。防误操作设计还包括明确的操作指引标识、声光提示与操作记录功能,所有手动操作均被记录存档,便于追溯责任。这些措施使因人为误操作导致的故障占比降低至 0.5% 以下。多版本水冷定型机安装