商机详情 -
远望智能包覆设备解决方案
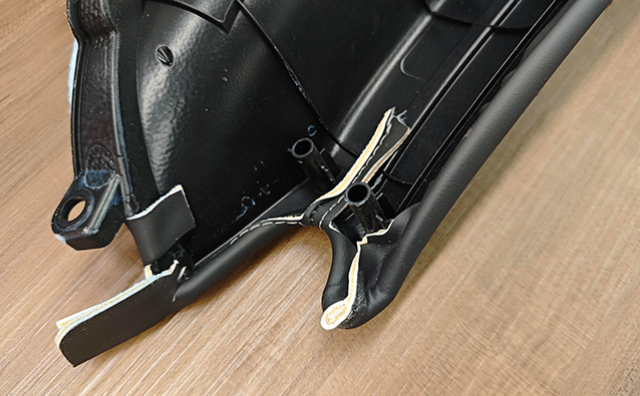
包覆设备的推边块通冷水系统针对汽车内饰件边缘包覆(如门板侧边、仪表板下缘)的 “翘边难题”,采用 “局部强化冷却 + 温度梯度控制” 技术。推边块是实现表皮边缘翻折包覆的关键部件,工作时与高温表皮(60-80℃)直接接触,若冷却不及时,易导致边缘表皮冷却缓慢而翘边。系统在推边块的边缘接触区域设计了密集的微型水路(直径 5mm,间距 8mm),水流速提升至 25L/min,使该区域的冷却效率比其他区域高 40%;同时通过温度传感器实时监测推边块不同部位的温度,形成从边缘到内部的温度梯度(边缘温度 30-35℃,内部温度 40-45℃),既确保边缘表皮快速定型,又避免推边块因整体过冷导致的机械性能下降。例如在门板侧边包覆时,推边块将表皮翻折 90° 并压紧在基材侧面,微型水路快速带走热量,使表皮在 10 秒内从 70℃降至 32℃,定型后的边缘平整度误差≤0.05mm,无任何翘边现象。此外,推边块的水路接口采用快速接头设计,更换推边块时可在 30 秒内完成水路连接与断开,不影响工模更换效率,适配多车型边缘包覆需求。包覆设备剥离力不足时,分析是否因表皮清洁度或基材处理问题。远望智能包覆设备解决方案
包覆设备的红外调动胶水功能设计 “延时冷却” 机制,在胶水活化完成后延迟 3-5 秒启动冷却系统,确保胶水与表皮、基材充分融合,提升粘结强度。胶水活化后需要一定时间进行分子扩散与交联,若立即冷却,会导致胶水结晶过快,影响融合效果,剥离力可能下降 0.5-1N/25mm。延时冷却机制使胶水在活化温度(如 85℃)下保持 3-5 秒,充分渗透至表皮与基材的微小孔隙中,形成更牢固的粘结层,随后再启动冷却系统快速降温,促进胶水固化。例如在包覆 PU 表皮与 PP 基材时,无延时冷却的剥离力为 5.8N/25mm,采用延时冷却后,剥离力提升至 6.5N/25mm,粘结强度明显增强。延时冷却机制的延时时间可根据胶水类型调整(如 EVA 胶水延时 3 秒,PU 胶水延时 5 秒),确保适配不同胶水的特性,进一步提升剥离力的稳定性。远望智能包覆设备解决方案包覆设备通冷水流量平衡阀,流速偏差≤±1L/min,冷却均匀。
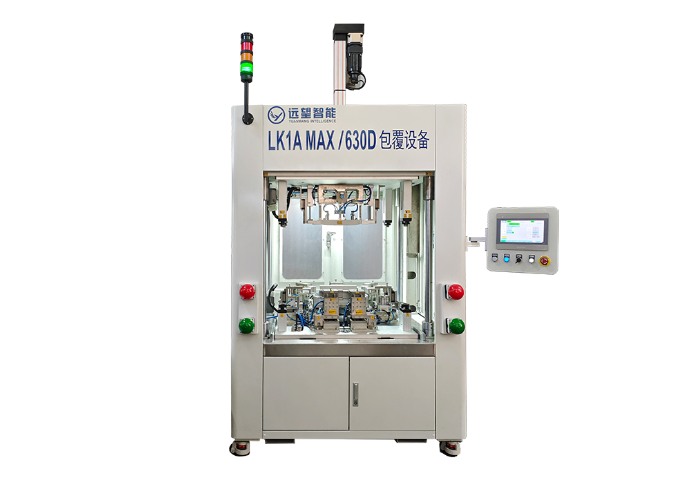
包覆设备的工模快速更换系统配备 “模具重量平衡” 装置,确保模具在搬运与安装过程中的稳定性,避免模具倾斜导致的定位偏差。装置包括模具底部的平衡块(可根据模具重心位置调节安装位置)与搬运导轨上的导向轮(确保模具搬运时沿直线移动),通过平衡块调整模具的重心,使模具重心与快换夹爪的夹持中心重合,避免模具在夹紧时因重心偏移导致的倾斜(倾斜角度≤0.5°)。例如某 SUV 门板模具(重量 45kg)因重心偏向一侧,传统搬运时易倾斜(倾斜角度 2°),导致定位销无法顺利插入;安装平衡块后,模具重心与夹持中心重合,倾斜角度控制在 0.3° 以内,定位销插入成功率达 100%。模具重量平衡装置还减少了模具对快换夹爪的单侧磨损(磨损量从 0.05mm / 千次降至 0.01mm / 千次),延长夹爪使用寿命,同时确保模具安装后的平行度(平行度误差≤0.03mm),提升包覆精度。
包覆设备的真空表皮吸附系统针对汽车门板饰件的复杂曲面(如扶手凹槽、储物格边缘),采用 “动态负压调节” 技术实现准确包覆。系统将模具表面划分为 6-8 个单独负压区域,每个区域配备单独的真空阀与压力传感器,通过 PLC 根据门板曲面的曲率变化动态调整各区域负压值:在曲率半径较小的凹槽区域(如 R5mm),负压提升至 - 0.095MPa,增强吸附力确保表皮完全贴合凹槽底部;在曲率平缓的平面区域,负压降至 - 0.085MPa,避免表皮过度拉伸导致纹理断裂。为适配不同厚度的表皮(0.3-1.2mm),系统还设计了负压补偿算法,表皮厚度每增加 0.1mm,负压自动提升 0.002MPa,确保吸附力与表皮刚度相匹配。例如包覆厚度 0.8mm 的 PVC 门板表皮时,凹槽区域负压设为 - 0.095MPa,平面区域设为 - 0.087MPa,通过动态调节使表皮在复杂曲面上的贴合度达 99.8%,无任何褶皱或气泡。此外,吸附系统还配备真空过滤器(过滤精度 10μm),防止表皮碎屑或胶水残渣堵塞吸附孔,保障系统长期稳定运行,过滤器每运行 8 小时自动提示清洁,维护便捷。包覆设备红外调动用 1-2μm 近红外管,准确穿透表皮调动胶水。
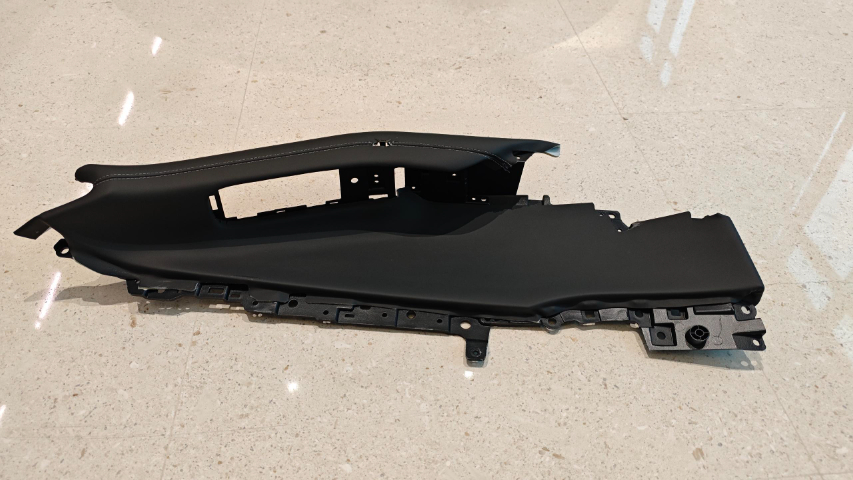
包覆设备的上下模通冷水系统采用 “分区控温” 设计,适配汽车内饰件不同部位的冷却需求,避免因整体冷却不均导致的尺寸偏差。系统将上下模分为 3-4 个单独的冷却区域(如门板的平面区、凹槽区、边缘区),每个区域配备单独的水温控制器与流量调节阀,可根据不同部位的散热需求设定不同的冷却水温:例如门板平面区散热面积大,水温设为 20℃;凹槽区散热困难,水温设为 18℃;边缘区与推边块接触,散热快,水温设为 22℃。通过分区控温,模具各区域的温度差控制在 ±3℃以内,避免因温度差异导致的模具热变形(变形量≤0.03mm),进而确保包覆后的门板饰件尺寸精度。例如某车型门板的边缘孔位(直径 8mm),若模具边缘区温度过高(25℃),平面区温度过低(18℃),易导致孔位偏移(偏移量 0.15mm);通过分区控温后,孔位偏移量控制在 0.05mm 以内,符合装配要求。此外,系统还配备水温报警功能,当某区域水温超出设定范围 ±3℃时,立即停机提示,防止批量不良品产生。包覆设备真空吸附监测表皮张力,超阈值时降低对应区域负压。远望智能包覆设备解决方案
包覆设备工模重量平衡装置,调整重心确保安装平行度≤±0.03mm。远望智能包覆设备解决方案
包覆设备的红外调动胶水功能配备 “胶水类型识别” 模块,通过扫码自动匹配加热参数,适配不同配方的热熔胶。系统在胶水包装上粘贴二维码,包含胶水类型(如 EVA、PU、TPR)、活化温度范围、加热时间等信息,操作人员在生产前扫描二维码,系统自动读取信息并调用对应的加热参数,无需手动输入。例如扫描到 PU 热熔胶(活化温度 85-95℃,加热时间 12-15 秒)时,系统自动将红外温度设定为 90℃,加热时间设定为 13 秒;扫描到 EVA 热熔胶(活化温度 75-85℃,加热时间 10-12 秒)时,自动设定温度 80℃,时间 11 秒。胶水类型识别模块避免了因操作人员误记或误输参数导致的加热不当(如将 EVA 胶水按 PU 胶水参数加热,导致胶水碳化),使胶水活化合格率提升至 99.8%,同时减少参数设置时间(从 5 分钟缩短至 10 秒),提升生产效率。远望智能包覆设备解决方案