商机详情 -
模块化高压氧舱现货直发
高压氧舱拥有智能气压控制功能,可根据预设参数自动完成舱内加压、保压与减压全过程,无需人工手动操作,大幅提升使用便捷性。加压过程采用渐进式设计,加压速度可根据用户适应程度调节,通常控制在0.01-0.02MPa/min,避免因加压过快导致用户出现耳闷、头晕等不适症状。当舱内气压达到预设值后,系统会自动进入保压状态,保压精度高,气压波动控制在±0.005MPa以内,确保舱内环境稳定。减压过程同样遵循渐进式原则,缓慢释放舱内压力,使人体逐步适应常压环境,减少减压不适。此外,舱内配备了清晰的气压显示装置,用户可实时查看当前舱内气压,同时系统具备气压异常提示功能,当气压超出安全范围时,会及时发出声光报警,提醒用户注意。日常居家吸氧调压,改善气血运行不畅引发的肢体发凉问题。模块化高压氧舱现货直发
不同人群对制氧机的需求存在差异,选购时需结合自身情况选择。慢性病患者(如慢阻肺、肺心病)需选择医用级制氧机,确保氧浓度≥93%,且具备稳定的流量调节功能,比较好带有氧浓度监测和报警装置,部分患者还需配备雾化功能(兼顾氧疗和雾化医疗)。健康人群用于保健或高原旅游,可选择家用保健制氧机,膜分离式或低流量分子筛式均可,注重便携性和噪音控制。工业用户则需根据具体需求选择大流量、高纯度的工业制氧机,如切割用制氧机需考虑氧气纯度对切割效果的影响,实验室用则需关注稳定性和洁净度。此外,选购时还需查看产品认证,医用制氧机需通过国家医疗器械注册认证,确保符合医疗安全标准,避免购买三无产品。安徽二十人高压氧舱注意事项日常坚持氧舱养生,由内调理身体,筑牢日常健康基础防线。
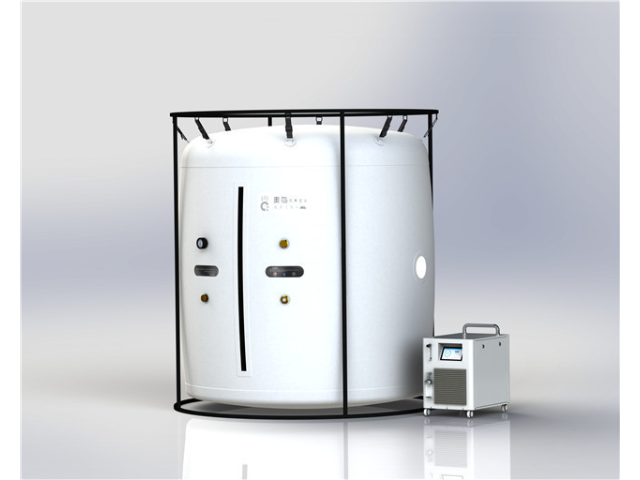
高压氧舱的表面涂装工艺注重美观性与防护性,涂装过程需经过多道工序。首先对成型后的舱体进行表面清洁,采用碱性清洗剂去除表面的油污与杂质,随后用清水冲洗干净并烘干。烘干后的舱体进入底漆喷涂环节,底漆选用环氧底漆,该底漆附着力强、耐腐蚀性出色,能够与铝合金基材紧密结合,形成一层防护底层。底漆喷涂采用静电喷涂工艺,喷涂均匀性好,涂层厚度控制在30-50μm。底漆喷涂完成后进行烘干固化,固化温度控制在120℃,固化时间为30分钟。随后进行面漆喷涂,面漆选用环保型聚氨酯漆,颜色可根据市场需求定制,喷涂工艺同样采用静电喷涂。涂装完成后,对涂层进行性能检测,包括附着力测试、耐磨损测试、耐紫外线测试等。
高压氧舱的压力测试分为静态压力测试与动态压力测试,多方面检验舱体的承压能力与密封性。静态压力测试时,将舱体密封,向舱内注入压缩空气,使舱内压力达到设计压力的1.5倍,保持压力60分钟,通过压力传感器实时监测压力变化,同时采用超声波泄漏检测仪检测舱体各部位是否存在泄漏。若压力下降值不超过0.02MPa,且无泄漏点,则静态压力测试合格。动态压力测试模拟产品实际使用过程中的加压与减压循环,设定加压至1.2倍设计压力,保压10分钟,随后减压至常压,保压5分钟,如此循环10次。循环过程中,监测舱体的压力变化、结构变形情况以及密封系统的密封性能。水系无氟空调系统精确调控舱内温湿度,打造四季恒温舒适的舱内氧疗空间。
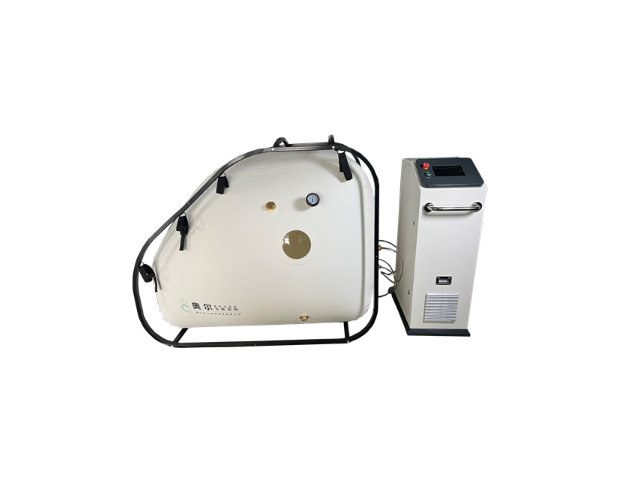
高压氧舱具备舱内扶手设计功能,在舱体内部设置扶手,方便用户进出舱体与吸氧过程中支撑身体,提升使用安全性与舒适性。扶手采用防滑设计,表面粗糙,可有效防止用户滑倒,同时扶手高度设计合理,适配不同身高的用户,无论是老人还是成年人,都能轻松抓握。扶手安装牢固,能够承受一定的重量,在舱内加压、减压过程中,用户可抓握扶手保持平衡,避免因身体晃动导致碰撞受伤。此外,扶手采用圆角设计,无尖锐边角,进一步提升使用安全性。硬体微高压氧舱结构稳固耐用,外观简约大气,是高级私享与商业门店的理想设备。黑龙江高压氧舱研发
空气循环搭配富氧环境,改善体感沉闷,保持身心清爽舒畅。模块化高压氧舱现货直发
壳体组对与焊接是决定舱体结构完整性的关键环节。所有成型后的高强度钢部件,均在由数控机床加工而成的专门组对工装上进行精确定位与刚性固定。我们的焊工均持有特种设备焊接资质,并采用富氩气体保护焊作为主焊工艺,使用与母材性能匹配的高韧性焊丝。对于主舱体的环缝与纵缝,我们使用大型焊接操作机配合埋弧焊工艺,实现一次成型、全熔透且内部质量均匀一致的高质量焊缝。每一条主焊缝在完成焊接后,均须进行100%的X射线实时成像检测,其评定标准严格遵循NB/T 47013等承压设备检验规范,确保任何微观缺陷都能被及时发现并处理。模块化高压氧舱现货直发