商机详情 -
安徽一体式高压氧舱厂商
高压氧舱的观察窗装配需保障透光性与安全性,观察窗是用户在舱内观察外部环境的重要部件,同时需承受舱内的压力负荷。观察窗玻璃选用医用级钢化玻璃,该玻璃强度高、耐冲击性好,破碎后呈钝角小颗粒,不会对用户造成伤害。玻璃厚度根据舱体设计压力确定,通常不小于12mm。观察窗框架采用铝合金材质,经过数控加工成型,框架与玻璃之间采用配套的玻璃胶密封,密封胶具备出色的粘接强度与耐老化性。装配时,先将玻璃胶均匀涂抹在框架的密封槽内,随后将钢化玻璃平稳放入框架,压实后进行固化处理,固化时间不少于24小时。借助舱内养生环境调养,减少体内多余自由基带来的影响。安徽一体式高压氧舱厂商
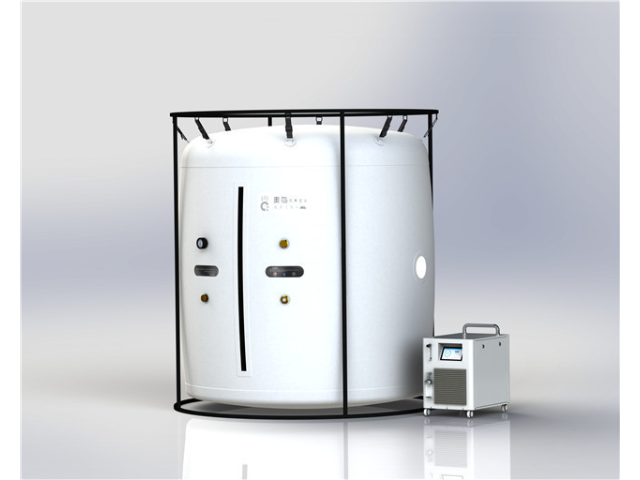
高压氧舱的成品总装是将各个部件整合为完整产品的关键环节,总装过程需遵循严格的装配顺序与质量管控要求。首先,将成型加工完成的舱体吊装至总装工位,随后依次装配舱门、密封系统、供氧系统、控制系统、安全防护系统等关键部件。每个部件的装配都需按照标准化操作规程进行,确保连接牢固、密封严密。总装过程中,技术人员需实时检查各部件的装配精度与连接状态,发现问题及时整改。当所有关键部件装配完成后,进行内饰部件的安装,包括座椅、照明设备、通风装置等。总装完成后,对产品进行整体外观检查,确保外观无瑕疵、部件安装平整。上海硬体高压氧舱型号家用氧舱养护模式,能够舒缓头部闷胀,改善头部不适症状。
在完成所有主要焊接工作后,整个高强度钢舱体会被送入大型程控热处理炉中进行整体去应力退火。这是一个对温度与时间进行精确控制的工艺过程:舱体被以不超过每小时100摄氏度的速率缓慢加热至Ac1点以下的特定温度区间(通常为580-620℃),并在此温度下保温足够长的时间(根据舱体壁厚计算),使焊接过程中积累的宏观与微观内应力得到充分释放和均匀化。随后,舱体以预设的冷却速率缓慢冷却至室温。这道关键的热处理工序能明显提升舱体的尺寸稳定性与抗脆断能力,并大幅降低其在长期承压使用中因应力腐蚀导致开裂的风险。
壳体组对与焊接是决定舱体结构完整性的关键环节。所有成型后的高强度钢部件,均在由数控机床加工而成的专门组对工装上进行精确定位与刚性固定。我们的焊工均持有特种设备焊接资质,并采用富氩气体保护焊作为主焊工艺,使用与母材性能匹配的高韧性焊丝。对于主舱体的环缝与纵缝,我们使用大型焊接操作机配合埋弧焊工艺,实现一次成型、全熔透且内部质量均匀一致的高质量焊缝。每一条主焊缝在完成焊接后,均须进行100%的X射线实时成像检测,其评定标准严格遵循NB/T 47013等承压设备检验规范,确保任何微观缺陷都能被及时发现并处理。温和气压养护身体,舒缓体内轻微不适,优化身体舒适感。
高压氧舱具备参数记忆功能,可自动保存用户常用的吸氧参数,下次使用时无需重新设置,提升使用便捷性。用户可根据自身习惯,设置常用的气压值、供氧流量、吸氧时长等参数,系统会自动记忆这些参数,当用户再次启动设备时,可直接调用保存的参数,无需逐一调整,尤其适合长期固定使用同一参数的用户。同时,系统支持多组参数记忆,可保存不同用户的使用参数,满足家庭多人使用需求,例如老人、成年人可分别设置适合自己的参数,切换使用时只需调用对应参数即可,操作简单便捷。坚持居家氧疗养护,能够减轻换季时节身体出现的各类不适。河南单人高压氧舱批发
硬体微高压氧舱结构稳固耐用,外观简约大气,是高级私享与商业门店的理想设备。安徽一体式高压氧舱厂商
与氧气瓶、氧袋等供氧设备相比,制氧机具有明显的优势。氧气瓶需要提前充装氧气,且容量有限,使用一段时间后需重新充装,对于长期用氧人群来说,频繁更换既麻烦又增加成本,且氧气瓶属于压力容器,运输和储存存在一定安全风险。氧袋容量更小,只适用于短时间应急供氧,无法满足持续用氧需求。制氧机则通过空气制氧,只要接通电源(部分便携式机型可使用蓄电池)就能持续供氧,无需储存氧气,使用更便捷;且其氧气流量和浓度可调节,能满足不同人群的需求。不过,制氧机也有局限性,它依赖电力(化学制氧式除外),在停电时无法工作,因此部分家庭会搭配备用氧气瓶;同时,分子筛制氧机运行时有一定噪音,可能对部分用户造成影响,而新型低噪音机型在这方面已有明显改善。安徽一体式高压氧舱厂商