商机详情 -
吉林高压氧舱缓解
高压氧舱的成品总装是将各个部件整合为完整产品的关键环节,总装过程需遵循严格的装配顺序与质量管控要求。首先,将成型加工完成的舱体吊装至总装工位,随后依次装配舱门、密封系统、供氧系统、控制系统、安全防护系统等关键部件。每个部件的装配都需按照标准化操作规程进行,确保连接牢固、密封严密。总装过程中,技术人员需实时检查各部件的装配精度与连接状态,发现问题及时整改。当所有关键部件装配完成后,进行内饰部件的安装,包括座椅、照明设备、通风装置等。总装完成后,对产品进行整体外观检查,确保外观无瑕疵、部件安装平整。日常居家吸氧调压,改善气血运行不畅引发的肢体发凉问题。吉林高压氧舱缓解
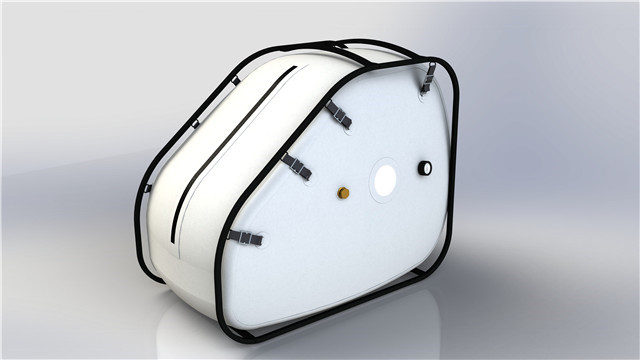
高压氧舱具备静音运行功能,通过优化结构设计与减震降噪处理,降低设备运行时的噪音,为用户营造安静舒适的吸氧环境。设备运行时的噪音主要来自制氧机、风机、加压泵等部件,通过在这些部件的安装部位加装高弹性减震垫,减少振动向舱体传递,同时在舱体内部铺设隔音棉,吸收内部噪音,减少噪音向外传播。经测试,设备运行时的舱内噪音不超过50分贝,舱外噪音不超过55分贝,相当于日常室内交谈的声音,不会对用户的休息、阅读等活动造成干扰,尤其适合在家庭、康复中心等对噪音敏感的场景使用。河南球形高压氧舱供应我们可根据客户场地尺寸,定制氧舱规格与布局,充分适配客户的实际使用环境。
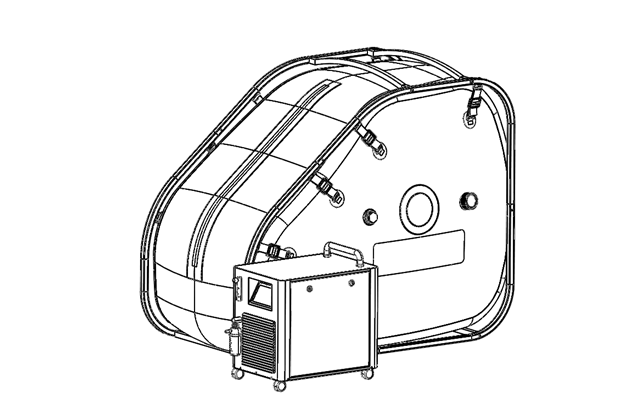
在完成所有主要焊接工作后,整个高强度钢舱体会被送入大型程控热处理炉中进行整体去应力退火。这是一个对温度与时间进行精确控制的工艺过程:舱体被以不超过每小时100摄氏度的速率缓慢加热至Ac1点以下的特定温度区间(通常为580-620℃),并在此温度下保温足够长的时间(根据舱体壁厚计算),使焊接过程中积累的宏观与微观内应力得到充分释放和均匀化。随后,舱体以预设的冷却速率缓慢冷却至室温。这道关键的热处理工序能明显提升舱体的尺寸稳定性与抗脆断能力,并大幅降低其在长期承压使用中因应力腐蚀导致开裂的风险。
高压氧舱的应急泄压系统装配是保障用户安全的关键防线,该系统需在舱内压力异常升高时快速、安全地释放压力。应急泄压系统包括应急泄压阀、泄压管道、手动泄压装置等部件。应急泄压阀安装在舱体顶部,设定好开启压力值,当舱内压力超过设定值时,阀门自动开启,泄压管道将多余气体排出舱外,泄压管道出口朝向安全方向,避免排出气体对人员造成伤害。手动泄压装置安装在舱门内侧与舱体外部,方便用户在紧急情况下手动开启泄压。手动泄压装置采用旋钮式设计,操作便捷。居家便捷式氧疗养护,无需外出,轻松完成日常健康调养。
高压氧舱的数控加工环节采用高精度数控设备,确保舱体部件的加工精度与一致性。对于舱体的观察窗框架、门锁组件等精密部件,采用五轴联动数控加工中心进行加工,该设备可实现多维度的精确加工,加工精度可达±0.01mm,能够满足复杂结构的加工需求。加工过程中,通过计算机控制系统预设加工参数,设备自动完成铣削、钻孔、镗孔等加工工序,减少人工干预带来的误差。加工过程中配备实时监测设备,对加工尺寸进行动态检测,一旦发现尺寸偏差,系统立即调整加工参数,确保部件加工精度符合设计要求。加工完成的部件需进行去毛刺处理,采用手工打磨与机械抛光相结合的方式,去除加工过程中产生的毛刺与锐边。奥尔元氧氧舱可选配星空顶、环境音效等五感疗愈配置,把氧疗升级成沉浸式放松体验。湖北多人高压氧舱供应
短时舱内静养吸氧,快速驱散昏沉状态,恢复清醒思维活力。吉林高压氧舱缓解
高压氧舱的分子筛更换与维护便利性设计体现在生产制造的多个环节,为用户后续使用过程中的维护提供便捷。在制氧模块的结构设计上,采用可拆卸式封装,通过螺栓固定在氧舱内部,用户只需拆卸固定螺栓即可取出制氧模块。制氧模块的吸附塔端盖采用螺纹连接方式,拆卸方便,便于更换内部的分子筛。同时,在氧舱侧壁设置专门的维护窗口,窗口尺寸适配制氧模块的取出与安装,维护窗口配备密封盖板,确保正常使用时的密封性。生产过程中,对维护窗口的密封性能进行严格检测,确保关闭后无泄漏。吉林高压氧舱缓解