商机详情 -
北京软体家用氧舱制造
家用氧舱的观察窗装配需保障透光性与安全性,观察窗是用户在舱内观察外部环境的重要部件,同时需承受舱内的压力负荷。观察窗玻璃选用医用级钢化玻璃,该玻璃强度高、耐冲击性好,破碎后呈钝角小颗粒,不会对用户造成伤害。玻璃厚度根据舱体设计压力确定,通常不小于12mm。观察窗框架采用铝合金材质,经过数控加工成型,框架与玻璃之间采用配套的玻璃胶密封,密封胶具备优异的粘接强度与耐老化性。装配时,先将玻璃胶均匀涂抹在框架的密封槽内,随后将钢化玻璃平稳放入框架,压实后进行固化处理,固化时间不少于24小时。固化完成后,对观察窗进行密封性测试与强度测试,确保在舱内加压状态下无泄漏,且能够承受设计压力。同时,对观察窗的透光率进行检测,透光率需达到90%以上,确保视野清晰。记录每台设备生产工序档案,实现产品全程生产可溯源。北京软体家用氧舱制造
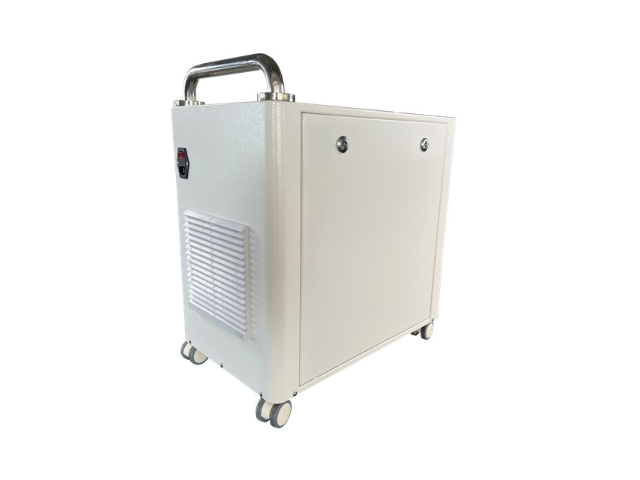
家用氧舱的出厂检测是保障产品质量的关键关口,检测项目涵盖产品的各项性能与安全指标。检测人员需按照严格的检测流程,对每台产品进行全方面检测。首先进行外观检测,检查舱体表面涂装是否均匀、无瑕疵,部件安装是否平整、无松动,标识印刷是否清晰、规范。随后进密性检测,确保舱体密封性能良好。接着进行系统运行测试,包括制氧性能、压力控制、温度控制、照明系统、通风系统等各项功能的运行状态,确保所有功能正常。安全性能检测是出厂检测的重点,包括电气安全测试、安全防护装置测试、应急功能测试等,确保产品符合相关安全标准。检测过程中,每一项检测结果都需详细记录,若发现不合格项,需及时反馈给生产部门进行整改,整改完成后重新检测,直至所有项目检测合格。只有通过所有出厂检测项目的产品,才能贴上合格标志,准予出厂。上海家用氧舱设备定制适配家用简约结构布局,精简造型节省室内摆放空间。
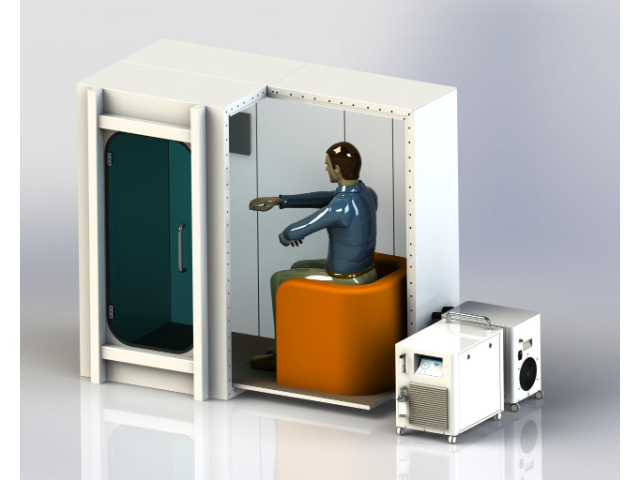
静音工程与人性化设计深度融合于我们的制造理念。为隔绝振动与噪音,我们将压缩机等动力单元安装在经过有限元分析优化的减震基座上,并与舱体采用柔性管路连接。氧舱内部,我们铺设了由复合吸音棉与约束层阻尼构成的高效声学包,能有效吸收和隔离宽频段的噪声。经过这些综合治理,氧舱在满载运行时的舱内噪音可被控制在50分贝(A)以下。人机交互界面我们集成了一块高清触摸屏,逻辑简洁,并辅以实体应急旋钮,确保各年龄段用户都能直观、安心地操作。
家用氧舱的成品总装是将各个部件整合为完整产品的关键环节,总装过程需遵循严格的装配顺序与质量管控要求。首先,将成型加工完成的舱体吊装至总装工位,随后依次装配舱门、密封系统、供氧系统、控制系统、安全防护系统等关键部件。每个部件的装配都需按照标准化操作规程进行,确保连接牢固、密封严密。总装过程中,技术人员需实时检查各部件的装配精度与连接状态,发现问题及时整改。当所有关键部件装配完成后,进行内饰部件的安装,包括座椅、照明设备、通风装置等。总装完成后,对产品进行整体外观检查,确保外观无瑕疵、部件安装平整。随后进行系统联动测试,模拟用户正常使用场景,检测各系统运行的协调性与稳定性,包括供氧、加压、温度控制、安全保护等功能的协同工作情况。总装过程全程记录装配数据,每台产品都建立专属的装配档案,确保质量可追溯。按照家用场景优化结构设计,兼顾安全实用与简约美观。
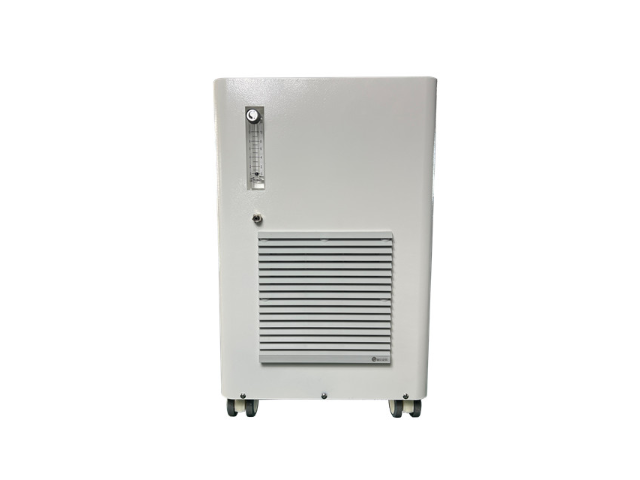
家用氧舱的供氧系统组装需兼顾供氧稳定性与使用安全性,系统关键部件包括制氧机、供氧管道、流量调节阀、压力传感器等。制氧机选用分子筛制氧技术,该技术制氧纯度高,运行噪音低,适配家庭使用场景。制氧机进场后需进行单机试运行,检测制氧纯度、出氧流量、运行噪音等指标,确保符合生产标准。供氧管道采用医用级不锈钢材质,管道内壁经过抛光处理,减少氧气输送过程中的阻力,同时避免管道内杂质污染氧气。管道切割采用配套切割设备,切口平整无毛刺,管道连接采用卡套式接头,确保连接牢固且密封性良好。流量调节阀与压力传感器的安装需严格按照接线规范操作,确保信号传输准确,能够实时监测并调节供氧流量与舱内压力。组装完成后的供氧系统需进行联动测试,模拟不同使用工况下的供氧状态,检测流量调节的灵敏度与压力控制的稳定性,确保在设定的压力范围内,供氧流量能够稳定保持在1-5L/min的可调范围,满足不同用户的使用需求。我们采用模块化设计,便于运输与现场快速组装。湖南家用氧舱哪家好
居家进行低压氧养护,能够改善脑部供氧,提振日常精神状态。北京软体家用氧舱制造
家用氧舱的铝合金材料阳极氧化处理工艺需严格控制参数,确保氧化膜的性能符合要求。阳极氧化处理前,铝合金材料需经过脱脂、碱洗、中和等预处理工序,去除表面的油污、氧化层与杂质,确保表面洁净。随后将材料放入阳极氧化槽中,采用硫酸阳极氧化工艺,电解液为15-20%的硫酸溶液,温度控制在18-22℃,电流密度为1.5-2.5A/dm²。阳极氧化时间根据氧化膜厚度要求确定,通常为20-40分钟,氧化膜厚度控制在10-20μm。氧化完成后,进行封孔处理,将材料放入封孔槽中,采用沸水封孔工艺,封孔温度为95-100℃,封孔时间为30-60分钟,使氧化膜的微孔封闭,增强氧化膜的耐腐蚀性与耐磨性。阳极氧化处理完成后,对氧化膜进行性能检测,包括厚度检测、附着力检测、耐腐蚀性检测等,确保氧化膜性能符合生产要求。北京软体家用氧舱制造