商机详情 -
湖北便携式家用氧舱厂家精选
家用氧舱的表面标识与警示语印刷需清晰、规范,符合相关标准要求。标识内容包括产品名称、型号、生产企业名称、生产日期、 serial number、额定压力、额定氧气浓度、安全警示语等。印刷采用丝网印刷工艺,该工艺印刷的标识牢固、耐磨,不易褪色。印刷颜色选用与舱体表面颜色对比鲜明的颜色,确保标识清晰可见。安全警示语包括“严禁在舱内吸烟”“严禁携带易燃易爆物品入舱”“压力异常时请勿开启舱门”等,警示语字体大小不小于12号,确保用户能够清晰辨认。印刷完成后,对标识进行附着力测试,用干布擦拭100次,标识无模糊、无脱落现象。同时检查标识的位置,确保安装在用户容易观察到的部位,如舱门外侧、舱体正面等,提升用户的安全意识。针对不同款式分类流水线生产,有序提升整体生产效率。湖北便携式家用氧舱厂家精选
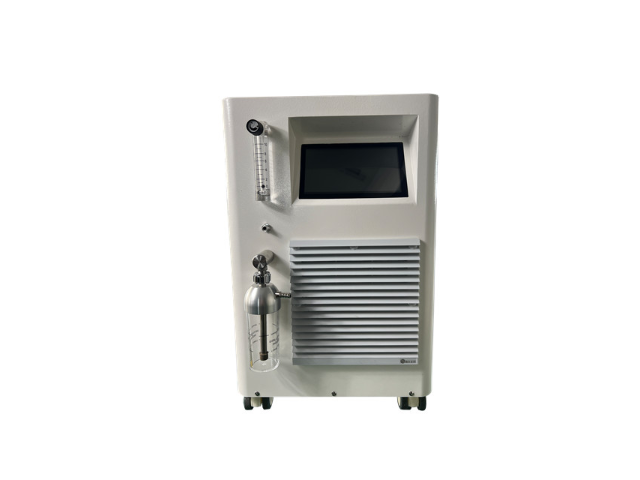
家用氧舱的气压控制系统调试是保障产品使用体验的关键环节,该系统负责调节舱内气压,使其维持在设定的舒适区间。调试前,技术人员需对系统的压力传感器、电磁阀、泄压阀等部件进行逐一检查,确保连接牢固、运行正常。调试过程中,首先设定不同的目标气压值,范围通常在1.05-1.2个大气压,系统自动启动加压装置向舱内加压,通过压力传感器实时采集舱内气压数据,并传输至主控芯片。主控芯片根据实际气压与目标气压的差值,调节加压装置的运行功率与电磁阀的开度,实现气压的精确调节。加压过程中,监测气压上升速度,确保上升平稳,无骤升现象。当气压达到目标值后,系统进入保压状态,持续监测气压变化,保压时间不少于30分钟,压力波动需控制在±0.005MPa以内。随后进行减压调试,系统自动开启泄压阀,控制减压速度,确保减压过程平稳,避免因减压过快导致用户不适。整个调试过程需记录详细的参数数据,确保每台产品的气压控制性能都符合标准。云南家用氧舱市价舱体连接件均经过防腐处理,延长使用寿命。
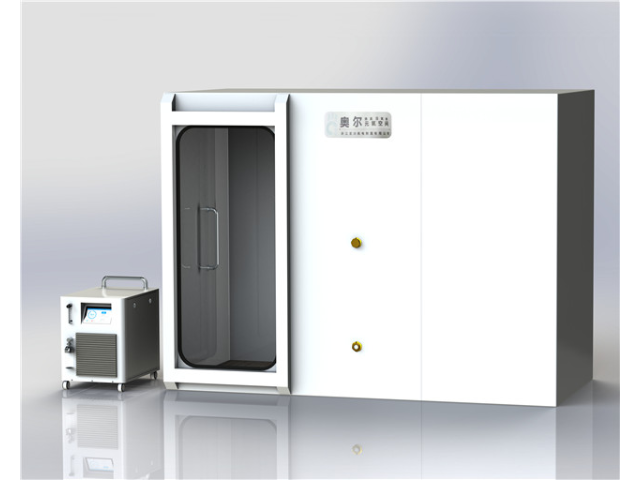
四、电气系统维护检查电气设备检查氧舱内的照明设备、通风设备、控制按钮等电气设备是否正常工作。查看电线是否有破损、老化的迹象,插头是否松动等。如果发现电气问题,应立即停止使用,并由专业电工进行维修。由于氧舱内是富氧环境,所有电气设备都应具备防爆性能。在维护电气设备时,要确保更换的部件符合防爆要求。定期测试紧急呼叫系统紧急呼叫系统是在紧急情况下使用者与外界沟通的重要工具。定期(建议每周一次)测试紧急呼叫系统,确保其能够正常工作。可以通过按下呼叫按钮,检查外部接收装置是否能够接收到信号并做出响应。五、通风系统维护清洁通风口和滤网定期清洁通风口和滤网,防止灰尘、毛发等堵塞通风系统。通风口可以使用软毛刷进行清理,滤网则可以拆卸下来清洗。一般建议每1-2周清洗一次滤网,以保证通风效果良好。检查通风管道是否通畅,有无变形或堵塞的情况。如果通风不畅,会导致舱内空气质量下降,影响使用者的舒适度和健康。
家用氧舱的表面涂装工艺注重美观性与防护性,涂装过程需经过多道工序。首先对成型后的舱体进行表面清洁,采用碱性清洗剂去除表面的油污与杂质,随后用清水冲洗干净并烘干。烘干后的舱体进入底漆喷涂环节,底漆选用环氧底漆,该底漆附着力强、耐腐蚀性优异,能够与铝合金基材紧密结合,形成一层防护底层。底漆喷涂采用静电喷涂工艺,喷涂均匀性好,涂层厚度控制在30-50μm。底漆喷涂完成后进行烘干固化,固化温度控制在120℃,固化时间为30分钟。随后进行面漆喷涂,面漆选用环保型聚氨酯漆,颜色可根据市场需求定制,喷涂工艺同样采用静电喷涂,涂层厚度控制在50-80μm。面漆烘干固化后,对舱体表面进行打磨抛光,提升表面光泽度与平整度。涂装完成后,对涂层进行性能检测,包括附着力测试、耐磨损测试、耐紫外线测试等,确保涂层在日常使用过程中不易脱落、褪色,能够有效保护舱体基材。我们采用数控弯板机对舱体板材进行高精度定型。
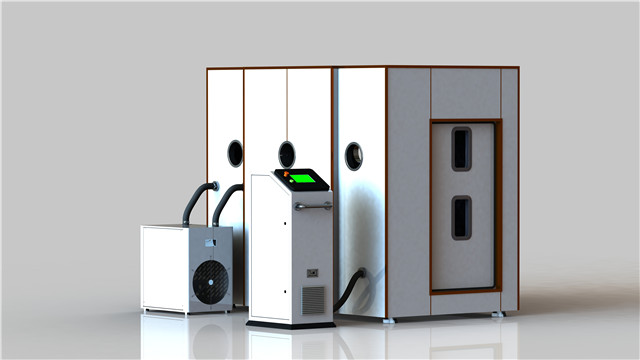
多人家用氧舱的维护保养至关重要,其中定期检查是关键环节。要检查舱体的外观是否有损坏,如划痕、凹痕等,这些可能会影响舱体的结构完整性。检查压力系统,包括管道、阀门等是否有泄漏情况,可通过专业的压力检测设备进行检测。对供氧系统,需查看氧气过滤器是否堵塞,氧气供应管道是否通畅,保证氧气能正常输送。同时,检查电气系统的线路是否老化、破损,确保用电安全。此外,还要关注通风系统的运行状况,保证空气循环良好,避免因通风不畅导致舱内空气质量下降,定期检查有助于及时发现问题,保障氧舱的正常运行。适宜氧环境滋养身体,帮助提升养分输送与身体吸收效率。浙江单人家用氧舱厂家
家用氧舱养护模式,能够舒缓头部闷胀,改善头部不适症状。湖北便携式家用氧舱厂家精选
家用氧舱的铝合金材料阳极氧化处理工艺需严格控制参数,确保氧化膜的性能符合要求。阳极氧化处理前,铝合金材料需经过脱脂、碱洗、中和等预处理工序,去除表面的油污、氧化层与杂质,确保表面洁净。随后将材料放入阳极氧化槽中,采用硫酸阳极氧化工艺,电解液为15-20%的硫酸溶液,温度控制在18-22℃,电流密度为1.5-2.5A/dm²。阳极氧化时间根据氧化膜厚度要求确定,通常为20-40分钟,氧化膜厚度控制在10-20μm。氧化完成后,进行封孔处理,将材料放入封孔槽中,采用沸水封孔工艺,封孔温度为95-100℃,封孔时间为30-60分钟,使氧化膜的微孔封闭,增强氧化膜的耐腐蚀性与耐磨性。阳极氧化处理完成后,对氧化膜进行性能检测,包括厚度检测、附着力检测、耐腐蚀性检测等,确保氧化膜性能符合生产要求。湖北便携式家用氧舱厂家精选