商机详情 -
双组份浸渍胶供货厂
浸渗胶在铝镁合金通讯腔体铸件上使用,这类腔体内部容纳电路板,需要阻挡外界水汽、盐雾侵入,压铸过程产生的微孔会成为水汽渗透通道。腔体带有较多安装螺纹、连接器开孔,浸渗前使用耐高温胶贴封堵所有功能孔位,避免胶液进入孔内造成装配卡滞。工件经过除油清洗和烘干,脱模剂残留会降低胶液和孔壁的结合力,预处理环节需要重点管控。真空加压浸渗完成后,喷淋清洗去除外壁残胶,再送入固化槽完成交联。固化后的腔体可以进行阳极氧化、粉末喷涂,胶层和涂层之间不会发生不良反应,不会出现涂层缩孔、起皮。装配完成之后,在高低温交变、盐雾环境下持续测试,验证微孔封堵效果,降低腔体内部线路受潮故障的概率。热固化浸渗胶在汽车制造中用于密封发动机缸体,防止渗漏,提升性能与可靠性。双组份浸渍胶供货厂
镁合金压铸件重量轻,普遍用于动力、传动相关壳体,这类材料表面活性高,浸渗胶选型要兼顾对镁合金基材的适配性,避免胶料组分腐蚀工件基体。镁合金工件浸渗前除油工序要选用中性清洗剂,强碱性清洗液会造成基材表面腐蚀发黑。浸渗时控制真空度和加压时长,镁合金铸件孔隙分布不均匀,加压时间过长容易让胶液堆积在表层孔隙,内部深处孔隙填充不足。清洗水流压力不能过高,防止薄壁镁合金壳体出现形变。固化完成之后,工件可以进行钝化、喷涂处理,胶层和涂层之间保持良好附着,不会出现面漆缩孔、起皮。成品做盐雾测试,验证微孔密封之后,腐蚀性介质无法顺着孔隙侵入基体内部。半磁环浸渗胶有哪些对于一些在低温下工作的机械零件,耐低温浸渗胶可增强其密封性和耐候性。
浸渗胶用于增材制造金属件的孔隙密封,3D 打印金属件内部常会存在未熔合形成的微小孔隙,这类孔隙形态不规则,部分孔隙相互连通。打印件表面存在粉末残留,浸渗前需要喷砂、超声清洗,除去附着在表面和孔隙入口的金属粉末,粉末遮挡孔隙会阻碍胶液渗入。打印件壁厚设计差异大,薄壁件控制浸渗压力,防止变形。浸渗之后清洗固化,再进行的气密性检测。处理后的增材制造工件可以用于低压流体管路、传感器基座,胶层填充孔隙之后,流体介质不容易渗透,同时工件依旧可以开展后续机加工、表面喷涂。
轨道交通制动缸的铸件处理中,铸件浸渗胶以快速固化特性提升生产效率。采用 UV 光固化技术的浸渗胶,在 365nm 紫外线下照射 2 分钟即可完全固化,使单只制动缸的处理周期从传统热固化的 4 小时缩短至 15 分钟。某机车车辆厂引入该工艺后,铸件合格率从 78% 提升至 96%,且固化后的胶层能承受 100 万次以上的制动压力循环,经无损检测显示,胶层在频繁制动冲击下无裂纹产生,确保了轨道交通的制动安全。船舶柴油机缸套的密封工序中,铸件浸渗胶展现出耐高低温与抗振动的双重优势。胶液渗入合金铸铁缸套的微孔隙后,固化形成的弹性胶体可在 - 30℃至 200℃的温度范围内保持密封性能,同时能缓冲柴油机运行时的高频振动。某船用发动机厂的台架试验表明,浸渗处理的缸套在 1000 小时全速运转后,胶层与金属界面结合强度保持 92%,冷却液泄漏量小于 100ml / 小时,满足了船舶在远洋航行中的可靠性要求。导电稳定浸渗胶是电子领域的得力助手,确保电路连接稳定,电流传导顺畅无阻。
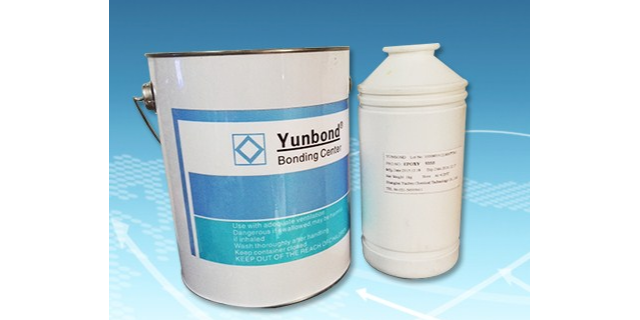
浸渗胶的搅拌操作需要控制转速和时长,搅拌速度过快,会大量卷入空气,形成细小气泡,气泡进入工件孔隙之后,固化后形成空腔,带来渗漏隐患。双组份胶料搅拌时,沿着容器侧壁缓慢搅拌,混合均匀之后立刻送入真空脱泡,消除搅拌带入的气泡。搅拌完成之后要在规定可操作时间内完成灌注,随着时间推移,胶液逐步活化,粘度上升,渗透能力下降。产线批量作业时,单次调配量匹配浸渗罐单次处理量,避免调配过多胶液来不及使用,发生提前凝胶报废。光学产品如镜片等利用低粘度浸渗胶,消除内部瑕疵和空隙,提升光学质量。浸渗胶公司
对于一些多孔的陶瓷制品,低粘度浸渗胶可改善其表面质量和性能。双组份浸渍胶供货厂
注塑成型的多孔塑料件也可以选用适配浸渗胶做微孔密封,这类塑料件孔隙和金属铸件孔隙特性不同,胶液不能侵蚀塑料基材,防止工件开裂、溶胀。浸渗前先做小样相容性测试,把胶液和塑料基材长时间接触,观察基材是否出现发白、开裂。塑料件耐受温度偏低,固化方式选用低温固化体系,避免高温造成塑料件形变。真空压力参数调低,塑料件刚性弱,高压容易让薄壁结构变形。浸渗清洗之后常温固化,胶液填满塑料内部连通孔隙,提升工件气密性,处理后的塑料件可以用于低压气路、水箱接头等部件,减少气体或者液体渗漏。双组份浸渍胶供货厂