商机详情 -
双组份浸渍胶制造商
浸渗胶多用于铝合金压铸件微孔封堵,这类铸件在压铸成型过程中容易形成相互连通的微小疏松孔隙,介质会沿着孔隙发生渗漏。加工前工件需要经过除油、清洗、烘干处理,表面残留切削液、油污或者水分会阻碍浸渗胶渗入微孔,也会干扰固化反应。常规工艺采用真空加压方式,先在密闭罐体抽走孔隙内部空气,再注入浸渗胶淹没工件,施加压力推动胶液深入孔隙深处。完成渗透之后,把工件转移到清洗工位,冲掉附着在外表面、螺纹孔、盲槽里多余的胶液,只保留孔隙内部的胶料。之后送入热水槽或者烘箱完成固化,胶液在微孔内部聚合成型,封堵流体通道。整个处理过程不会改变工件外形尺寸,处理后的铸件可以继续进行耐压测试、机加工以及后续表面涂装,减少因为微孔泄漏造成的工件报废。在太阳能电池板制造中,导电稳定浸渗胶可提高电极与基板的连接稳定性。双组份浸渍胶制造商
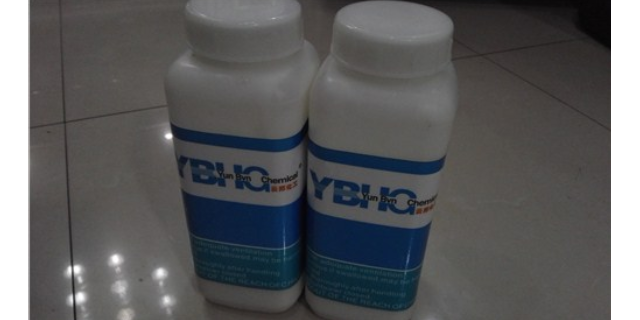
液压泵壳体铸件长期承受油压冲击,内部流通液压介质,铸件疏松孔隙会造成介质渗漏,浸渗胶可以封堵这类连通孔隙。浸渗作业时,泵体内部油道、安装孔要做好遮挡防护,防止胶液堵塞细小流道。真空阶段充分抽除油道和孔隙里的空气,再缓慢注入浸渗胶,加压过程保持压力平稳,避免压力波动造成孔隙填充不连续。清洗工序重点冲洗油道内腔,把附着在流道壁面的多余胶液冲洗干净。固化之后开展保压检漏,保压时长匹配产品技术要求,渗漏位置标记出来重新浸渗。处理后的泵壳体在持续油压循环工况下,胶层和孔壁保持贴合,介质不容易顺着孔隙渗透,延长液压泵稳定运行周期。热固化浸渍胶哪个品牌好电子元器件的焊接处使用导电稳定浸渗胶,增强导电性,延长元器件寿命。
高校实验室的微观世界里,半磁环浸渗胶的界面化学正被深入解析。研究人员通过 X 射线光电子能谱发现,胶液中的硅烷偶联剂在磁环表面形成了化学键合层 —— 硅氧键与磁环表面的 Fe3O4 羟基团发生缩合反应,形成 0.1μm 厚的过渡层。这种分子级的结合力使胶层与磁环的剥离强度达到 15N/mm,是普通物理吸附胶的 3 倍。当研究人员将浸渗胶应用于新型软磁复合材料时,发现其不只能填充磁粉间的气隙,还能通过调节交联密度优化磁环的损耗特性,为高频化磁元件的研发提供了材料创新思路。
3D 打印金属零件的后处理环节,铸件浸渗胶以适应性优化表面性能。对于 SLM 工艺成型的不锈钢零件,浸渗胶可渗入激光烧结留下的微连通孔隙,使零件表面粗糙度从 Ra12.5μm 降低至 Ra3.2μm。某增材制造厂商采用浸渗胶处理后,3D 打印零件的气密性提升 90%,在气压测试中泄漏量从 20cc/min 降至 2cc/min,同时胶层通过填充孔隙提高了零件的耐磨性,经磨粒磨损试验验证,表面磨损量减少 40%。这种后处理工艺让 3D 打印金属零件满足了航空航天等高精度领域的应用需求。冷藏设备制造借助耐低温浸渗胶,防止冷气泄漏,维持低温环境,降低能耗。
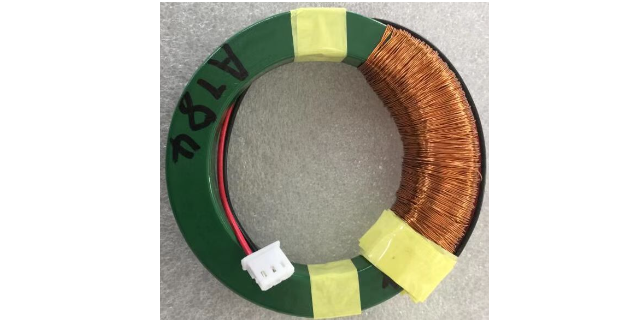
在精密电子元件的生产线上,半磁环浸渗胶正以微米级的渗透力守护着磁环的性能。当胶液通过真空加压渗入磁环孔隙时,琥珀色的流体如血管般填满每处细微缝隙,固化后形成的弹性胶体既不影响磁导率,又能隔绝湿气对磁芯的侵蚀。某汽车传感器厂商的质检报告显示,经浸渗胶处理的半磁环在 - 40℃至 125℃的高低温循环中,绝缘电阻始终稳定在 100MΩ 以上,而未处理的磁环在同样环境下出现了 15% 的性能衰减,这得益于浸渗胶分子与磁环表面形成的化学键合层。能源行业借助热固化浸渗胶密封管道接头,减少泄漏,提高能源传输效率。圆环浸渗胶厂家直销
对于精密仪器的电路部分,导电稳定浸渗胶可维持导电性能,提高测量精度。双组份浸渍胶制造商
在压缩机气缸的生产线上,铸件浸渗胶正以高效渗透力解决微孔泄漏难题。当灰铸铁气缸体经浇铸成型后,隐藏在壁厚处的 0.1mm 微缩孔会导致压缩气体泄漏,而浸渗胶通过真空加压工艺渗入孔隙,固化后形成的胶体可承受 20MPa 的气体压力。某压缩机厂商的检测数据显示,经浸渗处理的气缸在 150℃高温工况下连续运行 3000 小时,胶层与金属界面的结合强度保持 90% 以上,气体泄漏率从 1.2% 降至 0.03%,不只提升了压缩机效率,还降低了能耗损失。海洋工程的阀门铸件防护中,铸件浸渗胶以抗盐雾性能抵御苛刻环境。胶液中添加的纳米级锌粉在固化后形成电化学防护层,使铸铁阀门在 5% 氯化钠溶液中浸泡 5000 小时,腐蚀速率降低 85%。某海洋平台的应用案例显示,浸渗胶处理的阀门铸件在浪花飞溅区服役 10 年后,胶层仍完整覆盖孔隙,未出现锈蚀渗漏现象,而未处理的铸件在 3 年内就因海水侵蚀产生泄漏。这种 “密封 + 防腐” 的双重防护,为海洋工程铸件提供了长效的防护解决方案。双组份浸渍胶制造商