商机详情 -
无锡焊接类零件变压器油箱
在焊接零件加工过程中,刀具磨损是影响加工效率、精度和成本的关键因素。由于焊接区域存在材料硬度不均、残余应力及夹杂物等问题,刀具易出现非正常磨损,如崩刃、月牙洼磨损或沟槽磨损,***缩短刀具寿命。尤其在加工高硬度堆焊层或异种金属焊缝时,刀具磨损速率可能达到普通材料的2-3倍。主要磨损机理包括:①磨粒磨损,由焊缝中的氧化物、碳化物硬质点导致;②粘着磨损,软质基体材料(如低碳钢)在高温下粘附刀尖形成积屑瘤;③热疲劳裂纹,断续切削焊接飞溅或坡口时温度剧烈波动引发刃口微崩。优化对策:刀具选型:优先选用耐冲击的涂层硬质合金(如TiAlN涂层)或陶瓷刀具,粗加工推荐大前角波形刃立铣刀以分散切削力;工艺控制:降低切削速度(Vc≤80m/min)、增大进给量(fz=),避免热集中;路径优化:采用层切策略避开焊缝比较高硬度区,或增加退火工序以均质化材料性能。通过在线监测切削力与声发射信号,可实时预警异常磨损,实现焊接零件加工的经济性与质量平衡。 源头焊接加工厂家,无中间环节,专注精密焊接零件生产,切口光滑、连接牢固,适配多场景。无锡焊接类零件变压器油箱
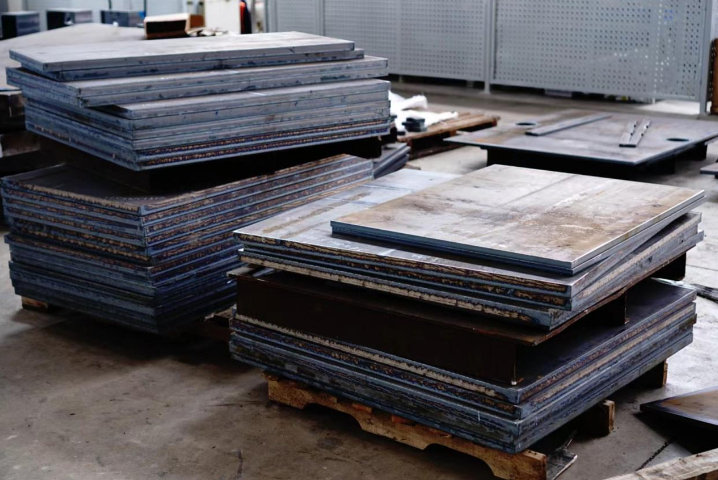
火力发电锅炉膜式水冷壁的焊接生产具有鲜明的特点,由鳍片管和扁钢组成的组件需要通过数千条角焊缝连接,一般采用高速度的自动埋弧焊或气体保护焊工艺,焊接过程中必须精确控制热输入以避免管子变形,每条焊缝都要保证完全熔透且无咬边等缺陷,焊后需要进行100%的渗透检测,抽样进行金相检验,所有焊接接头必须能够承受锅炉运行时的热应力和机械应力,特别是在超临界机组中,焊接质量直接影响到锅炉的安全运行效率,因此对焊接工艺参数的控制要求极为严格。 闵行区定制焊接类零件厂家供应7200平米标准化厂区分区明确,焊接作业区规范整洁,满足规模化焊接生产作业要求。
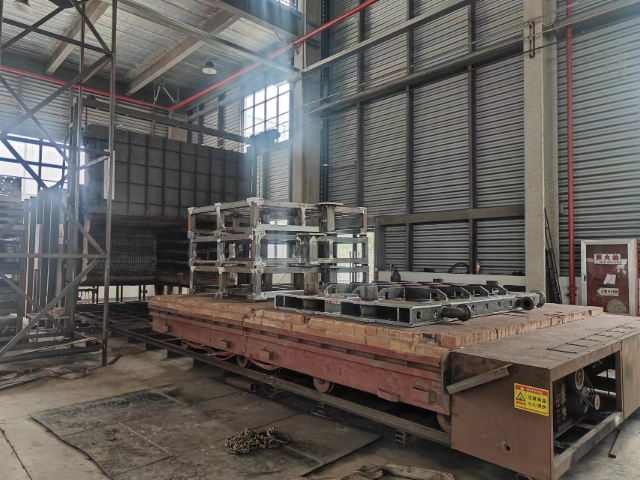
在工程机械制造中,焊接零件加工是保证结构强度、装配精度和使用可靠性的**环节。挖掘机、起重机、装载机等设备的大型结构件(如动臂、车架、回转平台)通常采用焊接工艺成型,而后续的机械加工则直接决定了关键配合面的精度和整机性能。龙门加工中心凭借其高刚性和大行程优势,可高效完成焊接结构件的铣平面、镗孔、攻丝等工序,确保液压安装面平面度≤、销轴孔同轴度≤Φ。焊接零件加工面临的主要挑战在于控制热变形与残余应力。工程机械的厚板焊接结构在加工中易因应力释放导致变形,需通过工艺优化(如分阶段粗精加工、振动时效处理)来保障稳定性。此外,针对高强钢焊缝区域的硬质点,采用涂层硬质合金刀具和低速大进给策略,能有效延长刀具寿命。随着智能化技术的应用,基于激光扫描的变形量预测和自适应加工补偿,正进一步提升焊接结构件的加工效率与一致性,为工程机械的高负载、长寿命需求提供可靠支撑。
大型挖掘机动臂的焊接制造需要综合考虑强度、刚度和疲劳性能,通常采用极强度细晶粒钢的箱型结构,由多个厚板焊接而成,焊接前需要进行80℃以上的预热,采用混合气体保护焊工艺,通过优化焊接顺序和方向来控制变形,关键受力部位采用开坡口全熔透焊缝,并进行焊后超声波检测,非关键部位采用角焊缝但也要保证足够的焊脚尺寸,焊接完成后整体进行振动时效处理以消除残余应力,进行喷丸处理提高表面压应力,所有焊接工艺都必须通过疲劳试验验证,确保在10万次工作循环后不会出现裂纹。 企业根据零件使用工况定制焊接方案,受力结构件强化焊缝,外观件优化成型效果。
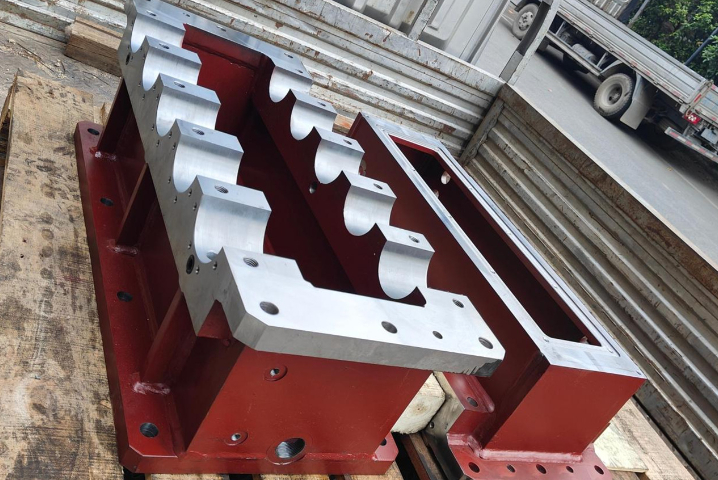
盾构机刀盘的焊接类零件制造是工程机械领域极具挑战性的焊接工程之一,直径超过6米的刀盘通常由Q690D高强钢焊接而成,需要采用多层多道焊工艺,焊接前要进行150℃的预热,使用低氢型焊条或金属粉芯焊丝,严格控制热输入在25-35kJ/cm范围,焊接过程中要使用多达20个热电偶实时监测温度场分布,焊后立即进行250℃×2h的后热消氢处理,然后进行550℃整体消除应力热处理,所有焊缝都要经过超声波相控阵检测和磁粉检测,关键部位还要进行残余应力测试,确保焊接质量满足ISO3834-2标准要求,这种巨型焊接结构件往往需要3-4个月才能完成,但能够在地下掘进工程中承受巨大的冲击和磨损载荷。 浙江鑫成机械焊接零件加工坚守高、精、尖理念,严控焊接工序质量,秉持诚信经营与合作共赢原则。无锡哪里有焊接类零件厂家供应
3m龙门加工设备可完成小型焊接零件的后续精修、铣削、打孔,细化零件加工细节。无锡焊接类零件变压器油箱
船舶推进轴系的焊接工艺有其特殊性,特别是大功率船舶的推进轴通常采用分段焊接结构,轴体材料为极强度合金钢,焊接前需要预热到150℃以上,采用窄间隙埋弧焊工艺,使用特殊的低氢高韧性焊丝,焊接过程中严格控制热输入和层间温度,焊后立即进行300-350℃的后热处理,所有焊缝必须100%超声波检测和磁粉检测,焊接完成后整体进行调质热处理,进行精加工确保轴系的直线度和同轴度,动平衡测试残余不平衡量需小于1g·cm/kg,这种焊接工艺对变形控制和残余应力消除要求极高。无锡焊接类零件变压器油箱