商机详情 -
东莞TA2钛锻件源头供货商
耗大量的能源,且对操作人员的技术水平要求较高,这些因素都增加了锻造钛法兰的成本 。相比之下,精密铸造工艺可以制造出形状复杂的钛法兰,且成本相对较低,但铸件内部可能存在气孔、裂纹等缺陷,需要进行后续的处理和检测,这也会增加一定的成本 。生产企业需要根据产品的具体要求和市场需求,选择合适的制造工艺,以在保证产品质量的前提下,降低生产成本 。规格型号是影响钛法兰成本的另一个重要因素。法兰的尺寸和压力等级对价格有影响 。大直径、高压力等级的钛法兰,需要更多的原材料和更长的加工时间,制造成本更高 。制造 DN600 Class900 的高压钛法兰,不*需要大量的钛材,而且在锻造、机加工等环节都需要更高的技术要求和更长的加工时间,其价格要远高于 DN100 Class150 的低压钛法兰 。不同规格型号的钛法兰在生产过程中,所使用的设备、模具和工艺参数也有所不同,这也会导致成本的差异 。医用级钛锻,与生命相容,为健护航。东莞TA2钛锻件源头供货商
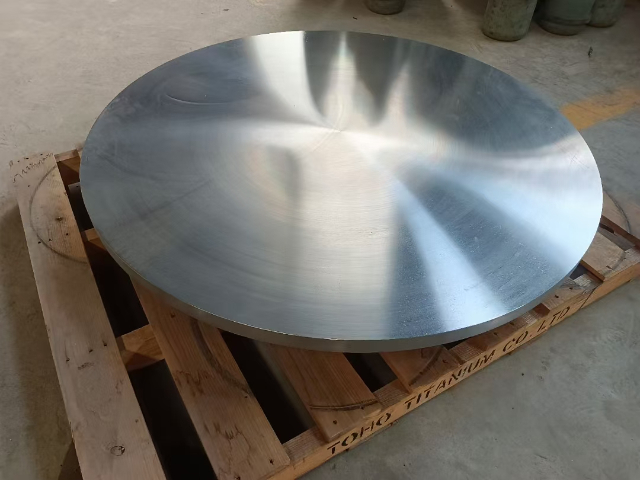
成品检验是质量控制的一道关卡,对成品钛法兰进行细致的检测。外观检验时,检查钛法兰表面是否光滑,有无锻造伤痕、裂纹、毛刺、有害划痕等影响产品质量和使用性能的缺陷,环连接面法兰的密封面应逐个检查,槽的两个侧面不得有机械加工引起的裂纹、划痕和撞伤等表面缺陷 。尺寸检验时,依据设计图纸和相关标准,对钛法兰的各项尺寸进行精确测量,包括外径、内径、厚度、螺栓孔中心距等,确保尺寸精度符合要求 。性能检验则对钛法兰进行拉伸试验、冲击试验、硬度测试等力学性能测试,以及压力试验、气密性试验等密封性能测试 。在拉伸试验中,测定钛法兰的抗拉强度、屈服强度和伸长率等指标,如 TC4 钛合金钛法兰的抗拉强度应不低于 895MPa ,屈服强度不低于 825MPa ,伸长率不低于 10% ;在压力试验中,按照相关标准对钛法兰施加一定的压力,检查其是否有泄漏、变形等情况,确保其密封性能和承压能力满足使用要求 。东莞TA2钛锻件源头供货商以“钛”之名,铸就轻韧传奇。
去除表面的油污、水分和氧化物等杂质,减少氢的来源 。在焊接工艺上,采用合适的焊接参数,如控制焊接热输入、降低冷却速度等,以减少热影响区的脆性和组织应力 。对于一些厚壁钛合金或刚性较大的结构,还可以进行焊前预热和焊后缓冷处理,降低焊接残余应力,防止裂纹的产生 。钛及钛合金焊接时,气孔是经常碰到的问题 。形成气孔的根本原因是由于氢影响的结果,焊缝金属形成气孔主要影响到接头的疲劳强度 。氢在小于 300℃时,在 α 相中溶解度很小,在室温时极限溶解度只有 0.002% ,当焊缝或热影响区在焊后冷却到 300℃以下,过饱和的氢即以氢化钛 (γ 相) 形式析出,体积增大并产生晶间应力
当前生产中成品热加工或成品前火的起始温度一般不超过临界点 Tb,大部分钛法兰的加工温度范围被限制在 800 - 950℃之间 。在加工过程中,要严格控制加热时间,避免长时间在高温下停留。采用快速加热和短时保温的方式,既能提高生产效率,又能减少过热的风险 。热加工时还容易出现裂纹问题。钛合金导热性差,在快速变形时,工件心部温升快,因热量传递慢而容易造成过热,而工件表面温度则较低,又易形成表面裂纹 。为了防止裂纹产生,需要合理控制变形速率和变形量,避免在低温下进行大变形量的加工 。在锻造大型钛法兰时,可采用多道次、小变形量的锻造工艺,逐步使坯料达到所需的形状和尺寸,同时控制每道次的变形速率,确保工件均匀受热和变形 。对坯料进行预热处理,提高其初始温度,减小工件内外的温度差,也能有效降低裂纹产生的可能性 。制造,从选择钛锻件开始。
酸洗是通过酸洗液与钛法兰表面的杂质和氧化物发生化学反应,来达到去除杂质、净化表面的目的。酸洗液的配方通常根据钛合金的种类和表面状况进行调整,一般包含硫酸、氢氟酸等成分 。硫酸具有较强的酸性,能够溶解钛法兰表面的一些金属氧化物;氢氟酸则对钛表面的氧化膜有特殊的溶解作用,能够有效地去除氧化皮和厚的腐蚀产物 。在使用 HNO₃ + HF 酸洗时,为防止腐蚀,需要保持二者 5:1 的比例 。随着酸洗液使用时间的增长,酸浓度和金属离子浓度会发生变化,需要注意避免过酸洗,因为钛离子浓度过高(应小于 2%)会导致严重的点蚀 。提高酸洗温度虽然会加速与改善清洗作用,但也可能增加表面污染或损坏的危险,因此需要严格控制酸洗温度 。酸洗后的钛法兰表面更加纯净,有利于后续的加工和使用,能够提高其耐腐蚀性和表面质量 。钛锻件耐缝隙腐蚀性能优异,优化结构设计避免介质滞留,适配苛刻工况长期使用。质量好的钛锻件制造厂家
高温钛锻件可在 600℃下稳定工作,抗蠕变性能优异,适配航空发动机燃烧室、涡轮部件。东莞TA2钛锻件源头供货商
无损检测是质量控制中不可或缺的手段,常用的无损检测方法有超声波检测、射线检测、渗透检测和涡流检测等。超声波检测利用高频声波在材料中传播时遇到缺陷产生的反射波信号,判断缺陷的位置和尺寸,对内部缺陷敏感,适用于检测厚度较大的钛法兰,可检测出内部的裂纹、气孔等缺陷 。射线检测通过 X 射线或 γ 射线穿透材料,根据因密度差异产生的强度衰减,在胶片或数字成像上显示内部缺陷,成像直观,能检测出气孔、夹渣等体积型缺陷 。渗透检测将含有染料或荧光物质的渗透剂涂覆在零件表面,利用毛细作用使渗透剂进入表面开口缺陷,再通过显像剂显示缺陷图像,可检测出表面的裂纹、气孔、折叠等开口性缺陷 。涡流检测利用电磁感应原理,通过测量被检工件内感生涡流的变化来检测导电材料及其工件的表面和近表面缺陷,适用于检测钛合金薄板或表面涂层的缺陷 。东莞TA2钛锻件源头供货商
宝鸡中岩钛业有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在陕西省等地区的冶金矿产行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宝鸡中岩钛业供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!