商机详情 -
潮州钛管件的价格
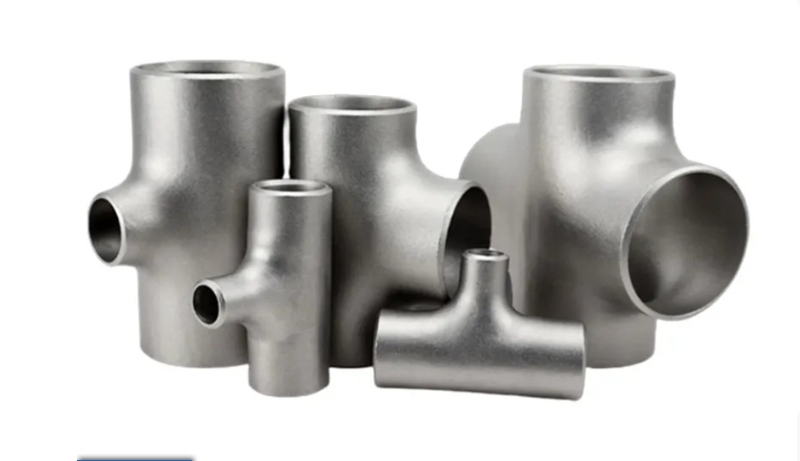
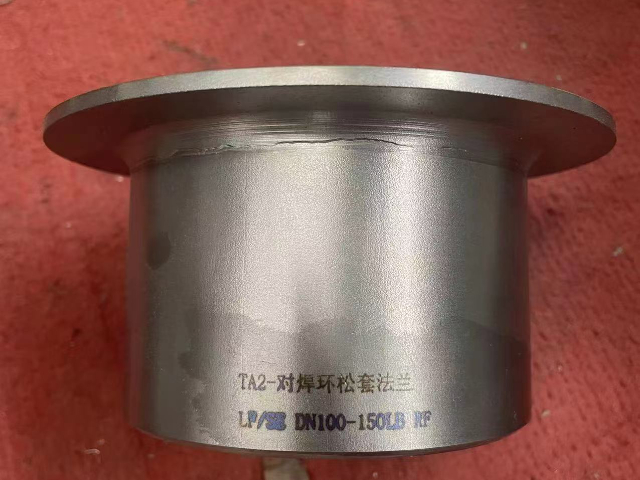
原材料的选择与品质是决定钛管件性能的“基因密码”,工业上用于制备钛管件的材料主要分为工业纯钛与钛合金两大类,不同材料的成分、组织与性能差异,直接适配不同工况的需求。工业纯钛是基础的钛管件原材料,根据杂质含量分为TA1、TA2、TA3三个牌号,其中TA2因兼具良好的耐蚀性、塑性与成本优势,成为应用的牌号。纯钛的优势在于优异的耐蚀性,其表面自然形成的TiO₂氧化膜厚度约5-10nm,在大多数腐蚀环境中能自我修复,尤其在中性盐溶液、海水、有机酸等环境中表现。但纯钛的强度相对较低(抗拉强度370-540MPa)钛厚壁管件,钻孔加工预留接口,适配多分支管路系统集成安装。潮州钛管件的价格
焊接是钛管件制造与系统安装的技术,钛的化学活性较高,在高温下易与氧、氮、氢等元素反应形成脆性化合物,因此钛管件焊接对工艺与环境的要求远高于传统金属管件,焊接质量直接决定了管件的结构完整性与服役安全性。钛管件焊接的原则是“严格气氛保护”,确保焊接过程中熔池、焊缝及热影响区不被氧化,常用的焊接方法包括钨极氩弧焊(TIG)、等离子弧焊(PAW)与激光焊接,其中TIG焊因焊接质量稳定、适应性强,成为钛管件焊接的主流方法。TIG焊焊接钛管件时,需采用纯度≥99.99%的氩气作为保护气体,通过喷嘴对熔池进行正面保护潮州钛管件的价格钛薄壁管件,激光焊接密封性好,适配电子设备真空管路系统。
2016-2020年,全球“双碳”目标推动钛管件产业进入绿色转型期,低碳生产工艺、循环利用技术与环保应用场景成为发展,产业可持续发展能力提升。这一阶段的驱动力来自全球碳中和政策,《巴黎协定》推动各行业降低碳排放,钛管件产业从生产到应用全链条向低碳化转型。生产工艺绿色化突破:熔炼环节,2017年中国开发出电子束冷床炉熔炼技术,钛材纯度提升至99.99%,能耗降低30%;成型环节,2019年等温成型技术应用,减少加热次数,能耗降低40%。
1976年背面充氩保护技术成熟,解决了管道内壁氧化问题,焊缝强度达母材的90%,实现化工用钛管件批量焊接。80年代是焊接工艺多元化期,针对不同壁厚需求,1983年等离子弧焊用于厚壁钛管件焊接,单道焊缝厚度达10mm,效率提升3倍;1987年电子束焊接用于航空用钛管件,焊缝热影响区宽度<0.5mm,接头强度达母材的98%,适配高温高压场景。90年代是焊接自动化期,1992年全自动TIG焊生产线建成,通过PLC控制焊接参数,缺陷率降至2%;1996年激光焊接技术突破,实现薄壁钛管件(壁厚<0.5mm)的高速焊接,用于电子与医疗领域。纯钛管件,表面酸洗钝化处理,提升耐腐性,适配食品加工行业物料输送。
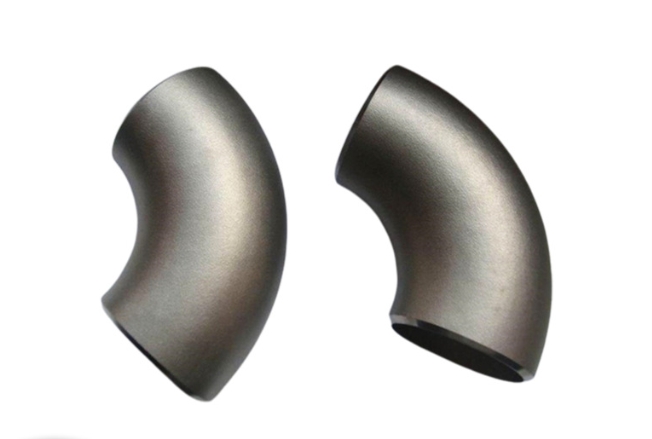
这一时期的进展集中在基础层面:一是明确了钛在常温下形成致密氧化膜的耐蚀机理,证实其在强酸、强碱环境中的稳定性;二是初步探索了钛的塑性加工方法,1938年德国成功轧制出首块钛板材,并尝试弯曲成简易管件;三是建立了钛材料的基本性能测试体系,为后续管件设计提供数据支撑。受限于加工技术与成本,这一阶段的钛管件多为手工制作的简易结构,尺寸精度低、壁厚不均,用于实验室场景。20世纪40年代,航空航天产业对轻量化材料的迫切需求,推动钛加工技术加速突破,为钛管件从实验室走向工业应用积蓄了关键力量。钛螺纹管件,防脱扣设计,适配振动环境下管路连接防松动。潮州钛管件的价格
钛盘管管件,定制化盘径尺寸,适配实验室小型换热设备,换热效率高。潮州钛管件的价格
成型工艺是钛管件规模化生产的支撑,从早期的热锻手工成型到如今的智能数控成型,成型工艺的每一次突破都推动钛管件产业实现质的飞跃,形成了清晰的技术演进脉络。20世纪50-60年代是热加工成型期,1952年美国采用热锻工艺生产首批航空用钛管件,通过加热至800-900℃后手工锻打成型,尺寸精度低(±1mm)、表面粗糙,能满足航空航天初步需求,这一阶段确立了钛管件的基本成型范式。70年代是冷加工成型期,1975年冷拔工艺成熟,通过模具对钛管进行常温拉伸潮州钛管件的价格
宝鸡中岩钛业有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在陕西省等地区的冶金矿产中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宝鸡中岩钛业供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!