商机详情 -
黑龙江机器人储液器焊机
不放过任何一个可能影响产品质量的细节,确保每一件出厂的产品的品质和性能可靠。高效管理,提升生产效能亨龙积极引入ERP/CRM/PDM等先进的管理系统,实现了企业管理的数字化、智能化和精细化。在生产过程中,ERP系统能够对原材料采购、生产计划安排、库存管理等各个环节进行精确把控和高效协调,避免了生产延误和资源浪费;CRM系统则专注于客户关系管理,通过对客户需求的深入了解和快速响应,提升了客户满意度和忠诚度;PDM系统对产品数据进行集中管理,方便工作人员随时查阅和共享信息。这些管理系统的协同运作,极大地提升了亨龙的生产效能和企业竞争力。全球视野,彰显强大实力凭借制造硬实力,亨龙的产品销售全球20多个国家,服务超过6000家客户,其中30+家世界500强企业。这一斐然成绩不*证明了亨龙产品在全球市场上的受欢迎程度,更彰显了其强大的制造实力和品牌影响力。亨龙完善的全球物流体系,确保产品能够安全、快速地送达世界各地客户手中,让全球客户都能享受到亨龙优良的产品和服务。广州亨龙智能装备股份有限公司以雄厚的底蕴、前沿的技术、精良的设备、高效的管理和广阔的全球市场布局,展现出了强大的制造实力。在未来,亨龙将继续秉持创新精神。低输入电流,工厂变压器容量需求直接降一档。黑龙江机器人储液器焊机
电动汽车上的电机需要满足以下需求:1.电机应有较高的瞬时功率和功率密度2.行驶里程上,电机应有较高的效率3.电机应有较高的高低速综合效率4.电机应有较强的过载能力并提供较高的转矩5.电机应有较高的转矩相应速度6.电机应具备坚固、可靠,有定的防尘防水能力7.电机应降低其制造成本二、电阻焊在新能源汽车电机上的重要应用电阻焊应用场景:小型电机:在小型电机中,如微型电机、部分中小型异步电机等,定子铁芯一般较薄,三相线的线径也相对较小,电阻焊能够满足其焊接需求,且可以实现较高的生产效率。大批量生产:当电机的生产量较大时,电阻焊的自动化程度高、焊接速度快的特点使得它能够显著提高生产效率,降低生产成本,保证焊接质量的一致性。电阻焊重要应用:(1)定子绕组焊接新能源汽车电机的定子由漆包线绕组构成,其端部与铜端子的连接是工艺。传统焊接需去除漆包线绝缘层并使用焊锡,但电阻焊技术通过高电流瞬间熔融金属,无需去漆即可实现牢固连接。例如,采用电阻焊的定子焊接机可将漆包线与铜端子熔接,形成低电阻、高拉力的接头,且压痕小、一致性高。(2)电机外壳焊接新能源汽车电机外壳常采用铝合金等。电阻焊的低热影响区特性可以减少材料变形。山西储液器焊机型号能耗实时监控,APP推送节电排行榜,节能看得见。
铝合金,以其轻质、强度、耐腐蚀和良好加工性能等特点,在现代工业中扮演着重要角色。尤其在航空航天、建筑、交通运输、包装容器和电子电器等领域,铝合金的应用越来越广。然而,铝合金的焊接却是一项技术难度较高的工艺,因其具有高热导率、易氧化、焊接变形大等特点,对焊接技术和设备提出了较高要求。一、铝合金的特点铝合金具有以下几个明显特点:1.轻质强度高:铝合金的密度约为钢的1/3,但强度较高,这使得铝合金成为替代钢材的理想材料,特别是在需要减轻重量的场合。2.耐腐蚀性好:铝合金表面易形成一层致密的氧化膜,这层氧化膜能够保护铝合金不受腐蚀。3.无磁性:铝合金是非磁性材料,适用于需要避免磁干扰的场合。4.成形性好:铝合金易于加工成形,适合制造各种复杂形状的部件。5.低温性能好:铝合金在低温下仍能保持较好的力学性能和韧性。二、铝合金常见焊接方法1.电阻焊(ResistanceWelding):特点:焊接速度快,生产效率高,焊缝热影响区小,接头变形小,且焊接过程中无需添加焊材,减少了气孔和夹杂物的风险,可获得良好的接头强度和密封性。适用范围:特别适用于薄板(通常小于6毫米)及中厚板(可达20毫米)铝合金的批量焊接。
3.氧化膜:①铝合金表面容易形成一层难熔的氧化铝氧化膜,影响焊接质量。②解决方法:焊接前彻底清理铝合金表面,采用交流电源焊接以清理氧化膜。4.接头软化:①铝合金焊接接头容易软化,焊缝强度系数低于母材。②解决方法:优化焊接参数,选择合适的焊接方法,如双脉冲焊接,以提高焊缝强度。铝合金焊接技术是现代工业不可或缺的一部分,掌握高效、稳定的焊接方法对于提升产品质量和生产效率至关重要。通过了解铝合金焊接的技术难点、选择合适的焊接方法,以及掌握正确的操作要点,我们可以更好地应对铝合金焊接中的挑战。随着科技的不断进步,铝合金焊接技术也在不断创新和完善。未来,我们期待更多先进的焊接技术和设备出现,为铝合金的应用开辟更广阔的空间。同时,也希望广大焊接技术人员能够不断学习和探索,共同推动铝合金焊接技术的发展和进步。送丝速度0–20 m/min无极调,厚板也能跑满速。
以混合气体保护焊为例)技术特点:混合气体保护焊通常采用氩气和二氧化碳等混合气体作为保护介质,依靠焊丝与焊件之间产生的电弧来熔化金属进行焊接。具有成本相对较低、焊接工艺适应性强、可进行全位置焊接等优点。适用范围:可焊接各种厚度的热成型钢,对于中厚板(3-10mm)的焊接应用较为广。在汽车制造的一些非关键结构部位或维修领域使用较多。操作要点:保证气体保护的效果,防止空气侵入焊缝。合理选择焊丝直径、焊接电流、电压和气体流量等参数。根据热成型钢的厚度和焊接位置调整参数,确保焊缝成型良好。同时,要注意焊接过程中的防风措施,风速过大时应采取防护措施或停止焊接。此外,要对焊接区域进行严格清理,去除油污、铁锈等杂质,以保证焊接质量。五、热成型钢的技术难点及解决方法(一)焊接裂纹技术难点:热成型钢在焊接过程中极易产生冷裂纹和热裂纹。冷裂纹主要是由于氢的扩散、焊接应力以及淬硬组织的形成所导致;热裂纹则是由于焊缝金属在凝固过程中,低熔点共晶物的存在,在拉应力作用下产生。解决方法:对于冷裂纹,焊前进行预热,预热温度一般在100-200℃之间,根据钢材厚度和成分适当调整;严格控制焊接工艺参数,减少氢的来源。一台焊机兼容铜、钢、不锈钢,工艺包一键切。海南储液器焊机服务价格
佛山客户月产30万储液器,良品率99.8%。黑龙江机器人储液器焊机
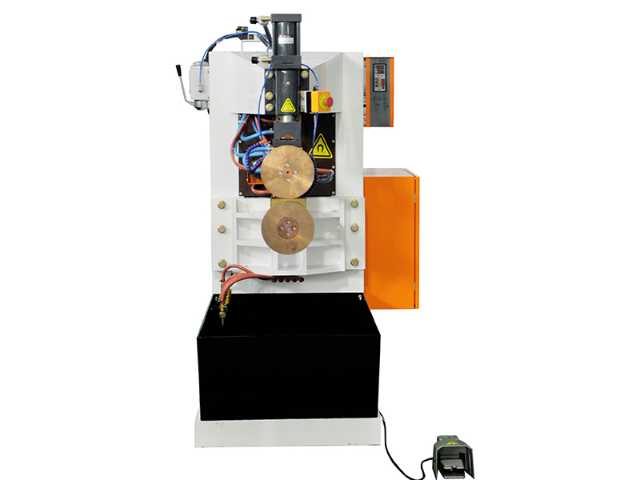
这种高热量使得焊接部位的金属迅速熔化,在压力的作用下,熔化的金属相互融合,形成牢固的焊接接头。
储液器焊机还配备了智能的监控系统,能够实时监测焊接过程中的各项参数,如电流、电压、焊接时间等。一旦发现参数出现偏差,系统会自动进行调整,保证焊接质量的稳定性和一致性。这种智能化的工作模式,不*提高了焊接效率,还**减少了人工干预,降低了人为因素对焊接质量的影响。
储液器焊机凭借其独特的工作原理,为储液器的焊接提供了高效、精细、可靠的解决方案,满足了工业生产中对焊接质量和效率的严格要求。 黑龙江机器人储液器焊机