商机详情 -
海南储液器焊机销售价格
如果储液器焊机在运行时出现异常噪音,可能是机械部件松动或磨损。先检查设备的固定螺栓是否拧紧,松动的螺栓会使设备在运行中产生晃动和噪音。接着查看传动部件,如皮带、链条等,是否有松动或损坏的情况。对于磨损的部件,应及时进行更换。此外,电机故障也可能导致噪音,需检查电机的运行状态,如有问题,联系专业人员进行维修。
当储液器焊机的控制系统出现故障,如显示屏无显示、按键失灵等,要先检查电源连接是否正常,确保设备供电稳定。若电源正常,可能是控制系统的电路板出现问题,此时不要自行拆卸,应联系厂家的技术人员进行检修。在日常使用中,要定期对储液器焊机进行维护和保养,及时发现并解决潜在的故障隐患,这样才能让储液器焊机始终保持良好的工作状态,为生产提供可靠的保障。 焊接飞溅少,排风系统负荷减半,再省电费。海南储液器焊机销售价格
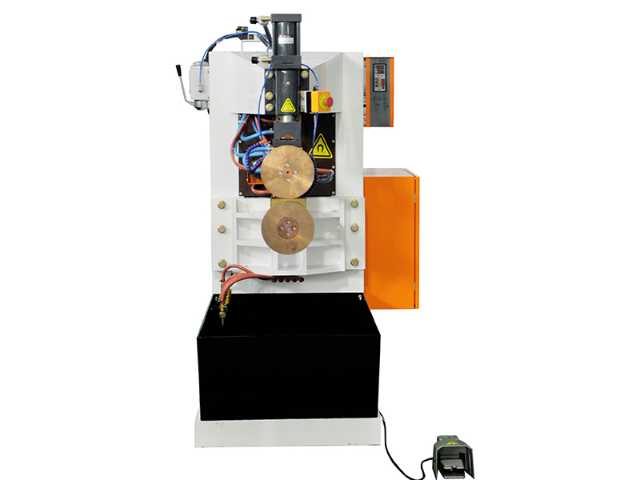
###储液器焊机未来发展趋势
随着工业自动化和智能制造的发展,储液器焊机正迎来前所未有的发展契机,其未来趋势展现出诸多令人期待的方向。
在技术层面,智能化将成为储液器焊机发展的**驱动力。未来的储液器焊机将配备先进的传感器和智能控制系统,能够自动监测焊接过程中的各项参数,如电流、电压、焊接时间等,并根据实时数据进行精细调整。这不*提高了焊接质量的稳定性,还能大幅减少人工干预,降低人力成本。例如,通过人工智能算法分析焊接数据,焊机可以**可能出现的问题并及时采取措施,进一步提升生产效率。环保节能也是储液器焊机未来发展的重要趋势。在全球倡导绿色发展的大背景下,储液器焊机制造商将更加注重降低能源消耗和减少环境污染。新型的焊机将采用高效的电源技术和节能设计,减少焊接过程中的能源浪费。同时,环保型的焊接材料和工艺也将得到更广泛的应用,以满足日益严格的环保要求。 浙江储液器焊机欢迎选购伺服转台180°分度,1秒完成工位切换。
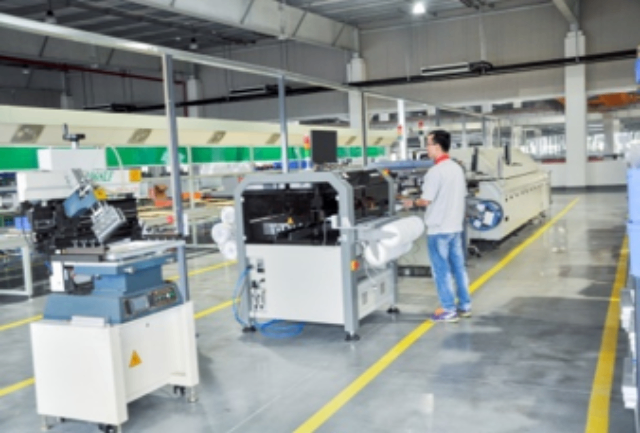
储液器焊机自动化,开启高效生产新篇章
储液器焊机的自动化程度是其区别于传统焊接设备的重要特征。我们的储液器焊机通过先进的传感器和控制系统,实现了自动化的焊接过程。在焊接前,它能够自动识别储液器的型号和尺寸,并根据预设的程序调整焊接参数,确保焊接的精细度。在焊接过程中,自动化的机械手臂能够灵活地操作,快速完成焊接任务。而且,自动化的储液器焊机还具备自动清洁和维护功能,能够定期对设备进行自我检测和保养,延长设备的使用寿命。这种高度自动化的储液器焊机,使得生产过程更加高效、稳定,能够满足大规模生产的需求,为企业的高速发展提供了有力的支持。无论是小型企业还是大型制造商,都能从这种自动化的储液器焊机中获得巨大的收益。
为了化解客户面临的这些难题,广州亨龙智能装备股份有限公司引入了中压电容储能电阻焊工艺,为其精心设计了一台高效且稳定的储能焊机。这里来细致分析这台设备的独特之处:1.稳定的焊接质量:采用定制化电容(具有更低的等效串联电阻ESR、等效串联电感ESL),这种定制化电容是经过精心研发和设计的。ESR(等效串联电阻)和ESL(等效串联电感)的降低对于焊接过程至关重要。较低的ESR意味着在电流通过电容时,电能损耗更小,能够更有效地将储存的电能转化为焊接所需的能量。而较低的ESL则有助于减少电路中的电感效应,使得电流的传输更加稳定和快速。电容衰减速度更慢,这一特性使得电容在长时间的使用过程中能够持续保持稳定的性能。与传统电容相比,在相同的使用条件下,其电能储存能力不会迅速下降,从而确保每次焊接时都能提供稳定的能量输出。发热量更低,这是由于电容的高效性能以及设备整体的优化设计。在焊接过程中,低发热量不*有助于保护设备内部的电子元件,延长其使用寿命,还能减少因过热可能导致的焊接质量波动。使用寿命得以延长,基于上述的各种优势,从电容本身到整个焊接设备的稳定性都得到了提升。设备在长期运行过程中。送丝速度0–20 m/min无极调,厚板也能跑满速。
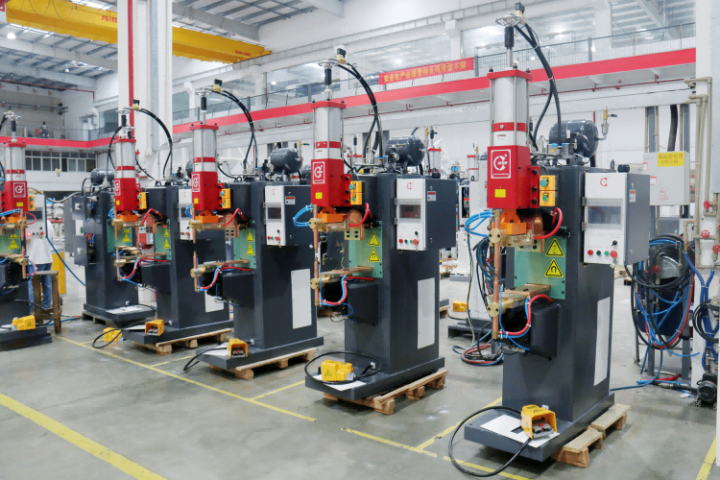
###储液器焊机质量检测标准——性能稳定性篇
储液器焊机的性能稳定性是质量检测的重要方面。在焊接强度方面,储液器焊机所完成的焊接必须具备足够的强度,能够承受一定的压力和拉力。通过模拟实际使用场景,对焊接部位进行压力测试和拉力测试,确保其强度符合标准。例如,在压力测试中,储液器需能承受高于正常工作压力1.5倍的压力而不发生泄漏或破裂。
另外,焊接过程的稳定性也是关键。储液器焊机在工作过程中,焊接电流、电压等参数需保持稳定。 机器人程序扫码自动下载,新品导入只需10分钟。河北热成型钢储液器焊机
工艺参数云端优化,越用越快,节拍自学习。海南储液器焊机销售价格
如使用低氢型焊接材料、烘干焊接材料等;焊后及时进行后热消氢处理,后热温度一般在200-350℃,保温时间根据焊件厚度确定。对于热裂纹,调整焊接材料成分,降低焊缝中低熔点共晶物的含量;优化焊接工艺参数,减小焊接应力,如采用较小的焊接电流、较快的焊接速度等。(二)接头软化技术难点:在焊接热影响区,由于热循环的作用,热成型钢的组织会发生变化,导致强度和硬度降低,即接头软化现象。这会严重影响焊接接头的承载能力和整体性能。解决方法:选择合适的焊接方法,如激光焊、电子束焊等能量密度高的焊接方法,可有效减小热影响区的宽度和受热程度,降低接头软化的程度。同时,优化焊接工艺参数,控制热输入,尽量减少对热影响区组织的影响。对于已经出现接头软化的情况,可以通过焊后适当的热处理,如回火处理,来恢复接头的部分性能。(三)气孔问题技术难点:焊接过程中,气体侵入焊缝或冶金反应产生的气体未能及时逸出,会在焊缝中形成气孔。气孔的存在会降低焊缝的致密性和强度,影响焊接接头的质量。解决方法:确保焊接材料的干燥,避免受潮;加强焊接过程中的气体保护,选择合适的保护气体和气体流量,保证气体保护的有效性。合理控制焊接工艺参数。海南储液器焊机销售价格