商机详情 -
德国平角扭矩倍增器重复精度高
扭矩倍增器的输出方头、输入方头属于承受冲击载荷的部位,搬运、存放、作业过程当中,避免重物直接敲击方头位置。方头发生磕碰形变之后,会和套筒、扭矩扳手出现配合间隙,作业的时候产生冲击,进一步加剧方头以及内部齿轮组件的损伤。现场完成作业,卸下套筒的时候,不要使用锤子敲打输出方头来取下套筒,应当平稳取下配件。存放工具箱内部,可以设置缓冲隔层,把扭矩倍增器主体、反力臂、套筒分开放置,避免运输搬运过程当中,配件互相撞击磕碰。每次使用前快速查看输入、输出方头,观察有无形变、崩角的迹象,如果出现明显损伤,不要继续投入现场作业,及时开展部件检修更换,防止作业过程方头发生失效,影响检修工作开展。HT72系列的反作用力臂轻,此为铝制的材质。德国平角扭矩倍增器重复精度高
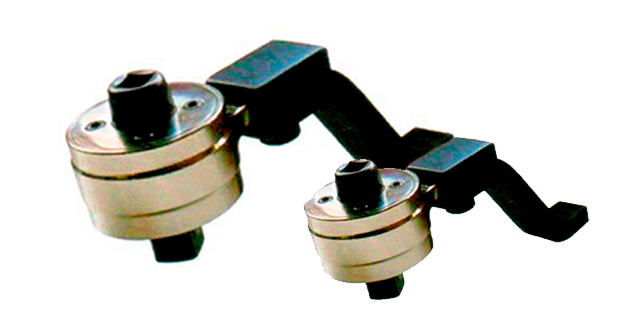
扭矩倍增器的输出方头规格有多种标准,常见不同英寸规格的方头,选型的时候要确认输出方头和手上配套套筒完全匹配。如果方头尺寸不匹配,强行装配套筒,作业的时候会出现间隙,加载之后发生打滑,会造成方头和套筒的快速磨损,甚至套筒崩裂。同理输入端的方头,也要确认和扭矩扳手输出方头规格完全契合。海塔机械各型号扭矩倍增器,会在参数表当中明确标注输入方头、输出方头的规格,选型阶段仔细核对。如果手上已有一批套筒、扭矩扳手,要把现有配件规格给到选型参考,避免采购完成之后,发现方头规格不匹配,还需要额外再采购大量配件,增加项目工具投入成本。上海斜角扭矩倍增器定制价格需注意配合的扭力扳手的扭矩值,请勿过载使用。
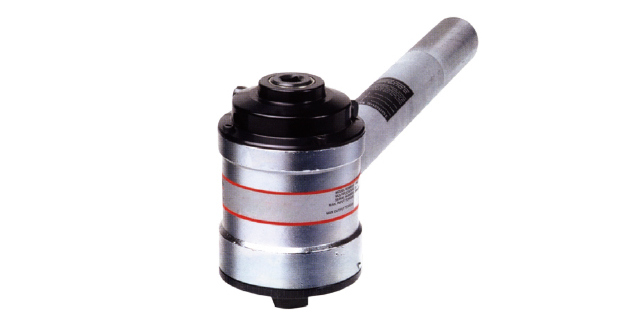
锚杆扭力倍增器-矿用扭矩倍增器-10倍扭力放大器在工艺生产中,紧固或拆卸大直径螺栓是相当困难的,而对大直径螺栓进行有扭矩值的紧固就更加困难,特别是缺少动力源,工件场地狭窄的情况下,无法使用其它扭矩类工具,有时甚至是无法操作的,本锚杆扭力倍增器-矿用扭矩倍增器-10倍扭力放大器可帮助你解决这一难题,精度为±4%。采用高效行星变速结构作为主传动,体积小,重量轻,由于变速比大,输入较小力量就能产生很大的输出扭矩,反作用支脚可360°任意调换位置,操作人员只需要施加很小的力,既可得到5-40倍的输出力距,配套扭力扳手根据传动比预置好扭力,达到相应预紧扭矩,能自动发出讯号““嗒””的一声报警,同时伴有明显的手感振动,从而轻捷的完成螺栓螺母的紧固拆卸工作
船舶修造行业,船体法兰、泵组、各类甲板设备存在不少大规格螺栓,船舱内部很多检修点位通道狭窄,大型工具很难展开,扭矩倍增器在船舶检修场景可以发挥相应作用。船舱内部湿度偏高,部分区域还会存在盐雾环境,水汽盐分会加速金属部件锈蚀,所以扭矩倍增器在船舶现场使用完毕,需要做完整的清洁擦拭,去除机具表面盐分与水汽,再收纳进干燥的工具箱存放。作业阶段同样要把控输入力矩,反作用力臂寻找船体厚实钢结构作为支撑,不要抵靠薄管路、薄板壳体。船舶项目螺栓规格繁杂,要核对输出方头和套筒匹配,不要强行使用规格不完全契合的套筒。完成船舶修造项目,回到库房之后,除了外观清洁,还要视使用频次,对扭矩倍增器内部传动部位补充润滑油脂,抑制锈蚀发生,保护内部行星齿轮组件,维持机具力矩传递的表现。1300N.m型号附有一只3/4英寸输出驱动方头。

扭矩倍增器也可以用于压力容器设备的检修维护,压力容器法兰螺栓的预紧力矩直接关系设备运行安全,对力矩的把控有着较高的要求。使用扭矩倍增器处理压力容器法兰螺栓,不能简单依靠铭牌倍率做全部判断,需要考虑齿轮传动效率带来的力矩损耗。优先遵循设备检修规程的相关要求,分多轮交叉完成螺栓紧固,不可以一次性把单颗螺栓打到目标力矩。安放反作用力臂,严格选择压力容器本体厚实部位作为支撑,禁止抵靠法兰边缘、薄壁接管这类薄弱位置。完成检修作业,做好扭矩倍增器的清洁保养。压力容器属于重点管控设备,配套使用的扭矩倍增器,要严格落实周期校验,保证力矩输出的可靠,保障压力容器法兰螺栓的紧固质量。适用于空间受限,外部动力源不能使用的场合。斜角扭矩倍增器维修
要取下倍增器,先移去扭力扳手和拨动反回弹装置,切忌敲打。德国平角扭矩倍增器重复精度高
扭矩倍增器的倍率选择,并非倍率越高就越适合现场工况,高倍率机型可以输出更大力矩,但输出端转动速度会进一步降低,完成单颗螺栓紧固需要扳手往复转动更多圈数,会拉长单颗螺栓作业耗时。如果现场实际需要的输出力矩,选用中等倍率型号就可以满足,就不必盲目选用超高倍率的产品。上海海塔机械可以根据客户的目标输出力矩,协助反推合适的传动倍率,兼顾力矩能力和实际作业效率。比如常规法兰螺栓检修,中等倍率机型就可以覆盖绝大多数工况;遇到少数咬死、力矩要求很高的特殊螺栓,再选用更高倍率的型号。合理选择倍率档位,既可以满足力矩输出,又不会造成作业效率不必要的下降,让扭矩倍增器更好匹配现场检修的实际节奏。德国平角扭矩倍增器重复精度高