商机详情 -
扭矩倍增器定制价格
扭矩倍增器的输出方头、输入方头属于承受冲击载荷的部位,搬运、存放、作业过程当中,避免重物直接敲击方头位置。方头发生磕碰形变之后,会和套筒、扭矩扳手出现配合间隙,作业的时候产生冲击,进一步加剧方头以及内部齿轮组件的损伤。现场完成作业,卸下套筒的时候,不要使用锤子敲打输出方头来取下套筒,应当平稳取下配件。存放工具箱内部,可以设置缓冲隔层,把扭矩倍增器主体、反力臂、套筒分开放置,避免运输搬运过程当中,配件互相撞击磕碰。每次使用前快速查看输入、输出方头,观察有无形变、崩角的迹象,如果出现明显损伤,不要继续投入现场作业,及时开展部件检修更换,防止作业过程方头发生失效,影响检修工作开展。轻便尺寸适用于狭小的工位,方便安全悬挂。扭矩倍增器定制价格
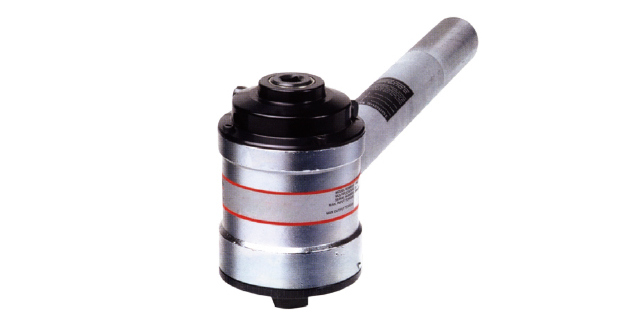
扭矩倍增器在低温环境下开展作业,润滑油脂的粘稠度会发生改变,会对齿轮、轴承转动状态带来一定影响。在冬季室外、低温厂房这类工况,机具从库房拿到现场,不要立刻满载荷开展作业,可以先做空载往复转动,让内部润滑油脂逐步恢复流动状态,之后再投入正式螺栓拆装作业。低温环境之下,金属部件韧性会有所变化,施加输入力矩的时候,动作更加平缓,杜绝猛拉猛推的操作方式。作业完成之后,不要把扭矩倍增器长期留在低温露天现场,作业结束带回室内库房存放。低温工况的这些操作细节,能够减少扭矩倍增器内部传动部件承受额外的应力,保护齿轮轴承组件,维持机具在低温环境之下的工作稳定性。铁路行业扭矩倍增器联系方式操作空间的限制——使用较长的延长杆在有些工作场合,因为空间上的限制,可能不适于延长杆使用。
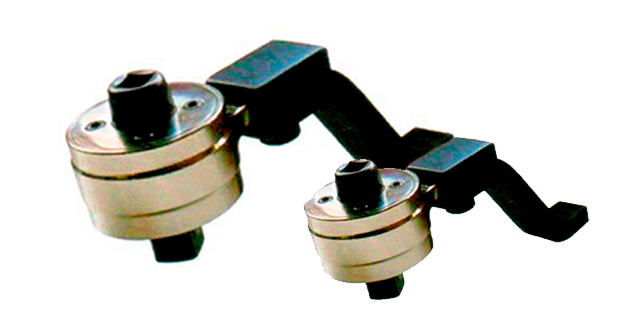
设备大修项目前期方案筹备阶段,就可以把螺栓拆装工具纳入整体考量,梳理项目内部各类螺栓的规格、设计预紧力矩、各个点位的操作空间,评估是否需要配置扭矩倍增器。很多项目前期只关注设备本体,忽略配套工具选型,等到现场开展螺栓作业,才发现普通工具无法满足力矩或者空间的要求,耽误检修进度。上海海塔机械可以在项目前期对接阶段,根据客户给到的螺栓参数、现场工况描述,给到扭矩倍增器型号、配套套筒、输入扭矩扳手的整套配置参考。提前完成工具选型确认,检修开工前完成机具的检查,确认机具状态完好,配件齐全,进入现场之后就可以直接投入螺栓拆装作业,避免工具方面的问题拖慢整套大修项目的整体工期。
当扭矩倍增器出现故障,比如作业时内部持续异响、方头明显晃动、转动出现卡滞,不建议现场人员自行拆解内部齿轮组件。机具内部行星齿轮、轴承属于精密配合部件,普通现场条件缺少专业工装,拆解之后很难恢复原本的装配配合状态,容易造成力矩传递性能下降。遇到故障情况,停止投入使用,做好故障现象记录,联系生产厂家沟通检修事宜。上海海塔机械可以承接扭矩倍增器的检修维护,对内部齿轮、轴承开展检查,替换已经出现磨损的零部件,重新装配调试。不要自行拆开壳体,避免灰尘杂质进入齿轮啮合区域,造成二次损伤,交由专业的技术人员完成故障检修,恢复扭矩倍增器的工作能力。1300N.m型号附有一只3/4英寸输出驱动方头。

扭矩倍增器的倍率选择,并非倍率越高就越适合现场工况,高倍率机型可以输出更大力矩,但输出端转动速度会进一步降低,完成单颗螺栓紧固需要扳手往复转动更多圈数,会拉长单颗螺栓作业耗时。如果现场实际需要的输出力矩,选用中等倍率型号就可以满足,就不必盲目选用超高倍率的产品。上海海塔机械可以根据客户的目标输出力矩,协助反推合适的传动倍率,兼顾力矩能力和实际作业效率。比如常规法兰螺栓检修,中等倍率机型就可以覆盖绝大多数工况;遇到少数咬死、力矩要求很高的特殊螺栓,再选用更高倍率的型号。合理选择倍率档位,既可以满足力矩输出,又不会造成作业效率不必要的下降,让扭矩倍增器更好匹配现场检修的实际节奏。高齿轮比,只需使用小扭矩扳手操作即可。中石化行业扭矩倍增器要多少钱
需注意配合的扭力扳手的扭矩值,请勿过载使用。扭矩倍增器定制价格
部分检修现场会遇到螺栓出现螺纹咬死,即便使用扭矩倍增器,依旧很难松动,此时不能一味加大输入力矩。应当停下作业,再次做充分的除锈、渗透润滑处理,给渗透剂留出浸润螺纹缝隙的时间。可以尝试小幅度来回往复施加力矩,逐步瓦解锈蚀带来的锁死阻力。如果依旧无法解除锁死,需要评估螺栓处理的其他工艺手段,不要持续增大输入载荷,防止扭矩倍增器内部齿轮承受超设计的冲击载荷,造成齿面损坏。顽固咬死螺栓处理本身就存在不确定性,把机具保护纳入考量,不要为了拆卸一颗螺栓,造成整套扭矩倍增器出现不可逆的损伤,平衡现场检修目标和工具设备的保护。扭矩倍增器定制价格