商机详情 -
黑龙江耐高温钢衬四氟反应釜加工
搅拌转速和功率是搅拌系统的重要参数,需根据物料性质、搅拌要求和釜体几何尺寸确定。搅拌转速影响混合效果和功率消耗,低粘度液体一般用较高转速(如100至500转每分钟),高粘度液体用较低转速(如10至60转每分钟)。转速过高会导致功率消耗大、搅拌系统受力大、可能引起气蚀和液面旋涡;转速过低则混合不充分。搅拌功率的计算需考虑物料粘度、密度、搅拌器形式、转速和釜体几何尺寸,常用计算方法有功率准数法(通过功率准数和雷诺数计算功率)和经验估算法。搅拌功率一般由电机功率体现,电机功率需大于计算功率并留有余量(一般1.2至1.5倍),保证搅拌可靠。对于变频调速的搅拌系统,可通过调节转速适应不同反应阶段的搅拌要求,提高搅拌灵活性和节能。搅拌转速和功率的确定还需考虑:物料的剪切敏感性(剪切敏感物料用低转速、大桨叶)、气液分散要求(气液反应需较高转速和剪切力)、传热要求(提高转速可提高传热系数,但功率消耗增加)。搅拌系统的设计需经工艺计算和经验调整,确定合适的转速和功率,保证搅拌效果和经济性。松尚拥有先进的产品生产设备,雄厚的技术力量。黑龙江耐高温钢衬四氟反应釜加工
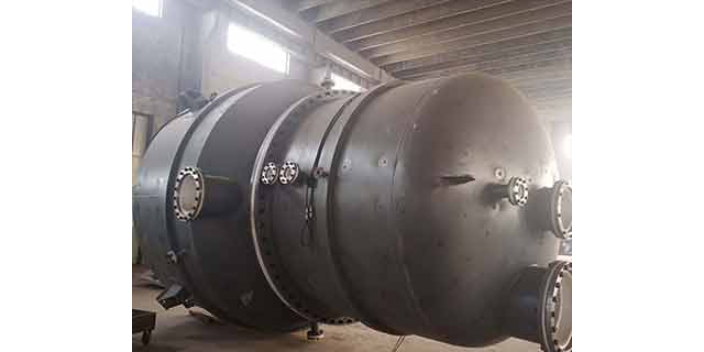
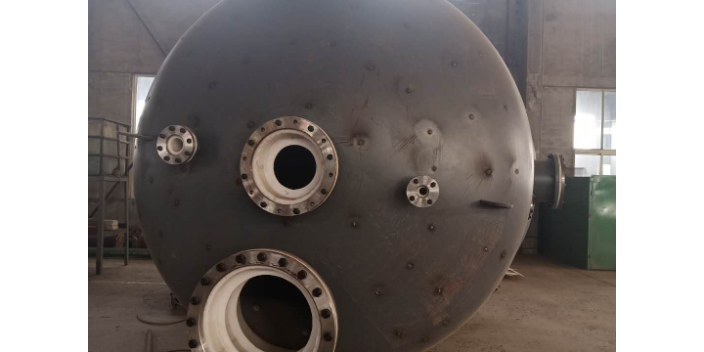
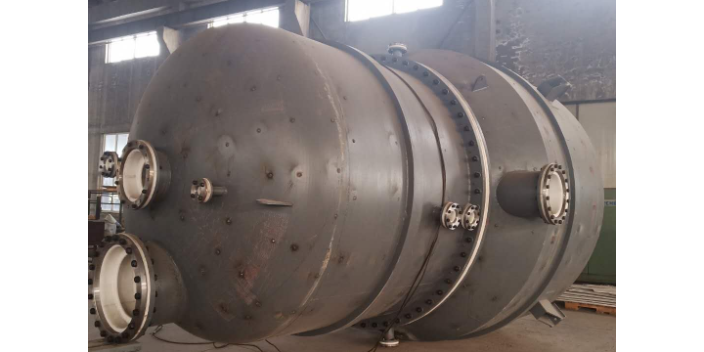
接管和法兰是衬氟反应釜与工艺管道、仪表连接的通道,其设计需满足工艺操作、检修和安全的要求。接管的设置根据工艺要求确定,常见的接管包括:进料口(位于釜盖上部或筒体上部)、出料口(位于釜底较低处,便于排料)、回流口(位于釜盖上部)、温度计口(位于釜盖或筒体,插入物料中)、压力表口(位于釜盖上部,气相空间)、取样口(位于筒体下部,便于取样)、人孔(位于釜盖或筒体上部)。接管与釜体或釜盖焊接连接,接管的规格(直径和壁厚)根据流量和压力确定。接管内壁需衬覆氟塑料,与釜体衬里连续,接管法兰采用氟塑料翻边密封面或氟塑料包覆垫片密封。法兰的选用需与相连管道的法兰匹配,常用标准有GB/T、HG/T、ASME等。法兰的压力等级根据设计压力选择,常用PN6、PN10、PN16、PN25等。接管设计需避免死角和积料,出料口应位于釜底较低处,保证排料干净;温度计套管需插入物料足够深度,保证测温准确。接管和法兰的衬里需完整连续,避免接缝处泄漏。合理的接管和法兰设计,能保证反应釜的工艺操作顺畅和安全可靠。陕西耐负压钢衬四氟反应釜淄博松尚复合材料有限公司产品适用范围广,产品规格齐全,欢迎咨询。
喷涂工艺是衬氟反应釜的衬里方法之一,适用于复杂形状和小型反应釜,以及需薄涂层的工况。喷涂工艺流程为:钢壳内壁喷砂除锈→涂底漆→喷涂氟塑料分散液(或粉末)→干燥→烧结→冷却→(多次喷涂烧结至要求厚度)→检测。喷涂工艺形成的是涂层(厚度0.3至1.8毫米),较板衬和等静压衬里薄,但涂层致密、与钢壳结合力好(通过底漆和烧结实现),能适应复杂形状(如封头曲面、接管根部、搅拌桨表面)。喷涂工艺的特点:涂层薄,不影响反应釜的有效容积和传热;涂层致密无孔隙,耐腐蚀性好;附着力强,不易脱层;可对旧反应釜进行翻新喷涂,延长设备寿命。喷涂工艺适用于PTFE、PFA、FEP等氟塑料,其中PFA喷涂涂层致密度和耐温性优良,适合高要求工况。喷涂工艺的局限:涂层薄(0.3至1.8毫米),耐腐蚀裕量和使用寿命不及厚衬里(3至5毫米),适合中等腐蚀工况或作为衬里的补充;喷涂和烧结工艺复杂,需多次喷涂烧结,工艺周期长;对大型反应釜,喷涂施工和烧结设备投资大。喷涂工艺在小型反应釜、实验室反应釜和需薄涂层的工况中应用较多,也是衬里局部修补的常用方法。
衬氟反应釜投入运行后,需建立日常运行和维护制度,及时发现和处理隐患,保证反应釜安全稳定运行。日常运行监测内容包括:工艺参数监测——定时记录釜内温度、压力、液位、搅拌电流等参数,检查是否在规定范围内,有无异常波动;泄漏监测——定期检查搅拌轴密封、法兰、阀门、人孔等密封点有无渗漏,对于剧毒或易燃易爆物料,需设置可燃/有毒气体检测报警仪;振动和噪声监测——监测搅拌轴和传动装置的振动和噪声,判断搅拌和传动系统是否正常;衬里状态监测——通过反应釜上预留的检查孔、测厚点,定期观察衬里表面状态,有无鼓包、裂纹、变色、减薄等异常;温度应力监测——对于温差较大的工况,监测升降温速率是否控制在允许范围(一般不大于25℃每小时),避免温度骤变损伤衬里。日常维护内容包括:传动装置维护(定期检查减速机油位和油质,更换润滑油,检查轴承和联轴器),密封维护(检查密封泄漏情况,及时调整或更换密封件),仪表维护(校验温度计、压力表、液位计等仪表,保证测量准确),安全附件维护(校验安全阀,检查爆破片)。运行维护记录需存档,建立设备运行档案,为预防性维护和寿命评估提供依据。淄博松尚复合材料有限公司拥有业内人士和高技术人才。
衬氟反应釜的传热介质和控温系统是保证反应温度控制的关键。加热介质有:蒸汽(常用,温度可达150至200℃,传热系数高,但需蒸汽源);导热油(温度可达250至350℃,适用于高温反应,传热均匀,但需导热油炉和循环系统);电加热(通过电加热棒加热夹套内的导热油或水,适用于无蒸汽源的场合,控温方便,但功率有限)。冷却介质有:冷却水(温度15至30℃,常用,成本低);冷冻水(温度0至5℃,适用于需低温冷却的反应);冷冻盐水(温度-10至-30℃,适用于深冷反应);液氮或氟利昂(用于很低温反应,成本较高)。控温系统通过温度传感器(热电阻或热电偶)测量釜内物料温度,控制器根据设定温度与实测温度的偏差,调节加热或冷却介质的流量,实现温度的自动控制。控温精度取决于传感器精度、控制器性能和传热系统的响应速度,一般可达±1至±5℃。对于需精确控温的反应(如聚合反应、结晶反应),需采用PID控制或更先进的控制算法,提高控温精度。控温系统还需设置温度报警和联锁,当温度超出允许范围时报警或切断加热,保证反应安全。合理的传热介质和控温系统,能保证反应温度的稳定和可控,满足反应工艺要求。淄博松尚复合材料有限公司不断从事技术革新,改进生产工艺,提高技术水平。江西耐负压反应釜生产厂家
淄博松尚复合材料有限公司提供周到的解决方案,满足客户不同的服务需要。黑龙江耐高温钢衬四氟反应釜加工
衬氟反应釜的检验贯穿设计、制造、安装全过程,建立完善的检验体系是保证反应釜质量的关键。检验体系包括原材料检验、过程检验和成品验收三个环节。原材料检验包括:钢板和钢管的化学成分、力学性能复验,焊条的成分和性能检验,氟塑料板材或粉料的纯度、密度、拉伸强度等性能检测,粘合剂和焊条的性能检验,所有原材料需有合格证和材质证明,进厂复验合格后方可使用。过程检验包括:钢壳尺寸和焊缝质量检验(外观检查、无损探伤),喷砂除锈等级和粗糙度检验,涂胶质量和厚度检验,衬里施工外观和厚度检验,焊接焊缝质量检验,烧结后衬里外观和致密度检验,搅拌系统和传动装置的安装质量检验等,每道工序设质量检验点,检验合格后方可进入下道工序。成品验收检验包括:外观检查(衬里表面光滑、无气泡、无裂纹、无脱层),尺寸测量(衬里厚度、法兰密封面平整度、反应釜外形尺寸、垂直度),电火花检漏(无击穿点),水压试验或气压试验(1.25至1.5倍设计压力下保压无渗漏),真空试验(负压工况下保压无脱层),搅拌系统试运行(搅拌平稳、无异常振动和噪声、密封无泄漏)等。检验依据GB/T 25151、HG/T 4093、GB 150等标准,检验数据和结果需记录存档,建立质量追溯档案。黑龙江耐高温钢衬四氟反应釜加工