商机详情 -
辽宁防腐反应釜厂
喷涂工艺是衬氟反应釜的衬里方法之一,适用于复杂形状和小型反应釜,以及需薄涂层的工况。喷涂工艺流程为:钢壳内壁喷砂除锈→涂底漆→喷涂氟塑料分散液(或粉末)→干燥→烧结→冷却→(多次喷涂烧结至要求厚度)→检测。喷涂工艺形成的是涂层(厚度0.3至1.8毫米),较板衬和等静压衬里薄,但涂层致密、与钢壳结合力好(通过底漆和烧结实现),能适应复杂形状(如封头曲面、接管根部、搅拌桨表面)。喷涂工艺的特点:涂层薄,不影响反应釜的有效容积和传热;涂层致密无孔隙,耐腐蚀性好;附着力强,不易脱层;可对旧反应釜进行翻新喷涂,延长设备寿命。喷涂工艺适用于PTFE、PFA、FEP等氟塑料,其中PFA喷涂涂层致密度和耐温性优良,适合高要求工况。喷涂工艺的局限:涂层薄(0.3至1.8毫米),耐腐蚀裕量和使用寿命不及厚衬里(3至5毫米),适合中等腐蚀工况或作为衬里的补充;喷涂和烧结工艺复杂,需多次喷涂烧结,工艺周期长;对大型反应釜,喷涂施工和烧结设备投资大。喷涂工艺在小型反应釜、实验室反应釜和需薄涂层的工况中应用较多,也是衬里局部修补的常用方法。淄博松尚复合材料有限公司以诚信为根本,以质量服务求生存。辽宁防腐反应釜厂
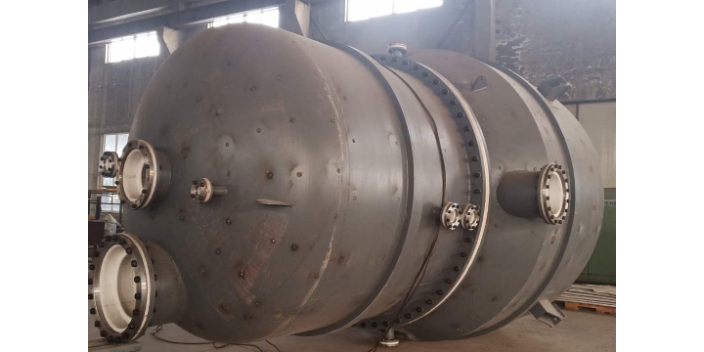
釜体和封头是衬氟反应釜的承载主体,其设计需依据GB 150《压力容器》和相关规范进行强度计算和结构设计。筒体一般为圆筒形,直径和高度根据容积和工艺要求确定,常见的高径比为1:1至1:3。筒体壁厚计算考虑设计压力、设计温度、材料许用应力、焊接接头系数和腐蚀裕量等因素,计算公式为:壁厚=(设计压力×内径)/(2×许用应力×焊接系数-设计压力)+腐蚀裕量。封头一般采用标准椭圆封头(深度为直径的1/4)或碟形封头,封头壁厚计算需考虑封头形状的应力集中。下封头与筒体焊接,上封头(釜盖)通过法兰与筒体连接(开式)或焊接(闭式)。开式反应釜的釜盖法兰需进行强度和刚度计算,保证在螺栓力和内压作用下的密封。釜体和封头的材料一般选用碳钢(Q235B、Q345R等)或不锈钢(304、316L等),碳钢成本较低,适用于一般工况;不锈钢耐腐蚀性好,适用于外部环境腐蚀或洁净度要求高的场合。钢壳内壁需平整光滑,焊缝余高打磨至与母材齐平,转角处圆角过渡(半径不小于5毫米),为衬里施工创造良好条件。釜体和封头制造完成后需进行尺寸检验和压力试验,合格后方可进行衬里施工和组装。内蒙古防腐反应釜厂家松尚品牌价值不断提升。
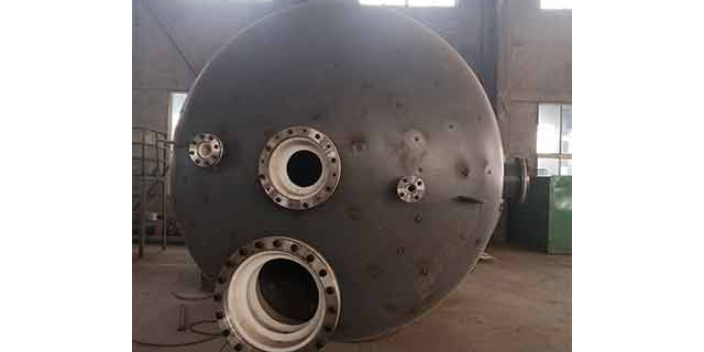
衬氟反应釜的传热计算是确定传热面积和传热介质参数的依据,需根据反应的热效应(放热或吸热量)、反应温度、传热介质温度和传热系数计算。传热基本方程为:传热量=传热系数×传热面积×对数平均温差。反应的热效应通过反应热和反应速率计算,放热反应需移出热量,吸热反应需供给热量。传热系数取决于釜壁材料、衬里材料、传热介质和物料的性质及流动状况,由于氟塑料衬里的导热系数低(约0.25瓦每米每开),衬氟反应釜的传热系数低于裸金属反应釜,一般为60至100瓦每平方米每开。传热面积根据传热量、传热系数和对数平均温差计算确定,若夹套传热面积不足,可增设内盘管补充。对数平均温差取决于反应温度和传热介质的进出口温度,传热介质的进出口温差一般控制在10至30℃。传热计算还需考虑传热介质的流量和温升(或温降),保证传热介质能带走(或带入)足够热量。对于强放热反应,需保证传热面积足够,避免反应失控;对于需精确控温的反应,需保证传热系统的响应速度和控温精度。传热计算是衬氟反应釜设计的重要内容,计算结果用于确定夹套尺寸、内盘管配置和传热介质参数。
衬氟反应釜投入运行后,需建立日常运行和维护制度,及时发现和处理隐患,保证反应釜安全稳定运行。日常运行监测内容包括:工艺参数监测——定时记录釜内温度、压力、液位、搅拌电流等参数,检查是否在规定范围内,有无异常波动;泄漏监测——定期检查搅拌轴密封、法兰、阀门、人孔等密封点有无渗漏,对于剧毒或易燃易爆物料,需设置可燃/有毒气体检测报警仪;振动和噪声监测——监测搅拌轴和传动装置的振动和噪声,判断搅拌和传动系统是否正常;衬里状态监测——通过反应釜上预留的检查孔、测厚点,定期观察衬里表面状态,有无鼓包、裂纹、变色、减薄等异常;温度应力监测——对于温差较大的工况,监测升降温速率是否控制在允许范围(一般不大于25℃每小时),避免温度骤变损伤衬里。日常维护内容包括:传动装置维护(定期检查减速机油位和油质,更换润滑油,检查轴承和联轴器),密封维护(检查密封泄漏情况,及时调整或更换密封件),仪表维护(校验温度计、压力表、液位计等仪表,保证测量准确),安全附件维护(校验安全阀,检查爆破片)。运行维护记录需存档,建立设备运行档案,为预防性维护和寿命评估提供依据。淄博松尚复合材料有限公司获得市场的。
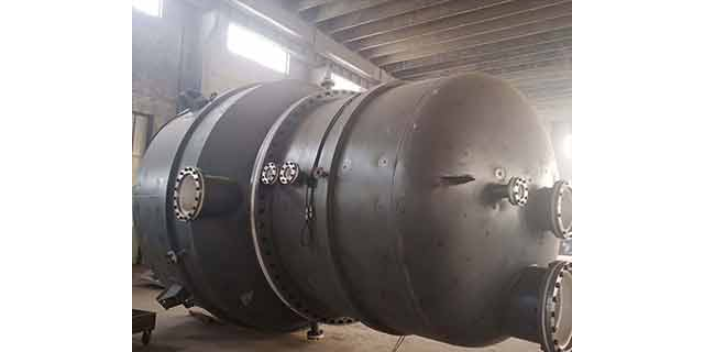
衬氟反应釜的控制系统实现对反应过程的自动控制和监测,提高反应的稳定性和安全性。控制系统的组成包括传感器(温度、压力、液位、流量)、执行机构(调节阀、泵、电机)、控制器(PLC或DCS)和人机界面(触摸屏或上位机)。控制系统的功能包括:参数监测——实时采集和显示温度、压力、液位、流量等参数;自动控制——按工艺设定的程序自动控制进料、加热、冷却、搅拌等,实现反应过程的自动进行;联锁保护——当参数超限或设备故障时,自动联锁(如超温切断加热、超压打开泄压、断电停搅拌),保证安全;数据记录——记录反应过程的参数和数据,便于追溯和分析;报警——参数超限或故障时声光报警,提示操作人员。对于复杂反应(如聚合反应、连续反应),可采用先进控制算法(如模型预测控制、模糊控制)优化控制效果。我们愿与您共同努力,共担风雨,合作共赢。湖北内衬钢衬四氟反应釜
松尚坚持“顾客至上,合作共赢”。辽宁防腐反应釜厂
衬氟反应釜传热系统的优化能提高传热效率、降低能耗和保证反应安全。传热优化的措施有:提高传热系数——通过提高搅拌转速(增加物料流动)、提高传热介质流速(增加湍流)、定期清洗釜壁和盘管(去除污垢,污垢会降低传热系数)等措施,提高传热系数;增加传热面积——通过采用夹套+内盘管组合、增大夹套覆盖面积、增设多层盘管等措施,增加传热面积;优化传热介质——选用传热性能好的介质(如蒸汽的传热系数高于导热油)、提高介质流速、降低介质进出口温差等措施,提高传热效果;优化控温系统——采用PID控制或串级控制,提高控温精度和响应速度,减少温度波动;保温——对夹套和管道进行保温,减少热量损失,降低能耗。对于氟塑料衬里反应釜,由于衬里导热系数低,传热是限制因素,可通过选用较薄衬里(在保证耐腐蚀的前提下)、采用导热性好的填充改性PTFE(填充石墨或青铜粉提高导热性)等措施改善传热。传热系统的优化需综合考虑传热效果、能耗、投资和操作,通过技术经济比较确定优化方案,提高反应釜的传热性能和经济性。辽宁防腐反应釜厂