商机详情 -
泰州高精度压铸模具源头厂家
压铸模具使用寿命受钢材品质、热处理、结构设计、表面工艺、生产工况、日常维护六大**因素共同影响。质量热作模具钢材质均匀、杂质少、耐热抗冲,是长寿命基础;规范热处理可稳定金相组织,杜绝早期开裂变形。合理的浇道、排气、冷却结构设计,能减少模具局部高温集中与应力疲劳,延缓模具老化。氮化、抛光等表面处理提升抗粘模、抗冲刷能力,减少模具损耗。生产过程中压铸温度、压力、速度、喷涂参数是否合理,直接影响模具冷热疲劳速度。同时日常保养、清洁、喷油、防锈、定期检修,可大幅延长模具寿命。**规范制作与养护的压铸模具,铝压铸可稳定达到十万模次以上,普通劣质模具*数千模次即报废。操作便捷,普通人员经简单培训即可上手。泰州高精度压铸模具源头厂家
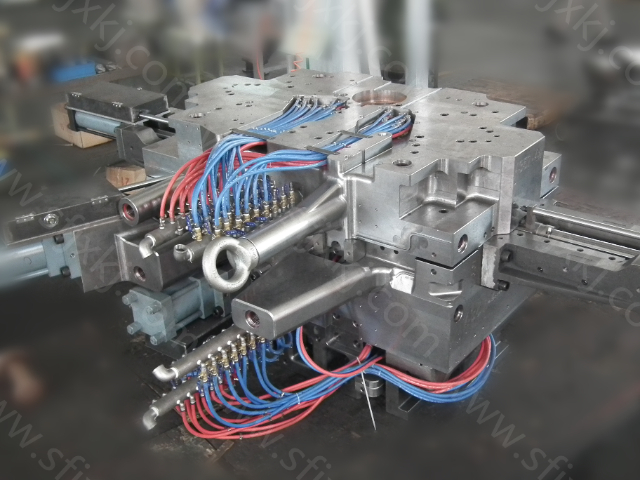
自动化配套领域为机器人取件、喷涂、除渣包流道等装置提供模具,支撑生产线自动化升级。无论复杂结构件、薄壁件、强度高度壳体,还是高精度阀体,均可通过定制化模具实现稳定成型。在性能表现上,压铸模具具备精度高、寿命长、成型稳、效率高四大重要优势。模具采用质优模具钢制造,经过精密铣削、磨削、热处理与表面氮化处理,型腔尺寸精度控制在±–±,表面硬度达HRC60以上,耐磨、耐高温、抗冲击,可承受高压高速压铸冲击,连续生产不变形、不塌陷。浇注系统与冷却水道经过CAE模拟优化,金属液充型平稳、均匀,有效减少气孔、缩孔、流痕等缺陷,铸件合格率可达99%以上。科学排布的冷却水道贴近型腔,快速均衡散热,成型周期缩短25%,支持24小时连续稳定作业,大幅提升单班产能。模具合模精度高、闭气性好,不溢料、不卡模,配合顺畅的顶出机构,脱模干净、无拉伤,长期使用故障率极低。产品重要优势在于定制化强、全链条服务、品质稳定、性价比高。拥有专业技术团队,可根据客户产品结构、材质、产量、精度要求量身定制模具方案,从源头优化成型工艺,降低生产难度与成本。具备年产240套模具的制造能力,可生产2000吨级大型模具。 山东低成本压铸模具销售厂家多规格压铸模具,按需定制,适配各类工况。
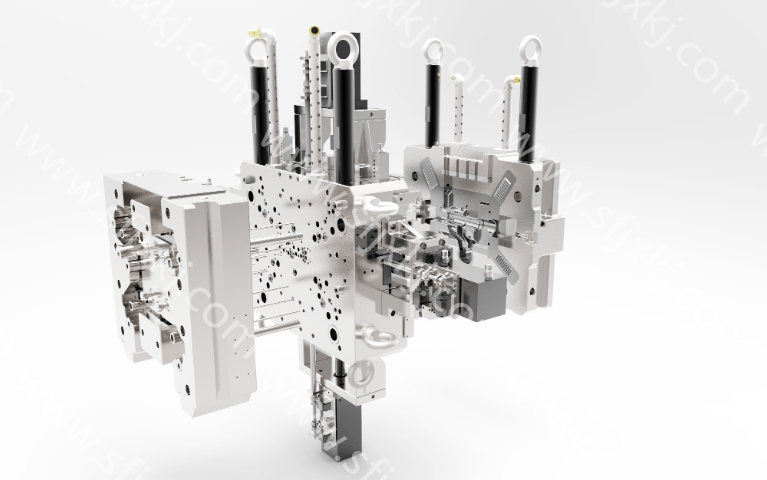
压铸模具是神富机械深耕多年的核心产品,适配 3C 电子、民用轻工产品压铸成型,覆盖小家电外壳、民用五金、通讯散热壳体、小型仪器外壳等轻量化零件生产,兼顾外观件与内部结构件双重生产需求。民用与电子产品更新迭代快、单品批量起伏大,对模具交付速度、改模灵活性要求高,神富压铸模具标准化模架搭配可替换型腔结构,单品改款*需更换型腔模块,无需整套重新开模,小批量新品试样、大批量常态化量产均可适配,铝合金、锌合金两类主流压铸材料通用。性能采用精密五轴加工型腔,细微纹路、卡扣、密封槽完整复刻,铸件薄壁比较低可至 0.8mm,成型饱满无缺料;均衡冷却系统抑制铸件收缩变形,批量产品尺寸一致性高,模具表面耐磨抗腐蚀,长期接触脱模剂不易锈蚀。厂家重要优势依托三十余年模具制造经验,自有全套进口加工与检测设备,快速响应客户改模、修模需求,全国联保售后体系,模具故障快速上门检修;年消耗铝料 3600 吨,多条压铸产线同步配套模具试产,客户可同步完成模具开发与压铸件量产,一站式解决民用、电子类压铸零部件配套难题。
对储能设备壳体、电机外壳等压铸件进行尺寸校准与密封面加工,保障零部件密封性与装配精度,适配新能源设备高安全性、高可靠性要求。性能上,压铸件精密加工具备精度可控、表面优化、适配性强、**稳定、绿色**五大重要优势。采用高精度加工设备与定制化**,尺寸加工精度可达±,表面粗糙度可控制在μm以下,精细满足不同产品的精度要求。通过打磨、抛光、钝化等工艺,去除铸件表面毛刺、气孔、缩痕等缺陷,优化表面平整度与光洁度,提升产品外观质感与耐腐蚀性。适配铝合金、锌合金等多种材质压铸件,可针对复杂结构、薄壁件、深孔件定制加工方案,兼顾小型精密件与大型结构件加工需求。采用自动化加工设备与柔性生产线,可实现批量连续加工,加工效率较人工提升2倍以上,且加工质量稳定一致,无批次差异。采用干式打磨、**切削液循环系统,减少粉尘与废液排放,符合绿色**生产要求,降低**处理成本。重要应用价值明显:提升品质、保障装配、增强耐用、优化外观、降本增效。精细化加工消除铸件缺陷,提升零部件尺寸精度与表面质量,满足高级应用场景严苛标准。精细加工保障零部件装配间隙均匀、配合紧密,避免装配卡顿、松动等问题,提升整机运行稳定性。 多滑块结构设计,复杂内腔铸件轻松成型无阻碍。
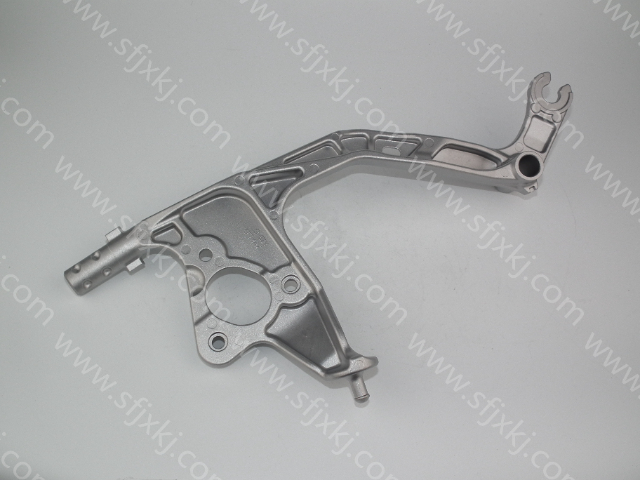
压铸生产中绝大多数产品不良,根源来自模具设计与模具状态问题,而非单纯设备工艺问题。气孔、气泡多,多为模具排气不畅、浇道设计不合理、积气死角导致;流纹、冷隔、花纹,源于浇口进胶不稳、温度不均、填充紊乱;变形翘曲多由模具冷却不均、壁厚温差大、脱模受力不平衡造成。披锋飞边过大,是模具配合间隙偏大、锁模不到位、型腔变形导致;粘模拉伤、拖花,多为模具表面粗糙、氮化失效、脱模角度不足引发。龟裂、麻点、表面起皮,是模具热疲劳老化、钢材耐热不足、热处理不达标造成。熟练模具工程师可通过不良现象反向定位模具问题,针对性修模、改流道、优化排气、调整冷却,从根源解决批量不良,稳定压铸生产品质。精度出众,铸件尺寸误差小,无需额外加工。南京高精度小型压铸模具厂家供应
定制周期短,交付及时,快速对接投产。泰州高精度压铸模具源头厂家
浇注系统是压铸模具的**灵魂结构,直接影响金属液填充状态、成型质量与缺陷概率,是模具设计的重中之重。合理的浇道与内浇口设计,能够让金属液平稳、均匀、有序填充型腔,避免紊流、卷气、飞溅、氧化夹渣等问题。设计过程需结合产品结构、壁厚、投影面积、压铸机吨位,精细计算浇口厚度、宽度、角度与进胶位置,确保远端填充饱满、压力传递均匀。质量浇注系统可有效减少气孔、缩水、冷隔、流纹、变形等常见压铸缺陷,提升产品致密性与强度。不合理的进胶设计会导致填充紊乱、局部积气、温度不均,引发批量不良。同时浇注系统需兼顾废料比例与切除便利性,减少后加工成本,实现成型质量与生产经济性双向平衡。泰州高精度压铸模具源头厂家