商机详情 -
南京不锈钢压铸模具类型
压铸高速填充过程中,型腔内部空气、脱模剂雾气、金属氧化渣若无法及时排出,会形成气孔、气泡、烧焦、缺料、氧化皮等缺陷,因此排气溢流系统至关重要。质量压铸模具会在料流末端、死角、厚壁区域合理布置排气槽与溢流槽,快速排出腔内气体与低温冷料杂质。排气槽深度精细受控,过深易跑披锋、溢料,过浅排气不畅积气不良,需要根据合金材质精细把控尺寸精度。溢流槽可收纳**入型腔的低温氧化金属,避免冷料混入产品本体,提升产品表面质量与内部致密性。复杂腔体、深腔、薄壁产品需增设分流排气、分段排气结构,***解决积气问题。完善的排气系统能够大幅提升压铸良品率,减少后期打磨、返修、报废损耗。解决模具运输不便、易损坏问题,加固包装设计,保障运输安全。南京不锈钢压铸模具类型
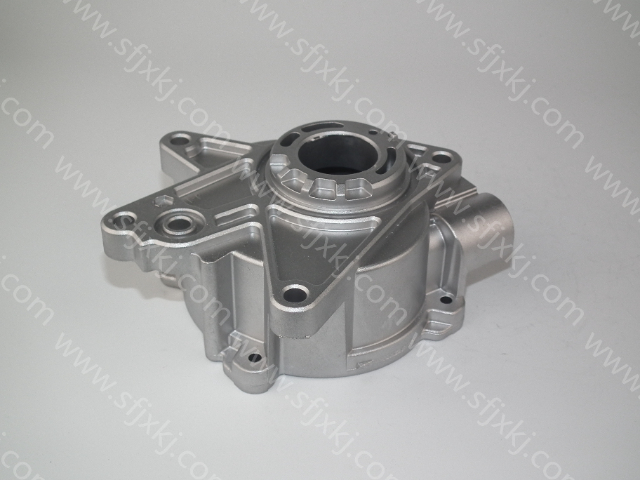
压铸模具采用镶块模块化设计,当客户零部件局部结构迭代变更,*修改或者更换对应小型镶件,不需要重制整套模架、大型腔,大幅降低改模费用,缩短改模交付周期。同一套模架可更换不同模芯,实现多规格同类零部件快速切换生产,实现柔性化生产,适配多品种、中小批量订单需求。试模过程发现铸件局部缺陷,可通过修改溢流槽、浇口镶块快速调整压铸工艺条件,不需要对整套模具大拆大改。模具既可以完成新品小批量打样,也可切换到大批量连续量产工况,适配汽车、工业、民用品行业产品快速迭代节奏,帮助制造企业灵活应对市场订单变化。镇江热室压铸模具制造针对压铸件表面色差、光泽不均痛点,精细型腔加工,保障产品外观一致性。
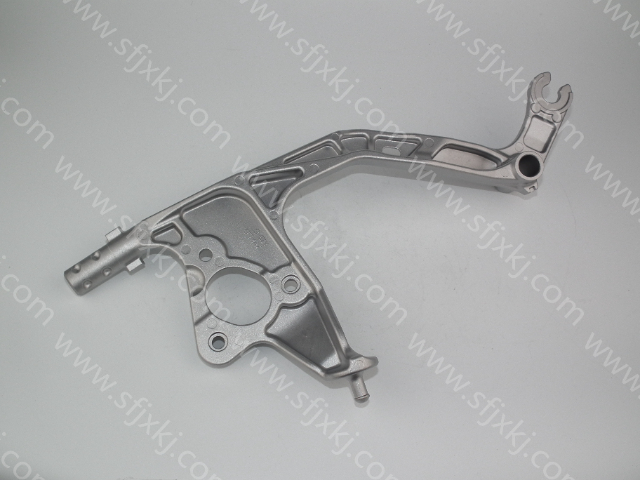
轻量化、高散热、复杂集成是现代零部件重要发展方向,铝合金压铸凭借高压一体成型优势,铝合金压铸件可一次性成型带散热筋、密封槽、安装凸台、复杂内腔结构零件,广泛应用汽车三电与底盘、工业伺服变频、液压设备、民用器械等领域,替代厚重铸铁与多零件焊接组件,兼顾减重、散热、装配便捷多重价值。产品重要性能依托铝合金基材与高压压铸工艺双重保障。选用标准压铸铝合金原料,流动性优异,薄壁、深筋复杂结构可完整充型,铸件**致密,气密性达标,适配电控密封壳体、液压阀体等防渗漏部件。材料导热性能突出,伺服散热器、电机壳体、汽车电控外壳可快速导出运行热量,降低设备高温故障风险;密度远低于钢材,同等结构减重30%以上,汽车件有效降低整车自重、提升续航,工业设备减轻整机重量便于安装搬运。高压真空压铸工艺减少内部气孔,铸件强度稳定,抗振动、耐高低温,车辆颠簸、车间持续启停工况不易开裂变形。品类覆盖汽车压铸件、工业电控壳体、液压泵阀、自动化设备配件、民用五金五大系列:汽车转向管、真空泵壳体、雨刮支架、节气门体;伺服驱动器、变频器、散热壳体;液压钳、控制阀、各类阀体;机器人取件、压铸岛自动化构件;小家电、民用设备压铸配件。
铝合金压铸是目前应用**广的压铸品类,铝合金温度高、流动性强、冲刷力大,对模具耐热、抗冲蚀、抗龟裂要求较高。铝液极易氧化卷气,容易产生气孔、夹渣、疏松缺陷,因此铝压铸模具对排气系统、浇道平稳性设计要求严苛。铝合金收缩率大,产品极易缩水、变形、翘曲,需要精细设计缩水补偿、预变形结构,配合均衡冷却系统控制变形。铝液粘性强、易粘模,模具型腔必须高抛光、高氮化,保证脱模顺畅无拉伤。复杂铝压铸件多具备深腔、薄壁、多骨位、异形结构,模具抽芯结构复杂、配合精度高。铝压铸模具工况恶劣、冷热交替剧烈,是所有压铸模具中技术难度比较高、寿命管控**严格的品类,广泛应用于新能源、汽配、通讯壳体量产。针对模具定制周期长、响应慢痛点,快速定制交付,助力企业抢占市场先机。
压铸模具是上海神富机械重要主营产品,在汽车零部件领域拥有全方面适配能力,可成型转向器壳体、节气门体、真空泵壳体、雨刮支架等各类车载铝合金压铸件,同时覆盖传统燃油车与新能源汽车轻量化结构件生产需求。汽车零部件结构复杂、壁厚差异大,普通模具难以兼顾薄壁散热壳体与厚重承重支架同步量产,神富压铸模具可根据零件结构定制单腔、多腔、多点顶出型腔结构,适配 500-2000 吨全规格压铸机,车间高温、油污、高频量产工况均可稳定投产,兼容铝合金、镁合金等轻量化压铸原料。性能层面选用 SKD61、H13 高级模具钢,经完整热处理强化,可耐受 700℃铝液持续冲刷,热稳定性能优异,批量生产尺寸公差稳定控制在 ±0.02mm,型腔氮化抛光后脱模顺畅,铸件无毛刺、气孔缺陷。企业重要优势源于三十余年模具研发积淀,两万平自有厂房全流程加工,配套自动化压铸岛产线,模具年产能可达 240 套,提供从模具设计、试模到压铸件机加工一站式闭环服务,配套 TS16949 汽车行业质量体系认证,长期合作多家汽车零部件厂商,量产良率稳定维持 98% 以上,大幅降低客户零部件生产损耗与后期加工成本。模具开合顺畅,运行稳定,无卡滞现象。山东液压站压铸模具
适配电子零部件,精密成型,无毛刺无瑕疵。南京不锈钢压铸模具类型
压铸生产中绝大多数产品不良,根源来自模具设计与模具状态问题,而非单纯设备工艺问题。气孔、气泡多,多为模具排气不畅、浇道设计不合理、积气死角导致;流纹、冷隔、花纹,源于浇口进胶不稳、温度不均、填充紊乱;变形翘曲多由模具冷却不均、壁厚温差大、脱模受力不平衡造成。披锋飞边过大,是模具配合间隙偏大、锁模不到位、型腔变形导致;粘模拉伤、拖花,多为模具表面粗糙、氮化失效、脱模角度不足引发。龟裂、麻点、表面起皮,是模具热疲劳老化、钢材耐热不足、热处理不达标造成。熟练模具工程师可通过不良现象反向定位模具问题,针对性修模、改流道、优化排气、调整冷却,从根源解决批量不良,稳定压铸生产品质。南京不锈钢压铸模具类型