商机详情 -
大型压铸模具型号
压铸模具是金属精密零件制造的源头工装,模具品质直接决定产品良率、尺寸精度、外观等级、结构强度与量产稳定性。一套质量压铸模具可以实现长期稳定量产,减少报废、返修、停机、修模损耗,极大降低企业生产成本。模具精度高、结构合理,产品变形、气孔、披锋缺陷大幅减少,后道打磨、机加工、质检压力***降低,生产效率成倍提升。模具寿命稳定、故障率低,能够保障订单交期稳定、产能充足,提升企业市场竞争力。在新能源、汽配、智能硬件高速发展的当下,压铸模具作为**精密工装,决定企业产品迭代速度、产品品质档次与规模化生产能力,是五金制造企业**竞争力的重要组成部分。模具配件难采购、更换不便痛点,标准化配件,便于后期更换维护。大型压铸模具型号
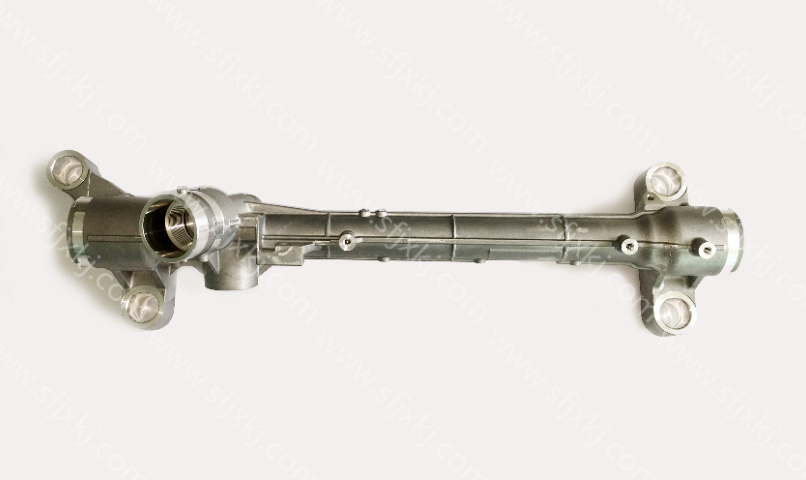
新模试模是验证模具结构、尺寸、成型性、稳定性的关键工序,直接决定后期量产效果。试模前需检查模具装配、水路、油路、开合模状态,确认无装配问题、无干涉卡顿。试模过程逐步调整压铸压力、速度、温度、喷涂时间、冷却时间,观察填充状态、排气效果、产品成型情况。技术员重点检测产品尺寸、变形、气孔、流纹、缩水、披锋、拉伤等缺陷,记录全套工艺参数。根据试模结果针对性优化浇道、排气、冷却、顶出、脱模角度等结构,反复调试修模,直至产品外观、尺寸、性能全部达标。试模合格后固化标准工艺参数,出具试模报告、参数表、检测数据,为后期批量量产、复制生产提供标准化依据。江西环保型压铸模具抗冲击能力强,不易变形,运行更稳定。
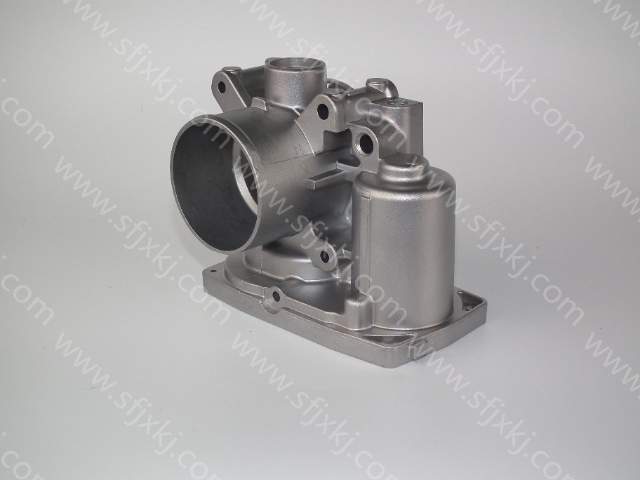
压铸模具型腔表面处理与抛光工艺,直接决定压铸件外观光洁度、脱模顺畅度与抗粘模能力。模具型腔经过精铣、放电加工后,表面存在刀纹、火花纹、粗糙颗粒,必须经过精细抛光处理,去除加工痕迹、细化表面纹理。不同产品适配不同抛光等级,外观件需要镜面抛光、高透亮抛光,确保产品表面细腻光亮、无麻点、无砂眼;结构件采用精细磨砂抛光,兼顾脱模与表面质感。抛光可有效防止粘模、积碳、拉伤、拖花缺陷,提升产品外观良率。同时模具表面可进行氮化、渗碳、镀硬铬等硬化处理,提升表面硬度、耐磨性、抗腐蚀、抗粘模性能,大幅延长模具使用寿命。质量表面处理是**压铸模具必备工艺,也是稳定***量产的关键。
压铸高速填充过程中,型腔内部空气、脱模剂雾气、金属氧化渣若无法及时排出,会形成气孔、气泡、烧焦、缺料、氧化皮等缺陷,因此排气溢流系统至关重要。质量压铸模具会在料流末端、死角、厚壁区域合理布置排气槽与溢流槽,快速排出腔内气体与低温冷料杂质。排气槽深度精细受控,过深易跑披锋、溢料,过浅排气不畅积气不良,需要根据合金材质精细把控尺寸精度。溢流槽可收纳**入型腔的低温氧化金属,避免冷料混入产品本体,提升产品表面质量与内部致密性。复杂腔体、深腔、薄壁产品需增设分流排气、分段排气结构,***解决积气问题。完善的排气系统能够大幅提升压铸良品率,减少后期打磨、返修、报废损耗。适配工程机械,重载耐用,适配恶劣环境。
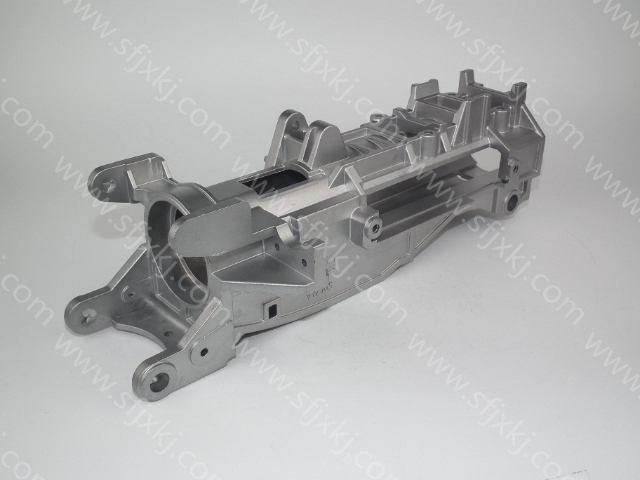
压铸模具是自动化压铸岛产线的重要载体,模具结构设计需要匹配机器人取件装置、喷涂装置、除渣包流道装置等全套自动化周边设备,实现压铸全流程无人化作业。压铸岛模式下,模具要适配自动给汤、喷雾冷却、机器人取件、料柄自动分离整套工序,模具的浇道、料柄结构需要适配机械手夹持取件,避免干涉自动化机构。模具可适配 2000 吨及以上大吨位压铸设备,既可以承接大型结构件,也兼容中小型壳体零部件生产。从新品试模到批量量产,模具和整套压铸岛单元协同调试,减少人工干预,提升整体生产节拍,适合零部件大规模订单生产,助力压铸生产降本增效,适配汽车、工业零部件大型制造项目。多滑块结构设计,复杂内腔铸件轻松成型无阻碍。连云港多功能压铸模具
针对模具易积碳、难清理痛点,光滑型腔设计,便于日常清洁维护。大型压铸模具型号
压铸模具的浇铸系统、溢流排气系统直接决定压铸件成型品质,根据零部件结构模拟铝液充型路径,科学布置内浇口、溢流槽、排气槽,规避卷气、冷隔等压铸常见缺陷。针对壳体、支架、阀体不同结构零部件,差异化设计流道布局,复杂倒扣结构配置多组滑块抽芯机构,保障复杂零件顺利脱模。模具型腔采用高精度 CNC 加工、电火花成型工艺,型腔尺寸精度高,复刻零件全部细节特征。冷却水路跟随产品轮廓布置,实现型腔各个区域温度均衡,避免局部过热造成铸件缺陷与模具局部热损伤。整套系统经过多次试模迭代优化,调整浇口大小、溢流位置,平衡充型速度与压力,保障压铸件尺寸一致性,为后续机加工提供合格压铸毛坯。大型压铸模具型号