商机详情 -
福建压铸模具哪里有
汽车、工业电控、民用设备、自动化装备零部件趋于复杂化、轻量化,普通简易模具成型精度不足、使用寿命短,难以支撑大批量稳定产出。铝合金压铸模具覆盖中小精密件至2000吨级大型结构件全套开发能力,依托多年模具研发加工经验,结合CAE仿真前置分析,适配汽摩配件、伺服壳体、液压阀体、民用五金等多类压铸件成型生产,从源头降低铸件气孔、缩松、变形等缺陷,稳定量产良率。从**性能来看,整套模具研发制造形成标准化管控流程。前期通过流体仿真模拟铝液填充、凝固全过程,预判卷气、冷隔、裂纹风险,优化浇道、溢流槽与冷却水路布局,大幅减少试模返工次数。模具基材选用**度模具钢,型腔表面精密研磨处理,耐磨、耐高温、抗热疲劳性能突出,长期连续压铸不易出现型腔磨损、尺寸偏移;冷却系统均匀排布,快速带走成型热量,缩短单件生产节拍,同时降低铸件内应力,减少后续加工变形。分型面、导向结构精密加工,合模间隙均匀,锁模匹配度高,适配全自动压铸岛机器人自动取件、喷涂、冲切联动作业。模具吨位规格完整,小型民用件、中型电控壳体、大型汽车底盘结构件均可对应开发,单年模具产能充足,可同步承接多套新项目同步开模,每套模具交付配套试模、参数调试文档。 针对模具适配小型精密件难痛点,微型精密设计,满足小型压铸件生产需求。福建压铸模具哪里有
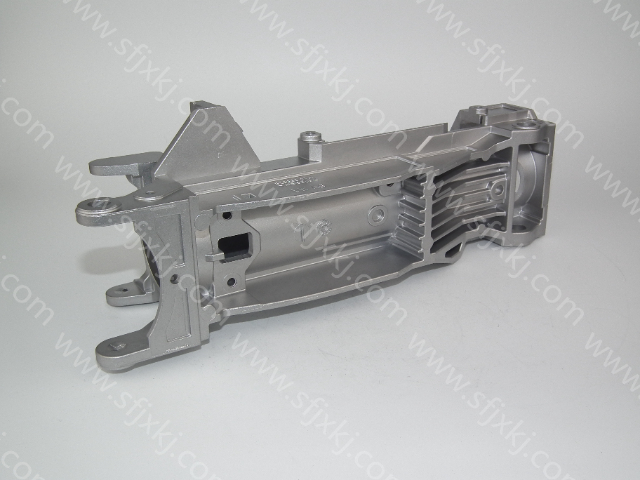
铝合金压铸是目前应用**广的压铸品类,铝合金温度高、流动性强、冲刷力大,对模具耐热、抗冲蚀、抗龟裂要求较高。铝液极易氧化卷气,容易产生气孔、夹渣、疏松缺陷,因此铝压铸模具对排气系统、浇道平稳性设计要求严苛。铝合金收缩率大,产品极易缩水、变形、翘曲,需要精细设计缩水补偿、预变形结构,配合均衡冷却系统控制变形。铝液粘性强、易粘模,模具型腔必须高抛光、高氮化,保证脱模顺畅无拉伤。复杂铝压铸件多具备深腔、薄壁、多骨位、异形结构,模具抽芯结构复杂、配合精度高。铝压铸模具工况恶劣、冷热交替剧烈,是所有压铸模具中技术难度比较高、寿命管控**严格的品类,广泛应用于新能源、汽配、通讯壳体量产。徐州环保型压铸模具优惠价适配小型精密铸件,尺寸精确,装配性好。
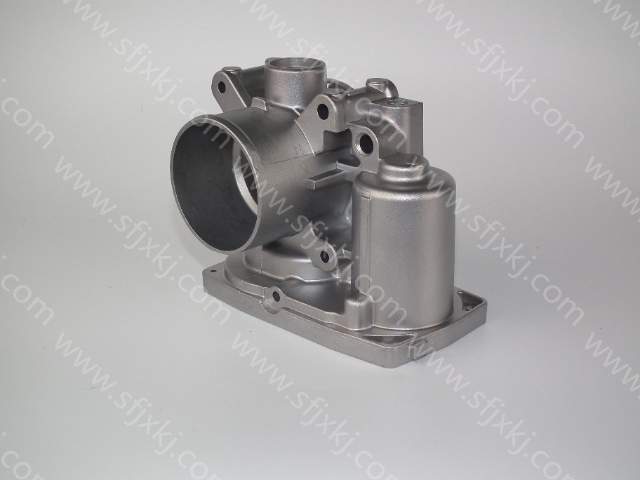
现代压铸模具***适配自动化生产线,搭配机械手、喷雾机、取件机、渣包分离机构,实现无人化连续生产。高精度压铸模具开合模稳定、脱模顺畅、产品一致性强,可完美匹配自动化节拍,减少人工干预。模具配备精细限位、感应开关、安全锁止结构,可实时反馈开合模状态、抽芯位置、顶出状态,保障自动化设备安全运行。标准化模具结构可快速对接智能压铸机,实现参数自动存储、故障预警、模温智能调控。自动化压铸模具可大幅提升生产效率、稳定产品品质、降低人工成本、减少磕碰不良、提升车间标准化程度。随着智能制造升级,压铸模具正向高精度、长寿命、智能温控、免修模、免打磨一体化方向快速发展。
传统压铸生产存在高温高危、劳动强度大、人工操作误差大、生产效率低等问题,难以满足现代制造业规模化、高精度、安全化的生产需求。压铸自动化设备围绕压铸主机打造一体化辅助系统,集成自动给汤、取件、喷涂、去毛刺、码垛等功能,实现压铸生产全流程无人化、智能化、**化,成为压铸行业转型升级的重要支撑。压铸自动化设备广泛应用于汽车零部件、3C电子、家电、五金机械、新能源等行业的压铸生产场景。在汽车零部件压铸车间,适配发动机缸体、变速箱壳体、底盘零件等大型压铸件生产,替代人工完成高温金属液输送、铸件抓取、模具喷涂等高危工序,保障生产安全与效率。在3C电子精密压铸场景,用于手机中框、散热件、连接器等小件高速生产,实现精细给汤、快速取件、均匀喷涂,保障薄壁件成型精度与表面质量。在家用电器与五金机械行业,适配外壳、结构件、连接件等批量生产,自动化流程减少人工干预,降低人为误差,提升产品一致性。在新能源领域,适配储能设备壳体、电机外壳、充电桩零件等压铸生产,满足新能源产品高精度、高安全性、大批量的生产需求。性能上,压铸自动化设备具备精细控制、高速稳定、柔性适配、安全可靠、智能联动五大重要特点。采用质优模具钢,硬度高,耐磨耐用使用寿命长。
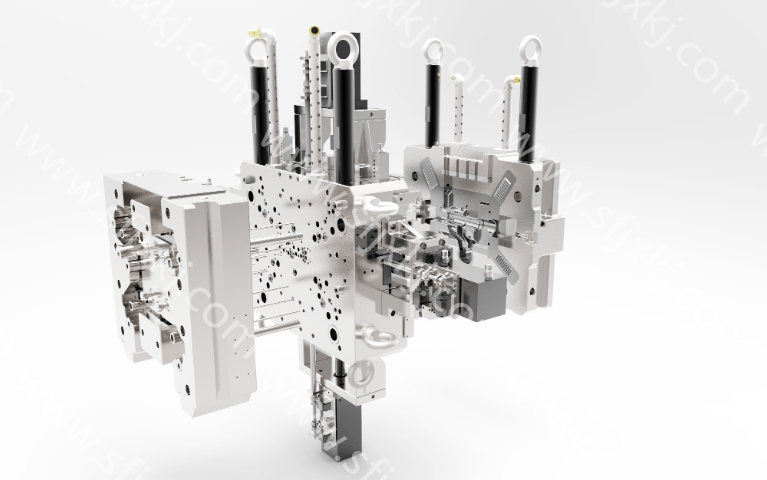
压铸模具是金属精密零件制造的源头工装,模具品质直接决定产品良率、尺寸精度、外观等级、结构强度与量产稳定性。一套质量压铸模具可以实现长期稳定量产,减少报废、返修、停机、修模损耗,极大降低企业生产成本。模具精度高、结构合理,产品变形、气孔、披锋缺陷大幅减少,后道打磨、机加工、质检压力***降低,生产效率成倍提升。模具寿命稳定、故障率低,能够保障订单交期稳定、产能充足,提升企业市场竞争力。在新能源、汽配、智能硬件高速发展的当下,压铸模具作为**精密工装,决定企业产品迭代速度、产品品质档次与规模化生产能力,是五金制造企业**竞争力的重要组成部分。多规格压铸模具,按需定制,适配各类工况。山东高精度压铸模具哪家强
精密型腔压铸模具,公差严控,品质稳定可靠。福建压铸模具哪里有
压铸模具冷却系统是稳定模具温度场、控制产品变形、提升生产节拍的关键结构。金属熔液温度高达六百至七百度,瞬间注入模具会造成局部高温聚集,若冷却不均,会导致产品收缩不均、变形翘曲、缩水凹陷、裂纹等缺陷。合理的冷却水道布局需贴近型腔、均匀分布、深浅一致,保证模具整体温度均衡,实现快速、均匀散热。水道间距、孔径、水路走向经过精密计算,避免局部热点与温差过大,有效稳定成型尺寸与外观品质。精细温控可大幅缩短冷却时间,提升生产效率,同时减少模具冷热疲劳损伤,延缓模具龟裂老化。**压铸模具还配备点冷、针冷、异形水路结构,针对厚骨位、厚胶位重点降温,彻底解决厚位缩水、气泡难题。福建压铸模具哪里有