商机详情 -
山东耐用压铸模具操作
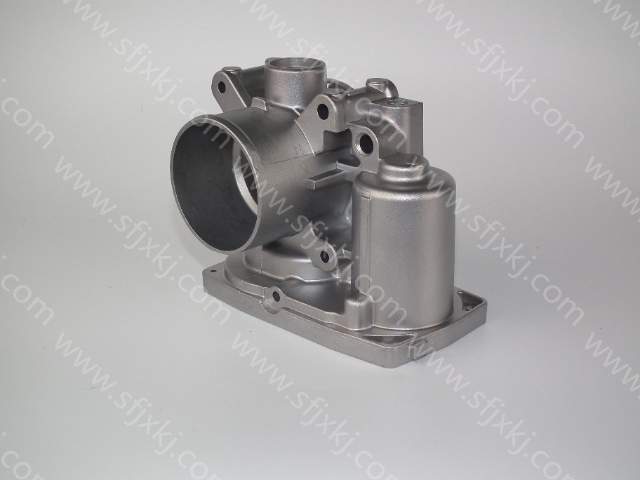
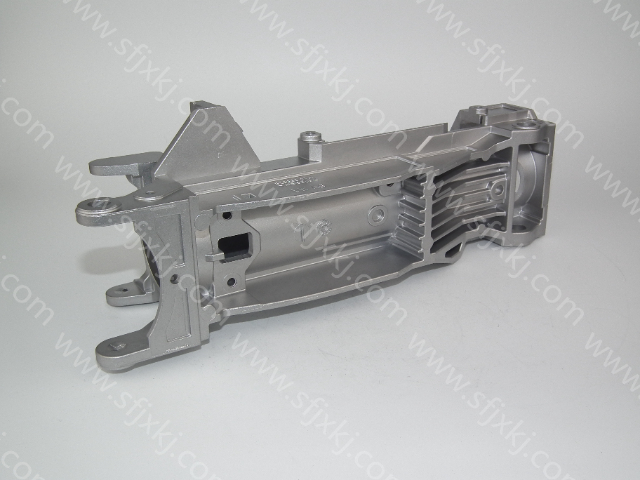
压铸模具为神富机械标志性主营产品,针对新能源汽车一体化压铸件具备专属适配能力,可成型电池包壳体、电机壳体、电控箱体、底盘轻量化结构件,契合新能源汽车减重、提续航、集成化制造发展趋势。新能源一体化铸件体积大、内部筋条密集、密封结构复杂,常规小型模具无法满足大型充型需求,神富可承接大吨位压铸模具定制,多点进料、分层冷却结构设计,解决大型铝液充型缓慢、内部气孔、冷热不均等痛点,适配 1600 吨、2000 吨大型压铸设备,车间全天候高温量产环境稳定运行。性能模具主体加厚高刚性模架,抵御高压压铸冲击力,热处理后硬度维持 HRC52-55 区间,抗热裂纹能力远超普通模具钢;温控水路均衡降温,铸件内部组织致密,密封面无渗漏缺陷,关键尺寸精度达 IT7 级。企业优势为多项自动化压铸加持,大型模具自带自动化喷涂、顶出协同结构,适配全自动压铸岛无人化生产;厂房占地 40 亩,配套大型 CNC 加工中心,大型模具加工、吊装、试模一站式完成,具备出口级模具生产资质,产品配套国内外新能源车企,同步提供压铸件精密机加工,简化客户多供应商对接流程。精密压铸模具智造,误差极小,产品合格率高。山东耐用压铸模具操作
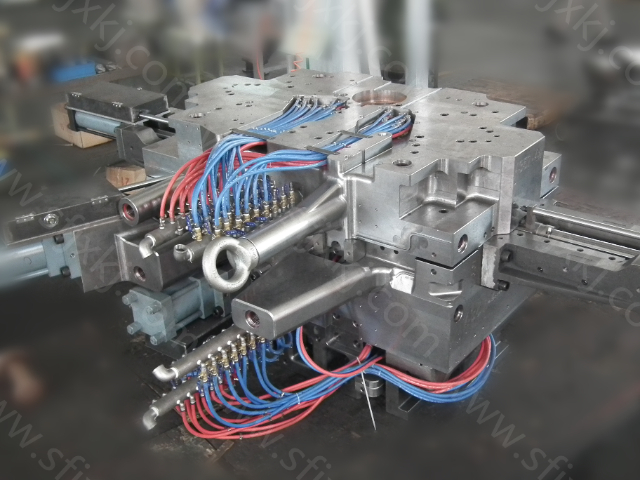
铝合金压铸模具长期承受 680‑720℃熔融铝液反复冲击,需要具备抗热疲劳、抗热龟裂、抗冲蚀性能,在反复加热‑冷却交变循环工况维持型腔尺寸稳定。模具经过完整热处理工艺,保证型腔表面硬度,抵御铝液冲刷腐蚀,减少型腔表面热裂纹产生,延长模具有效模次寿命。内部集成循环冷却水路,实现型腔快速均匀降温,控制压铸件凝固速度,改善铸件内部组织,降低气孔、缩孔缺陷概率。模具滑块、抽芯机构加工精度高,开合模运动顺滑,锁模状态下分型面贴合严密,防止跑铝飞边。整套模具出厂完成试模验证,核对压铸件尺寸、外观、内部质量,校验冷却、排气系统实际工作效果,保障连续批量生产状态下性能稳定。上海小型压铸模具优惠价散热系统高效,避免模具过热影响精度。
传统压铸生产存在高温高危、劳动强度大、人工操作误差大、生产效率低等问题,难以满足现代制造业规模化、高精度、安全化的生产需求。压铸自动化设备围绕压铸主机打造一体化辅助系统,集成自动给汤、取件、喷涂、去毛刺、码垛等功能,实现压铸生产全流程无人化、智能化、**化,成为压铸行业转型升级的**支撑。压铸自动化设备广泛应用于汽车零部件、3C电子、家电、五金机械、新能源等行业的压铸生产场景。在汽车零部件压铸车间,适配发动机缸体、变速箱壳体、底盘零件等大型压铸件生产,替代人工完成高温金属液输送、铸件抓取、模具喷涂等高危工序,保障生产安全与效率。在3C电子精密压铸场景,用于手机中框、散热件、连接器等小件高速生产,实现精细给汤、快速取件、均匀喷涂,保障薄壁件成型精度与表面质量。在家用电器与五金机械行业,适配外壳、结构件、连接件等批量生产,自动化流程减少人工干预,降低人为误差,提升产品一致性。在新能源领域,适配储能设备壳体、电机外壳、充电桩零件等压铸生产,满足新能源产品高精度、高安全性、大批量的生产需求。性能上,压铸自动化设备具备精细控制、高速稳定、柔性适配、安全可靠、智能联动五大特点。采用高精度伺服控制系统。
浇注系统是压铸模具的**灵魂结构,直接影响金属液填充状态、成型质量与缺陷概率,是模具设计的重中之重。合理的浇道与内浇口设计,能够让金属液平稳、均匀、有序填充型腔,避免紊流、卷气、飞溅、氧化夹渣等问题。设计过程需结合产品结构、壁厚、投影面积、压铸机吨位,精细计算浇口厚度、宽度、角度与进胶位置,确保远端填充饱满、压力传递均匀。质量浇注系统可有效减少气孔、缩水、冷隔、流纹、变形等常见压铸缺陷,提升产品致密性与强度。不合理的进胶设计会导致填充紊乱、局部积气、温度不均,引发批量不良。同时浇注系统需兼顾废料比例与切除便利性,减少后加工成本,实现成型质量与生产经济性双向平衡。针对压铸件表面粗糙、瑕疵多痛点,高精度型腔加工,减少后续打磨工序。
压铸高速填充过程中,型腔内部空气、脱模剂雾气、金属氧化渣若无法及时排出,会形成气孔、气泡、烧焦、缺料、氧化皮等缺陷,因此排气溢流系统至关重要。质量压铸模具会在料流末端、死角、厚壁区域合理布置排气槽与溢流槽,快速排出腔内气体与低温冷料杂质。排气槽深度精细受控,过深易跑披锋、溢料,过浅排气不畅积气不良,需要根据合金材质精细把控尺寸精度。溢流槽可收纳**入型腔的低温氧化金属,避免冷料混入产品本体,提升产品表面质量与内部致密性。复杂腔体、深腔、薄壁产品需增设分流排气、分段排气结构,***解决积气问题。完善的排气系统能够大幅提升压铸良品率,减少后期打磨、返修、报废损耗。重要部件可单独更换,维护便捷成本低。山东多功能压铸模具销售厂家
一站式压铸模具服务,从设计到交付全程省心。山东耐用压铸模具操作
压铸模具在设计阶段充分考虑后期维护保养便利性,易磨损部位全部采用可更换镶块,滑块、顶针、导向件均选用标准化配件,损坏之后可以单独替换,不用整套模具报废,有效延长模具整体服役周期。模具预留充足的测温点、冷却接口,生产阶段方便监控模具工作温度,及时调整压铸工艺参数。分型面、溢流槽位置便于压铸生产中清理残渣,减少日常保养工作量。交付时同步提供保养操作指引,包含定期清理、润滑、镶块检修更换要点,指导压铸车间规范使用模具,减少非正常损坏,提升有效模次,降低零部件大批量生产的模具摊销成本。山东耐用压铸模具操作