商机详情 -
西安高效脱氮反应器采购
脱氮反应器的原理是通过生物化学反应将废水中的氮素转化为无害的氮气,减少水体富营养化风险。上海庞科环境技术有限公司的高负荷好氧脱氮膜反应器结合AO生化系统与膜分离技术,利用泵将污泥-水混合液送入膜组件,在压力驱动下实现固液分离。膜分离有效截留了微生物,尤其是难以沉淀的慢生长菌种,提升生物反应效率。反应器在高容积负荷、低污泥负荷及长泥龄条件下运行,减少剩余污泥排放。AO系统保证对COD和总氮的稳定去除,膜技术确保出水清澈透明。该组合不*提高了难降解有机物的降解效率,还增强了系统的抗冲击能力和处理稳定性。上海庞科环境依托此原理,开发出适合多种工业废水的脱氮反应器,助力客户实现达标排放与资源回收的双重目标。脱氮反应器生产商在设计设备时,会结合水质特点与处理规模确定适合的结构形式。西安高效脱氮反应器采购
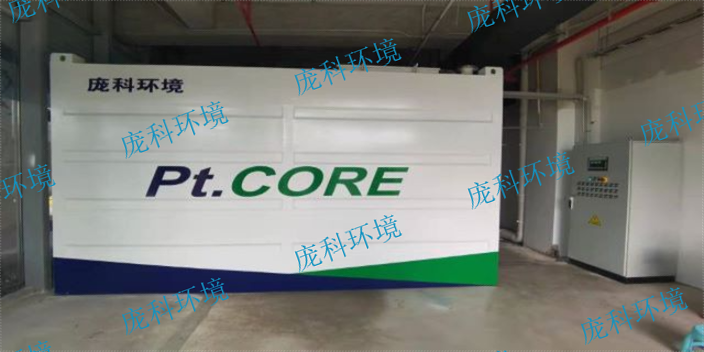
氮素污染是影响水环境质量的重要因素,脱氮反应器的推广应用对水环境治理具有长远价值。各类脱氮设备的应用可有效削减各类污染源的氮素排放量,逐步降低自然水体的氮素负荷,缓解水体富营养化问题,助力水生态系统的恢复。随着环保要求的不断提升,脱氮处理成为污水处理的必备环节,脱氮反应器可支撑各类污水处理项目达到相应的排放要求,推动整体水环境治理水平的提升。设备技术的持续迭代也会不断提升脱氮处理的效率与经济性,让更多场景可以配套脱氮处理设施,扩大氮污染管控的覆盖范围。上海庞科环境技术有限公司持续深耕脱氮技术领域,为水环境治理提供设备支撑。高负荷好氧脱氮反应器采购脱氮反应器生产过程通常包括设备加工、膜组件配置以及自动控制系统的集成。

工业废水治理环节中,氮素去除是关键处理指标之一,脱氮反应器可针对废水中的氨氮、总氮等污染物开展定向处理。这类设备依托微生物的代谢作用完成氮形态的转化,内部构建适宜硝化、反硝化菌群存活的环境条件,通过调控溶解氧、水力停留时间等参数,保障菌群活性维持在稳定区间。设备可适配不同浓度的进水水质,应对进水负荷波动时仍能维持稳定的处理效果,无需频繁调整运行参数。整体采用集成化设计,可减少现场安装的工作量,日常运行阶段无需大量人工值守,配套管控模块可实时监测运行状态,及时反馈异常情况。设备运行阶段的能耗处于较低水平,不需要投加大量化学药剂,可控制长期运行的综合成本,处理过程不会产生额外的二次污染物,符合当下环保治理的合规要求。上海庞科环境技术有限公司专注于高效脱氮装备的研发与制造,可提供适配多种工况的脱氮反应器产品。
工业现场的安全管理至关重要,脱氮反应器在设计阶段充分考虑运行安全。废水类脱氮反应器采用密闭式或半密闭式结构,可避免废水外泄造成的场地污染,设备本体具备防渗漏设计,不会出现水体渗漏的问题。废气类脱氮反应器针对烟气压力、温度参数设置安全防护结构,配备泄压、防爆组件,适配易燃易爆烟气的处理场景,符合工业现场的安全规范。设备运行过程不会产生有毒有害的中间产物,不会对运维人员造成健康危害。配套的电气系统具备漏电、过载保护功能,可规避电气安全风险,保障设备运行与现场操作人员的安全,符合工业生产的安全管理标准。上海庞科环境技术有限公司的脱氮反应器具备完善的安全设计,符合工业现场安全规范。脱氮反应器的原理是通过好氧条件下的微生物代谢作用,将废水中的氮转化为无害物质。
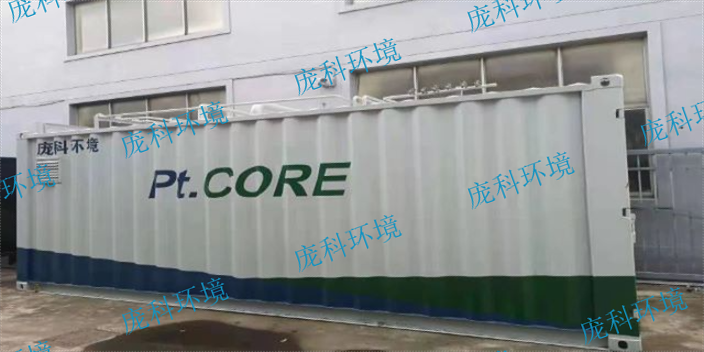
好氧脱氮反应器在有氧环境下完成氮素的转化处理,适合处理含高浓度氨氮的废水。设备内部通过曝气方式维持溶解氧水平,为好氧菌群提供适宜的生存环境,保障硝化反应的顺利进行。设备可承载较高的进水负荷,应对高浓度氮素废水时仍能维持稳定的转化效果,适配工业生产中产生的高氮素废水处理需求。反应器内部可维持较高的菌群浓度,提升单位容积的处理能力,缩减设备的整体占地规模。曝气系统可根据进水负荷调整供氧量,避免无效曝气造成的能源浪费,控制设备运行的能耗水平。上海庞科环境技术有限公司的好氧脱氮反应器适配高浓度氨氮废水处理,保障脱氮处理效果。高效脱氮反应器能够在一定容积条件下承载较高负荷,适合工业废水处理改造项目。北京平板膜脱氮反应器采购
企业在咨询脱氮反应器报价时,往往会同时关注设备配置、工艺组合及运行方式。西安高效脱氮反应器采购
脱氮反应器的落地使用需要配套技术支持,保障设备发挥预期的处理效果。从项目前期的工况勘测与设备选型开始,可根据企业的处理需求、场地条件、水质烟气参数匹配对应类型与规格的设备,制定适配的部署方案。设备到货后可提供现场安装指导与调试服务,帮助企业快速完成设备投用,保障调试阶段的处理效果达标。同时可为企业运维人员提供操作培训,讲解日常巡检、参数调整、异常处理的相关知识,让企业运维人员可自主管理设备运行。设备投用后还可提供后续的技术咨询服务,解答运行过程中遇到的各类问题,保障设备长期稳定运行。上海庞科环境技术有限公司为脱氮反应器提供全流程技术支持,保障设备顺利投运。西安高效脱氮反应器采购