商机详情 -
MBR脱氮反应器厂家
工业废水处理场所往往面临占地受限的难题,反应器尺寸的合理设计成为保障运行效率的关键。高效脱氮反应器尺寸设计充分考虑空间利用与处理能力的平衡,采用塔式AO生化系统结构,能够在有限空间内实现较高负荷的处理效果。膜组件外置设计不*节省空间,还便于维护和更换。尺寸设计兼顾系统设备简化,减少故障点,提升整体稳定性。上海庞科环境技术有限公司结合多年行业经验,针对制药、食品、化工等领域的实际场景,提供符合空间限制且性能稳定的高效脱氮反应器尺寸方案,确保客户在占地受限的情况下依然能够实现废水的高效处理和达标排放。脱氮反应器的运行效率和处理能力是选择供应商时需要重点考虑的因素。MBR脱氮反应器厂家
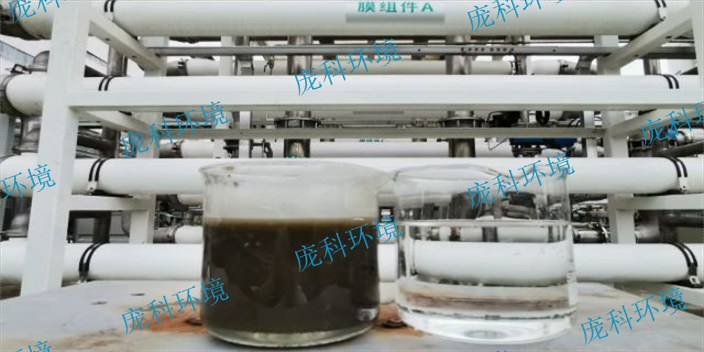
对于制药和化工企业而言,选择合适的脱氮反应器厂家不*关系到设备质量,也直接影响到后续的技术支持和维护服务。上海庞科环境技术有限公司专注于高负荷好氧脱氮膜反应器的研发和制造,拥有丰富的行业经验和技术积累。客户可通过官方网站或直接拨打公司联系电话,获得专业的技术咨询和定制服务。公司提供的设备采用管式膜或平板膜技术,结合AO生物反应系统,能够有效去除废水中的COD和总氮,保证出水水质清澈透明,适合后续深度处理或回用。上海庞科环境技术有限公司团队具有跨行业的技术背景,能够针对制药、化工等行业的具体废水特点提供针对性解决方案。公司秉持持续创新的理念,致力于为客户提供稳定可靠的设备和服务,帮助企业实现环保达标和运营成本优化。欢迎有需求的企业直接联系上海庞科环境技术有限公司,获取详细的产品资料和技术支持。吉林平板膜脱氮反应器厂家直销外置管式膜AO脱氮反应器采用膜分离技术,能够高效地去除废水中的氮和其他污染物。
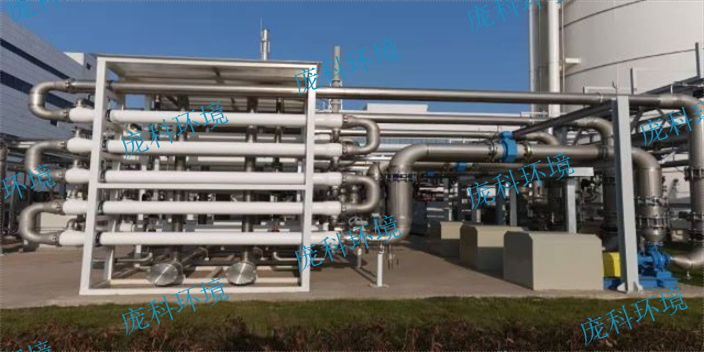
不同型号的脱氮反应器适应不同规模和水质条件的废水处理需求。高负荷好氧脱氮膜反应器系列根据膜类型、膜面积和处理能力的差异,提供多种型号选择,满足制药、化工、食品等行业的多样化需求。每个型号均采用AO生化池与膜分离的结合工艺,保证对COD和总氮的稳定去除。型号的选择需结合废水水质、处理量以及占地条件,确保系统运行效率和维护便捷性。上海庞科环境技术有限公司拥有自主研发的多款脱氮反应器型号,能够根据客户的具体工况提供准确匹配的产品。公司团队深入了解各行业排污特性,结合创新技术,持续完善产品型号体系,帮助客户实现高效脱氮和资源利用,推动环保治理与生产效益的统一。
脱氮反应器的原理是通过生物化学反应将废水中的氮素转化为无害的氮气,减少水体富营养化风险。上海庞科环境技术有限公司的高负荷好氧脱氮膜反应器结合AO生化系统与膜分离技术,利用泵将污泥-水混合液送入膜组件,在压力驱动下实现固液分离。膜分离有效截留了微生物,尤其是难以沉淀的慢生长菌种,提升生物反应效率。反应器在高容积负荷、低污泥负荷及长泥龄条件下运行,减少剩余污泥排放。AO系统保证对COD和总氮的稳定去除,膜技术确保出水清澈透明。该组合不*提高了难降解有机物的降解效率,还增强了系统的抗冲击能力和处理稳定性。上海庞科环境依托此原理,开发出适合多种工业废水的脱氮反应器,助力客户实现达标排放与资源回收的双重目标。好氧脱氮反应器是一种常用的废水处理设备,能够通过氧化反应将氮污染物转化为氮气释放。
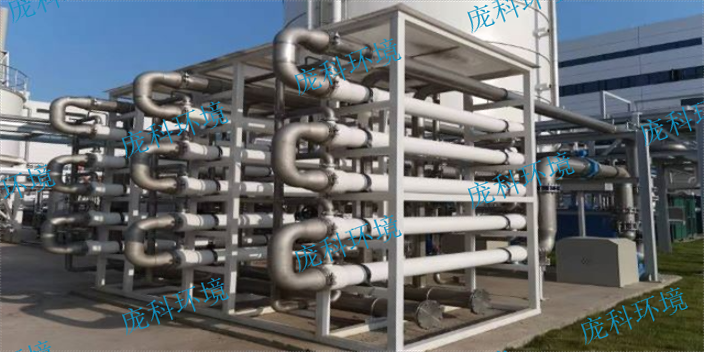
在工业废水处理过程中,面对高浓度氮含量和复杂有机物的挑战,选择合适的脱氮反应器型号成为关键。高负荷脱氮反应器型号针对中大型工业企业的需求,设计上注重在有限空间内实现高效的氨氮和总氮去除。该型号通过泵将AO生化池内的污泥-水混合液直接送入膜组件,利用管式膜或平板膜进行固液分离,确保清水透过膜进入产水箱,而浓液返回生化池继续参与反应。这种设计不*提升了系统对COD和总氮的处理能力,还保证了出水的清澈透明。运行时,反应器在高容积负荷、低污泥负荷和长泥龄条件下操作,减少剩余污泥排放,增强微生物活性,缩短活性污泥驯化时间,有效提升系统稳定性。上海庞科环境技术有限公司拥有多年环境行业经验,针对制药、化工、发酵等行业的高负荷废水处理需求,提供多种型号的高负荷脱氮反应器,结合自主关键技术和丰富的工程经验,为客户量身定制解决方案,保障废水处理的稳定运行和高效达标。外置管式膜AO脱氮反应器将膜组件与生化系统分离布置,维护和检修过程相对方便。重庆平板膜脱氮反应器种类
脱氮反应器厂家可以根据客户的需求提供不同规格和型号的设备,以满足不同场所的处理要求。MBR脱氮反应器厂家
工业废水中的高COD和总氮含量给传统处理工艺带来挑战,如何实现稳定且高效的脱氮成为环保负责人关注的焦点。脱氮反应器工艺的选择直接影响废水处理效果和后续资源利用。高负荷好氧脱氮膜反应器(PTC-HNMBR)结合AO生化系统与膜分离技术,确保污泥-水混合液在膜内得到充分固液分离,延长了难降解有机物的停留时间,提升了生物反应效率。该工艺运行于高容积负荷和长泥龄条件,减少剩余污泥排放,增强系统对微生物的截留能力,提升生物相丰富度和抗冲击能力。上海庞科环境技术有限公司针对不同行业的废水特点,提供定制化工艺设计和优化方案,确保处理效果稳定且符合排放要求。公司拥有多项关键技术产品和丰富的项目经验,能够帮助客户实现废水深度处理和资源回收,促进环保与生产的协调发展。MBR脱氮反应器厂家