商机详情 -
温州防腐蚀汽车插针代加工
扁平大电流插针为单独型号品类,针体加宽加厚,接触面积大幅提升,适配车灯、电动座椅、车载空调等中大功率供电线路,单针可承载 8A 至 15A 电流。该型号无固定间距标准,按照导线线径划分对应规格,适配 AWG12 至 AWG20 粗导线,尾部压接套管加厚,挤压后导线与针体贴合紧密,降低大电流传输产生的热量堆积。表面镀层选用厚层镀金,减少大电流工况下的氧化速度,配套连接器壳体增加锁止卡扣,双重固定防止车辆颠簸导致插针偏移。扁平插针无法用于细小信号线路,只适配供电回路,底盘灯光线束、后备箱电源接口普遍采用该型号配件,维修更换时需要搭配专属宽口压线钳,普通小型压线工具无法完成压接加工,选型时需同步配套对应装配工具。车载充电器的插针与手机接口紧密咬合,快速为设备补充电量。温州防腐蚀汽车插针代加工
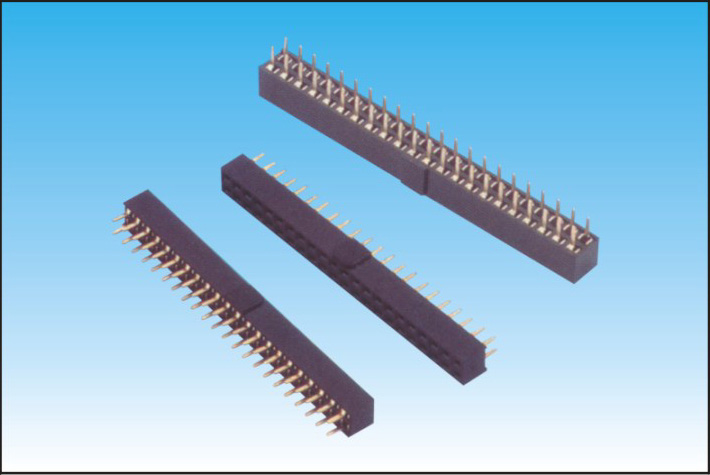
2.54mm 间距排针属于通用车规插针型号,单排、双排结构齐全,针数覆盖 2 针至 40 针区间,普遍用于车身控制模块 BCM 内部板卡对接。插针基材选用黄铜,表面镀锡处理,额定电流单针 3A,工作温度区间拓宽至 - 40℃至 105℃,适配机舱边缘、仪表台中部等温差较大区域。机械插拔循环次数不少于 200 次,插入力度低于 250g,拔出力度保持 70g 以上,行驶震动环境下不会出现松脱。该型号分为直插贴片、立式直插两种结构,贴片款通过回流焊固定在 PCB 板面,立式款穿过电路板通孔焊接固定,两种形态可自由搭配同系列塑料插座。整车线束厂商采购该型号时,可调整针脚外露长度,匹配不同厚度电路板,新能源车辆低压控制模块也大量选用 2.54 间距插针搭建内部电路。温州防腐蚀汽车插针代加工维修技师熟练地将检测插针接入 OBD 接口,专注地查看车辆数据流。
底盘行驶传感线路大量使用加厚防腐款汽车插针,车轮转速传感器、底盘高度感应部件、刹车感应开关全部布置在车辆底盘,常年接触路面泥水、砂石、融雪药剂,腐蚀风险高于车内其他区域。该场景插针采用双层镀层工艺,盐雾耐受标准提升,配套长款防水护套包裹接头,减少金属插针直接暴露在外的时长。车轮轮毂位置线路随车轮同步转动,插针尾部压接结构增加防拉扯设计,车辆转弯、颠簸时导线不会拉扯针体造成变形。传感器采集的车速、刹车信号通过插针传递至车身控制模块,信号中断会直接影响 ABS、车身稳定控制系统正常工作,因此底盘插针机械耐久、防腐性能检测标准高于内饰款配件,生产出厂质检流程增加多轮盐雾、震动模拟测试。
确定使用场景后,需要逐项核对插针规格参数,避免型号错配无法装配。核对针体间距,1.5mm、2.0mm、2.54mm 为通用标准间距,间距数值不匹配无法插入对应塑料插座;第二核对适配线规,AWG26 至 AWG32 细线适配小型信号插针,AWG12 至 AWG20 粗线匹配扁平大电流插针;第三核对针体长度,根据连接器壳体深度选择外露针长,过长会顶伤电路板,过短出现接触面积不足;第四核对电气参数,额定电流、耐压数值满足线路实际负载,避免超载造成针体发热氧化。批量采购前可申请厂商寄送样品,现场装配测试插拔力度、贴合状态,确认参数完全适配后再下达批量订单,减少批量退货、换货产生的物流与时间损耗。插拔汽车插针时需握住插头,避免拉扯线缆导致插针损坏。
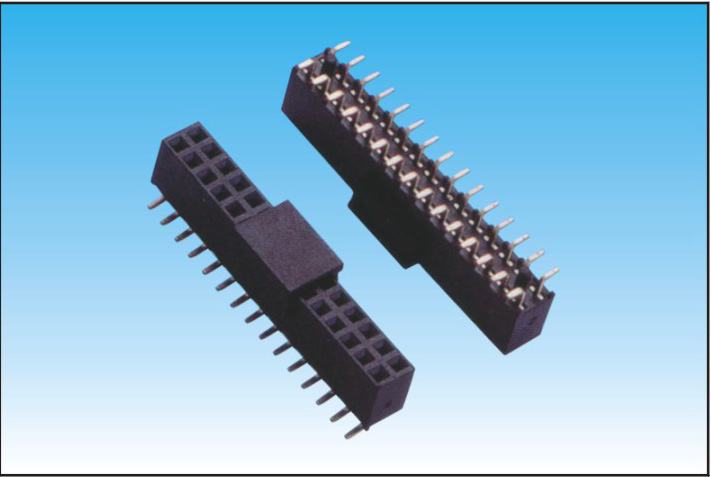
冲压成型后的金属插针半成品需要经过电镀工序,完成表面镀锡或镀金镀层附着,电镀前先做除油、酸洗清洗,清理针体表面油污、金属氧化层,保障镀层和基材紧密贴合,避免镀层起皮脱落。电镀槽内控制电流、浸泡时长,以此调整镀层厚度,内饰款短时间电镀得到薄镀层,机舱款延长电镀时长加厚镀层。电镀完成后进行清水漂洗、烘干处理,残留电镀液会加速金属腐蚀,漂洗工序不可省略。成品会抽取样品做镀层附着力测试,胶带粘贴拉扯后镀层无大面积脱落才算达标。电镀工序直接决定插针防腐、导电表现,是区分普通工业插针与车规配件的关键加工环节,多数小型加工厂简化电镀流程,产出配件无法适配车辆复杂工况。防误插设计的插针,有效避免因插错接口导致的设备损坏。温州防腐蚀汽车插针代加工
插针的插拔过程需规范操作,否则可能导致引脚变形、折断。温州防腐蚀汽车插针代加工
汽车插针主体原料多选用黄铜、磷青铜两类铜合金基材,两种原料物理、导电性能存在区分,适配不同使用场景。黄铜原料导电性能表现均衡,加工冲压难度低,原料采购成本适中,多用于内饰常温环境小型插针,1.5mm、2.54mm 间距常规排针普遍选用黄铜基材。磷青铜金属韧性更强,反复插拔不易弯折断裂,抗疲劳性能突出,适合机舱、底盘频繁震动场景的插针,大电流扁平插针也常采用磷青铜加厚基材。两类原料电阻率数值接近,导电能力差距微弱,主要差异集中在机械韧性、抗疲劳属性。原料进厂后会开展硬度、导电率抽样检测,不合格铜材直接退回供应商,避免劣质原料加工出的插针短期出现变形、接触不良故障,原料筛选是把控插针成品品质的道工序。温州防腐蚀汽车插针代加工