商机详情 -
广东镀金汽车插针型号
汽车插针主体成型依靠高速精密冲压工艺,铜合金卷材送入冲压设备,通过定制模具一次性裁切、弯折成型,完成插针针体、压接套管、倒刺结构同步加工。冲压模具精度决定插针尺寸误差区间,模具长期使用出现磨损后,需要定期打磨修复,保证同批次插针尺寸统一。冲压完成后半成品插针表面会残留细微毛刺,后续增加抛光工序消除尖锐边缘,防止装配时划伤导线绝缘皮、划破配套防水胶圈。冲压工序可批量连续生产,单台高速冲床单日产出数十万根插针,适配线束厂商大批量采购需求。不同外形插针对应单独冲压模具,圆柱、片型、方柱插针无法共用模具,新品型号开发需要单独开模,前期模具开发完成后,量产阶段单位加工成本持续下降。车载充电器的插针与手机接口紧密咬合,快速为设备补充电量。广东镀金汽车插针型号
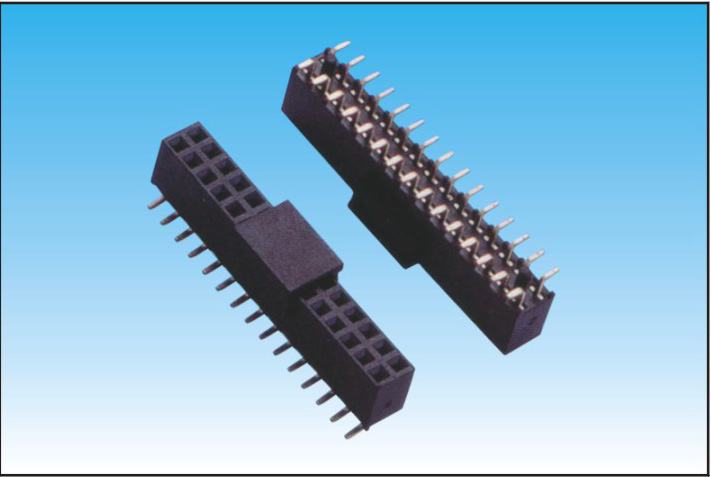
合格车规级汽车插针具备稳定导电特性,黄铜、磷青铜基材本身电阻率偏低,搭配镀金、镀锡镀层后,接触面电阻数值长期维持在较低区间,电流传输过程中电能损耗较少,不会出现线路局部升温。金属原料经过精密冲压加工,针体表面光滑无毛刺,插入插孔时接触缝隙小,减少电弧产生概率,降低线路老化速度。同批次生产的插针尺寸误差控制在极小范围,批量装配后每一组对接点位电阻数值差异微弱,整车电路运行状态均衡。潮湿、低温环境下,镀层隔绝水汽与金属基材接触,抑制氧化层生成,避免接触电阻持续升高。对比普通工业插针,车用插针导电性能测试标准更为严苛,需要完成数百小时高低温循环测试,确认导电参数无明显波动后,才能投入车辆线束配套使用。深圳充电桩汽车插针报价汽车发动机的点火系统,通过插针接收准确的点火信号。

冲压成型后的金属插针半成品需要经过电镀工序,完成表面镀锡或镀金镀层附着,电镀前先做除油、酸洗清洗,清理针体表面油污、金属氧化层,保障镀层和基材紧密贴合,避免镀层起皮脱落。电镀槽内控制电流、浸泡时长,以此调整镀层厚度,内饰款短时间电镀得到薄镀层,机舱款延长电镀时长加厚镀层。电镀完成后进行清水漂洗、烘干处理,残留电镀液会加速金属腐蚀,漂洗工序不可省略。成品会抽取样品做镀层附着力测试,胶带粘贴拉扯后镀层无大面积脱落才算达标。电镀工序直接决定插针防腐、导电表现,是区分普通工业插针与车规配件的关键加工环节,多数小型加工厂简化电镀流程,产出配件无法适配车辆复杂工况。
车辆行驶过程持续产生震动,因此汽车插针设计具备优良抗振动机械特性,针体冲压成型后保留合理金属韧性,轻微震动、小幅弯折不会直接断裂,弹性镀层缓冲震动带来的接触摩擦。尾部压接套管与导线结合后,形成缓冲结构,路面颠簸产生的外力不会直接传导至金属接触端头。倒刺锁止结构分散震动带来的拉扯力,插针与壳体之间不会出现相对滑动。行业测试环节会模拟车辆连续震动数百小时,检测插针接触电阻是否出现异常波动,电阻数值无明显变化才算达标。底盘、发动机周边安装的插针,金属厚度适度加厚,进一步提升抗冲击能力,应对路面石子撞击、发动机高频震动等工况,延长整套连接器组件使用寿命。汽车仪表盘的显示异常,或许是背后的插针接触问题在 “作祟”。
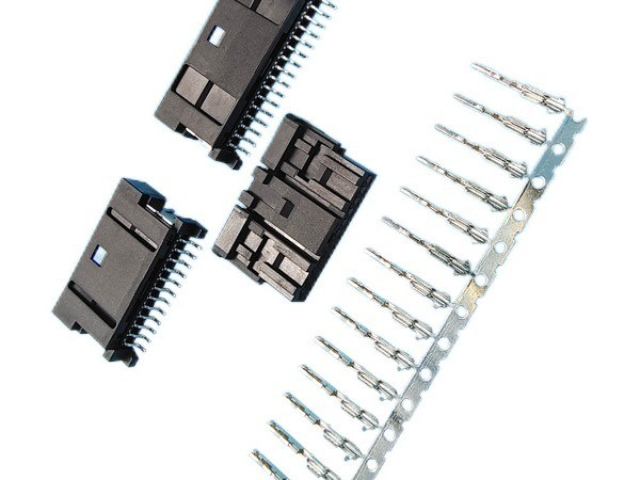
汽车插针仓储存储需要把控环境条件,减少存放期间提前氧化损耗,存放仓库保持干燥通风,环境湿度维持适中区间,避免潮湿空气侵蚀金属镀层,仓库远离雨水渗漏、化工油污堆放区域。不同型号插针分开分装密封包装袋,包装袋内放置干燥剂,隔绝空气接触针体,圆柱、片型、扁平插针分类存放,标注间距、线规、镀层类型,取用过程快速区分型号,避免混装错拿。堆叠存放高度不宜过高,下层插针受压容易出现弯折变形,货架分层摆放,小型排针插针使用分格收纳盒分装。长期库存插针每半年抽样检查镀层状态,出现轻微氧化的批次优先安排出货供给维修短期使用,全新未氧化插针供给整车线束批量配套,规范仓储管理能减少物料损耗,降低企业采购备货额外成本车载冰箱的正常运转,依赖于电源插针稳定的电力供应。广东镀金汽车插针型号
插针的插拔力经过精心设计,既保证连接稳固,又便于日常操作。广东镀金汽车插针型号
汽车插针全部加工工序结束后,需要完成多项目成品检测,合格产品才能打包出货,检测分为机械性能、电气性能、环境耐受三大类项目。机械检测包含插拔力度、针体硬度、倒刺锁止强度、压接套管贴合度测试,确认插针装配、耐久使用表现;电气检测测量接触电阻、绝缘电阻、耐压数值,核对导电、绝缘参数是否符合型号标准;环境耐受测试抽取样品放入高低温试验箱、盐雾试验设备,模拟车辆长期使用环境,观察参数是否出现异常波动。每批次产品留存检测记录,出现单项指标不达标的整批插针重新返工电镀、冲压,不流入下游线束加工厂。完整检测流程增加生产工序时长,但能减少终端车辆线路故障反馈,维持产品稳定流通口碑。广东镀金汽车插针型号