商机详情 -
吴中区精密设备零部件不锈钢表面打磨承接
曲面上打磨,手感和设备要配合。球面、锥面、R角这些位置,刚性磨头压上去只碰到一条线,走一遍留下一道沟。柔性研磨靠磨头自身贴合曲面,压力随形变化,接触面呈面状而非线状。转速要稳,忽快忽慢,曲面上会留下深浅不一的痕。曲面的纹理方向还得顺着使用时的受力或者流体方向排,不单是为了好看。有的曲面在内侧,视线看不到,只能靠手摸和反光判断。这种活更依赖师傅的经验,设备只能把大致形状做出来。粗磨阶段就要把形状修准,等到精抛再补形状,光洁度上不去。形状和光泽是两件事,混在一起做,两头都做不好。余量在曲面上比平面更难判断,摸一遍、看一遍再动。曲面件的检测用样板或者三坐标,按客户的要求选,别拿卡尺量圆弧。抛光轮的大小要随曲率换,轮子比凹处大,进不去,比凸处小,压不住。苏州星弘微机械科技有限公司处理异型阀体和曲面件时,先修形再上光,形状和光泽分成两道来做。隔膜阀体边缘毛刺先清,凹槽转角手工补。吴中区精密设备零部件不锈钢表面打磨承接
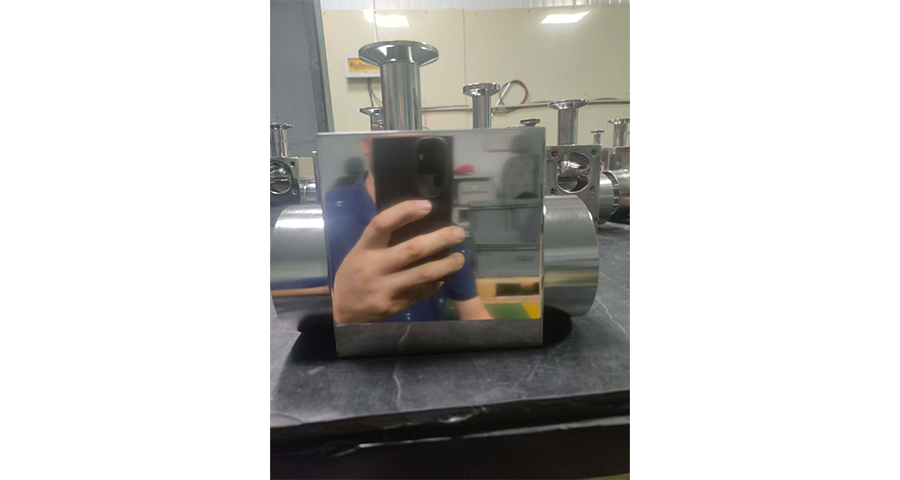
不锈钢表面打磨流程通常包括粗磨、精磨与抛光三个阶段,每个阶段的衔接对呈现出来的光洁度有直接影响。粗磨主要用于去除焊缝与加工痕迹,精磨阶段控制表面平整度,抛光环节负责实现预期的光泽效果。整个过程中,研磨介质、工件夹持方式、打磨压力与转速都需精确控制。对于阀体类零件而言,内腔打磨更考验工艺设计,既要避免死角残留,又要保持结构完整性。执行打磨流程时,注重过程一致性,借助标准化工艺文档与质检记录保障可追溯性。无论是隔膜阀体、电解级不锈钢管件,还是仪器仪表零部件,均能在同一套流程体系中保持一致的表面品质表现。公司通过合理控制打磨压力、工艺速度与研磨介质,使产品在批量加工中依然保持一致的镜面反射效果,适配制药与食品等对洁净度要求严格的行业。苏州星弘微机械科技有限公司形成"研发+生产+销售"全链条服务能力,产品光洁度达客户高标准要求,能高效承接批量订单。太仓精细不锈钢机械打磨服务图纸到手先看材质、形状、孔位与基准面。
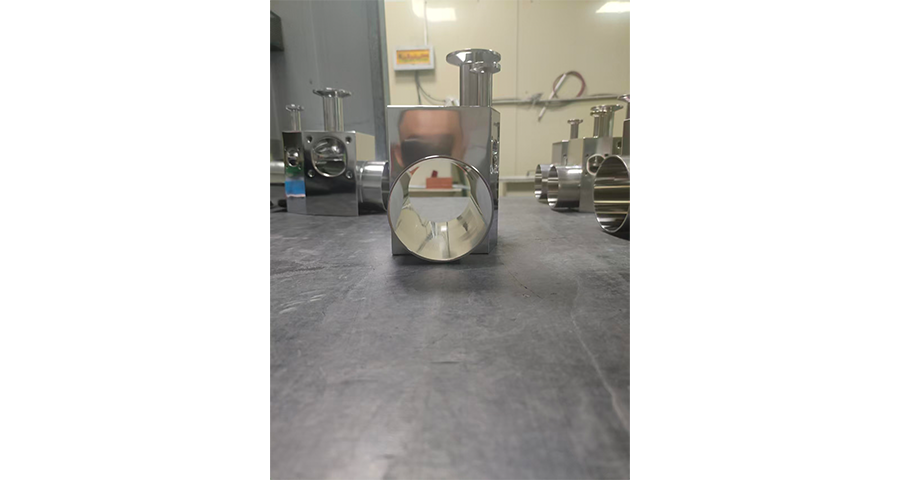
精密设备零部件在不锈钢机械打磨中面临的挑战在于高精度和复杂结构的双重要求。每一微小缺陷或表面不均可能在装配或运行中引发设备性能下降、振动增加或密封失效。打磨前需要详细分析零件材质、曲面形状及孔位分布,选择合适的磨料和机械打磨方案。加工中压力控制、速度均衡及角度调整是保证表面平整度和一致性的关键。对于复杂或异型零件通常结合夹具和柔性磨头操作,确保各部分均匀处理。企业还需要关注打磨产生的热量对工件材料组织的影响。精密设备客户通常要求供应商提供完整的过程检验报告和材质证明,这对企业的管理水平和记录能力提出了较高要求,也是区分专业厂商的重要标志。苏州星弘微机械科技有限公司在精密设备零部件加工中采用标准化流程和质控体系,通过粗磨、精磨到精细抛光的分级工艺确保零件表面平整光洁、尺寸稳定,并保持批量加工中质量的一致性。
机械打磨不是把人从工序中排除,是换一种分工。设备管规则的面,跑程序,出稳定的输出。人管转角、异形、局部修补和判断。这些位置的余量不好控,机器进去容易顶伤对面壁。交接的位置定在结构变化的地方,纹理才接得上。手工段和自动段的工具耗材要统一,接缝处才看不出差别。设备的程序和手工的用力习惯要能对上,接缝才不留痕。人的手感要时间积累,设备的稳定要维护积累,两样都不能省。混合线的人员要轮岗,两边都会做,调度才灵活。检验要覆盖两段,不能只查设备做过的面。有争议的位置复核一遍,宁可增加一次确认。自动程序改一次要验证,手工改一次要留样。人机交接的时间也算在节拍里,不让人等设备。交接位置拍照留底,下一批照着接。新件上线先做几件,人机各做一半,看接缝。手工段的师傅也要会用设备的基本操作。设备操作的人要懂手工的判断标准。苏州星弘微机械科技有限公司的产线上设备和手工搭配使用。规则面走设备,复杂位置由师傅接手,接缝处的纹理保持连贯。不锈钢打磨价格按工艺、尺寸、批量、光洁度核算,报价透明。
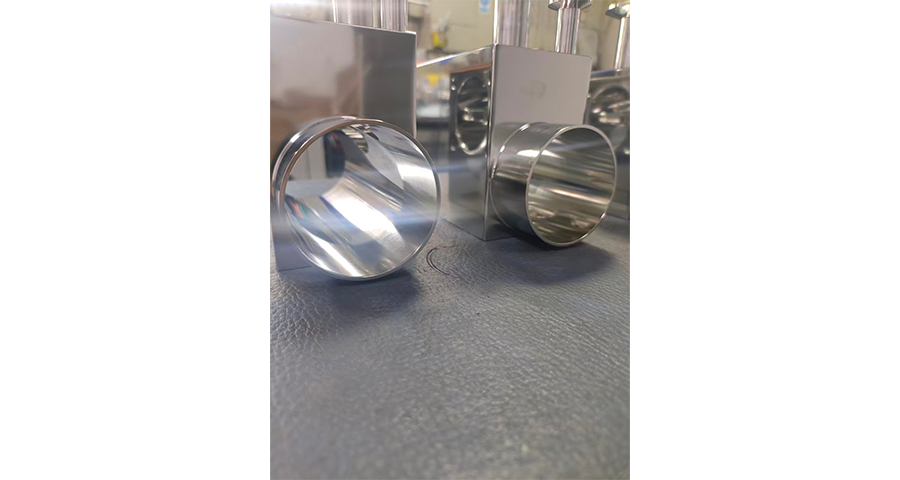
不锈钢打磨产生的粉尘,既是环境问题,也是质量问题。粉尘落在刚抛好的面上,一擦就是划痕。打磨间要单独隔出来,进出分开,地面和台面按班次清理。除尘系统的吸口离工件近一些,吸力才够,位置过远则等同于未开启。吸风量要跟磨头的工作面配,风大了把手持工具吸得发飘,反而不好控制。干磨的细粉飘得远,湿磨是泥浆,收集方式要分开设计。抛光前要吹净,压缩空气里带油带水,吹上去反而留下油斑。气源要过滤,滤芯定期换,不然干净的件也吹脏了。车间粉尘控制得好,表面缺陷率会明显下降,这一点做久了都能体会。打磨区的照明要考虑粉尘,灯罩积灰,看表面就看不清。防尘口罩和护具按岗位配,粉尘浓度高的位置要轮岗。废料的收集和处置按环保要求走,不锈钢屑可以回收,磨料粉尘要单独处理。苏州星弘微机械科技有限公司把打磨区单独划出来,除尘和清洁按班次执行,不让上一道的粉带到下一道。精密件尺寸与表面一起控,粗磨精磨分级走。太仓精细不锈钢机械打磨服务
新件先打样,验收口径谈清再排批量。吴中区精密设备零部件不锈钢表面打磨承接
异型件的机械打磨,夹具的作用不比设备轻。夹不住,磨到一半件动了,整批尺寸都偏。夹得过紧,薄壁处凹陷,松开弹回来,量出来的值不能作为判定依据。夹的位置还要避开磨头走的路,不然磨到夹具上。柔性磨头的用处是贴合曲面,压力随形变化,接触面是片不是线。刚性磨头压曲面只碰一条线,走一遍留一道沟。两种磨头配着用,规则面走刚性,曲面走柔性。柔性磨头的转速要稳,忽快忽慢会在曲面留深浅不一的痕。夹具按件做,一模多件的工装定位基准要一致。工装用久了定位面会磨损,需定期检查,磨损后尺寸逐渐偏移。夹具做完试装几件,重复装夹看位置稳不稳,再交生产。换型的时候先换工装,再谈程序。工装的设计图存档,改过的版本标注清楚。客户提供的定位面如果有毛刺,装夹前先清。夹具的保养记录跟设备一起做。换班交接时把夹具状态说一句。夹具的数量要跟设备配,等夹具的时间也算在节拍里。苏州星弘微机械科技有限公司的工装按件做,刚性磨头与柔性磨头配着上。异型件的曲面和平面分开处理,装夹位置与磨削路径一起排。吴中区精密设备零部件不锈钢表面打磨承接
苏州星弘微机械科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同苏州星弘微机械科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!