商机详情 -
常熟阀体不锈钢打磨咨询
把打磨拆成几段来做,比一次做到位要稳。去氧化皮和毛刺是一段,修形状是一段,控制粗糙度是一段,出亮度又是一段。每一段都要有能检验的项目,不能只写磨到合格。去毛刺那一段,检的是翻边有没有残留、孔口有没有倒角。修形状那一段,检的是圆角大小、过渡是否平顺、余量是否到位。控制粗糙度那一段,检的是测点读数有没有落在区间内。出亮度那一段,看的是斜光下有没有雾状或者条状痕迹。分段的好处是问题早暴露,前一段不达标就不往下走。混着做的时候,表面看着亮,尺寸已经偏了,返修只能整件重来。段与段之间的交接要有判定人,谁签字谁负责。结构简单的件,段可以合并,检验项不能省。分段的依据是零件结构,不是习惯。结构变了,分段也跟着改。客户的验收标准如果比厂内标准高,分段要按客户的口径重划。检验记录跟着件走,客户要看时拿得出来。记录上写明哪一段没过,下次遇到同结构件,直接照着改。苏州星弘微机械科技有限公司把打磨分成可检验的几段,段间交接留判定,批量追溯才有依据。分批交付按客户上线顺序排,先要的先出。常熟阀体不锈钢打磨咨询
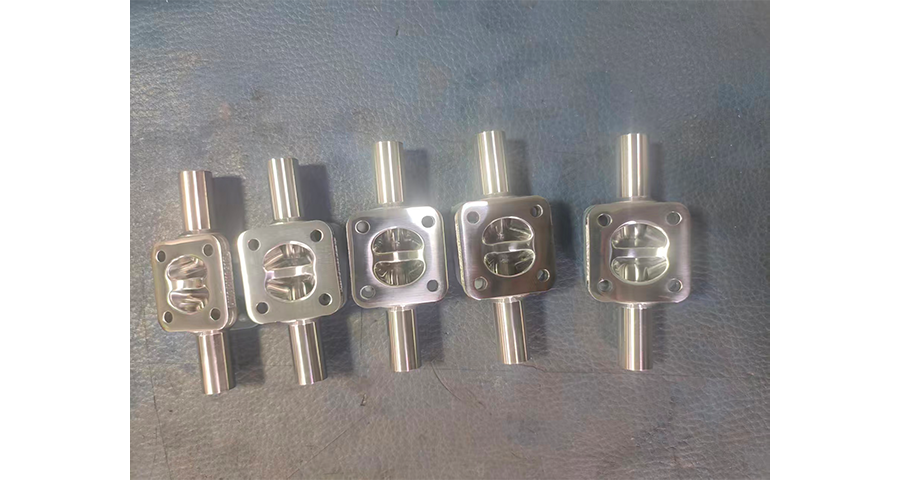
医药和食品行业的阀体、管件,对清洁度的要求写在规范里。表面粗糙度直接关系到微生物附着和清洗效果。太粗的表面洗不干净,残留会逐层累积。内腔不能有滞留区,转角要圆滑,焊缝要处理平顺。打磨过程本身也可能带来污染,磨料碎粒和辅料残留在死角。后面很难去除,只能拆开重洗或者整件报废。做法是把打磨、清洗、干燥放在一条线上,中间不做长时间滞留。工位和工具要分区,粗磨区的工具与物料不得进入精抛区。阀门的内腔死角多,磨具进不去的地方用手工补,补完再整体清洗。有的客户要求做内壁擦拭取样,取样点按流向定。客户要求提供材质证明和表面检测记录的,接单时就要准备好。有的产品要做清洗验证,打磨后的表面状态要能通过擦拭和淋洗检查。员工的手套和工装按洁净等级配,普通棉纱手套不合适。作业人员进出洁净区要换鞋更衣,这些细节会影响验收。苏州星弘微机械科技有限公司承接医药与食品领域的阀体打磨。工序之间控制清洁衔接,交付时附必要的表面与清洗记录。高光洁度不锈钢表面打磨可靠厂家有哪些去毛刺按部位配工具,倒角过大改动配合尺寸。
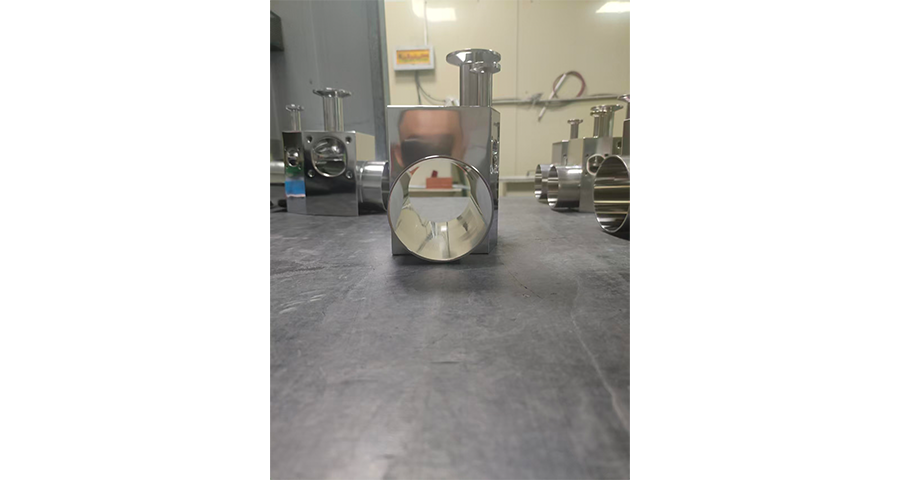
异型阀体的打磨,难在形状不规则。同一个件上,平面、曲面、深腔、窄槽都可能有。一套参数走到底,总会有一处不到位。做这类件要分段,按形状把工序切开。平面段负责找平和去余量,曲面段负责贴合,深腔段负责通毛刺和顺纹理。窄槽段用细杆磨头,转速降下来,避免磨偏或顶伤。分段之后,每一段有自己的检验项,过关才进下一段。段与段之间留的交接位置,定在结构变化的地方,纹理才接得上。夹具按件的形状做,定位面放在已加工的基准上。夹的位置避开磨头路径,免得磨到工装。机械到不了的位置由人工修整,手工与机械的力道要一致。批量做的时候,分段顺序固定,人员按段分工。客户图纸标注不清的部位,接单时问明白再排段。分段多了,交期要留出余量。同一件反复上机,装夹次数要算进工时。分段的顺序和检验项写进工艺卡,换人做也照这一份。客户结构改动,分段要重排一遍。苏州星弘微机械科技有限公司做异型阀体打磨时按形状分段。机械与人工配合,段间设检验项,曲面与深腔分别处理。
打磨件交付,节点要卡在几个地方。首件是头一个节点,材料、夹具、磨料、路径都在这时候验证。首件通过,批量才算放行。中间是抽检节点,频率按批量大小和件型难度定。抽检发现漂移,回调参数,不靠后道修补。末件是另一个节点,末件合格说明这一批的工艺没有跑偏。出厂前的包装和标识也是节点,标签写清批次、状态、数量。客户要求附检测报告的,检测时间排在交付前,不临时挤。交付分批的,按客户上线顺序排,先要的先出。库存件要控环境,落尘和指纹在光线下看得出来。交付后的问题反馈回到工序,下一批才不会重犯。节点卡住,责任就清楚,返修也知道找谁。节点时间写进排产表,交付前不再临时找补。客户驻厂验收的,节点时间提前告知,双方对得上。报告和实物一起走,别件到了报告还没出。节点之外还有一道兜底,出货前抽开一箱看外观。客户验收方式不同的,节点内容跟着调整。苏州星弘微机械科技有限公司把首件、抽检、末件和包装设为交付节点。节点过了才放行,客户的验收负担轻一些。磨料按工序分开存放,更换周期看件数与出光。

表面粗糙度这个指标,跟清洁效果绑在一起。太粗的表面,抹布擦不到凹处,残留一层一层积。太光的表面,某些涂层附着力反而下降。合适的做法是按用途定区间,不追求越细越好。检测手段要配套,触针仪读数值,光学仪器看纹理,样块做快速比对。三种方式各有边界,仪器测得准,测点却局部;样块方便,受光线影响。测点要固定,同一个件换个位置测,结果可能差一截。曲面和转角更明显,偏一点点,读数就变。记录写清测点、方向和判定值,追溯时才有依据。两边的量具做过比对,同一件在两个厂量出不同值,多半是仪器没校准。客户的验收口径如果跟厂内不一致,先对齐再开批量。粗糙度不是越细越好,是按工况选合适的档。量具的校准记录也留,客户到厂复查时拿得出来。报告里附测点示意图,客户看得懂才知道测了哪里。客户提不了具体数值的,拿工况反推一个区间,写进确认单。抽检比例写清楚,别只口头说。苏州星弘微机械科技有限公司对表面状态做抽检留档。判定标准与客户口径对齐后才放量,批次差异有据可查。隔膜阀体边缘毛刺先清,凹槽转角手工补。苏州工业园区仪器仪表不锈钢专业打磨技术支持
过程记录写清批次、牌号、磨料与检测结果。常熟阀体不锈钢打磨咨询
机械打磨的重复性,一大半落在夹具上。同一批件做几百件,每一件的位置差一点,磨出来的面就差一条线。夹具的定位面要放在已经加工好的基准上,不拿毛坯面定位。压紧点避开要磨的区域,取放顺手,装夹时间才短。形状不规则的件可以做一模多件,一次装几件同时磨。装夹时间省下来,单价也能压一点。效率上来,一致性也容易守住。工装用久了定位面会磨损,尺寸随之逐渐偏移。工装的保养记录跟设备一起做,谁改过、什么时候改的都留痕。有的厂等尺寸超差才想起工装,那时已经出了几十件。小批量用可调结构,通用件加局部定位块,成本摊得开。可调结构的刚性和重复定位不如定型工装,用在哪要分清。夹具做完试装几件,重复装夹几次看位置稳不稳,再交生产。换型的时候先换工装,再谈程序。夹具的设计图要存档,改过的版本标注清楚。工装出了问题,先找设计原因再改操作。一模多件的工装,定位基准要一致。苏州星弘微机械科技有限公司的工装按模块化设计,批量件上定型工装,零星件用可调结构。常熟阀体不锈钢打磨咨询
苏州星弘微机械科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**苏州星弘微机械科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!