商机详情 -
虎丘区仪器仪表不锈钢表面打磨公司
带有异形内腔的不锈钢工件,是打磨加工中难度较高的品类,常规打磨工具很难触及内腔的各个角落,容易出现处理不到位的区域。内腔结构往往承担介质流通、部件装配的功能,表面残留的刀纹、毛刺会影响介质流动状态,也会增加部件装配的难度。加工这类工件,需要搭配形态适配的小型打磨工具与柔性磨料,延伸作业的可达范围,覆盖转角、盲孔等常规工具难以触及的区域。作业过程中要控制打磨力度与行进路径,避免工具与内腔壁发生硬性碰撞,造成内壁凹陷或是工具断裂。磨削量需要严格把控,避免内腔壁磨削过量导致壁厚减薄,影响工件的承压能力与结构强度。加工完成后,要配合对应的检测手段,确认内腔各个区域的处理效果,避免遗漏不合格区域。有相关技术沉淀的加工方,能够针对不同内腔结构快速制定作业方案,保障加工效果与结构安全。苏州星弘微机械科技有限公司深耕异型阀体打磨领域,具备内腔结构的专项加工能力,可保障内壁打磨效果均匀与结构完整。不锈钢打磨一站式服务,覆盖研发、生产、配送,星弘微减少多环节对接,提供完整方案。虎丘区仪器仪表不锈钢表面打磨公司
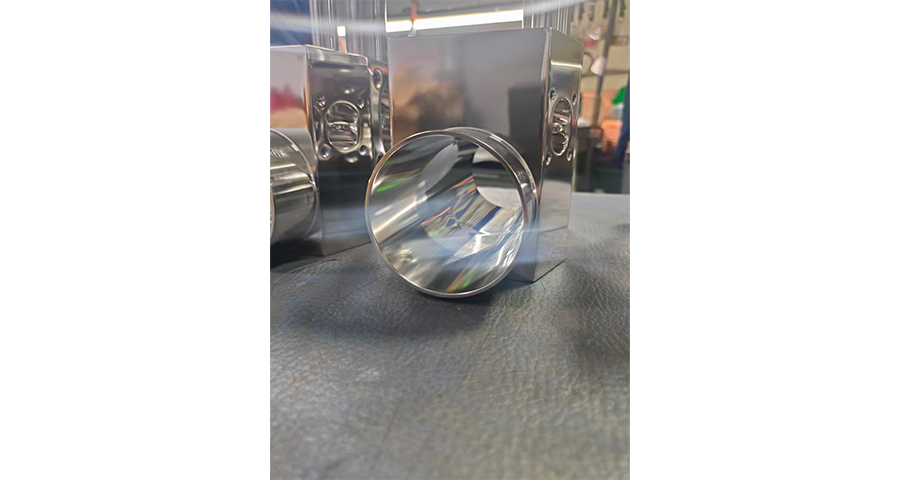
对于制造类客户,打磨加工的交付周期直接影响自身的生产排期,稳定的交期是供应链顺畅运转的重要保障。外协加工交期不稳定,会打乱客户的生产计划,甚至导致订单交付延误。加工企业的交期管控能力,体现在产能规划、生产排程与异常处理多个方面。合理的产能规划能够平衡订单量与生产负荷,避免订单积压导致的交付延迟。清晰的生产排程能够让各批次订单有序推进,客户可以实时了解订单进度,安排后续生产计划。生产过程中出现异常状况时,有对应的应急处理机制,快速协调资源解决问题,尽量降低对交付周期的影响。对于长期合作的客户,可预留对应的产能空间,保障客户的紧急订单能够快速排产。顺畅的供应链协同,能够帮助客户降低库存压力,提升整体的生产周转效率。苏州星弘微机械科技有限公司具备稳定的批量生产能力,可合理规划排产,保障订单交付周期,配合客户的生产节奏。无锡精密仪器不锈钢打磨服务不锈钢打磨流程含预处理、粗磨、精磨、质检,星弘微标准化作业。
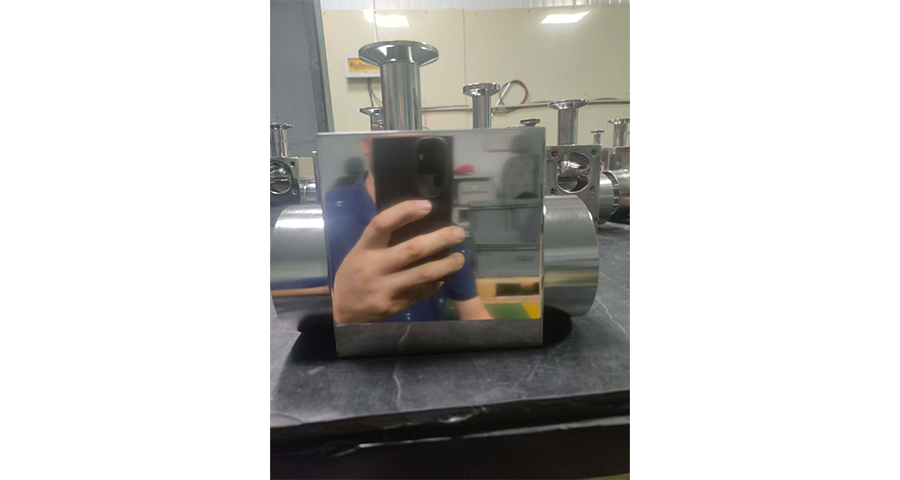
不锈钢打磨的表面粗糙度有多个等级,不同等级对应不同的加工工序与应用场景,按需选择对应的粗糙度等级,能更好匹配使用需求与成本控制。粗糙度数值较高的打磨处理,工序相对简单,加工周期短,成本也更低,适用于对表面外观要求不高、只需去除加工痕迹的非外观件与结构件。中等粗糙度的打磨处理,表面纹理更加细腻,触感平滑,适用于一般的装配配合面与普通外观件,既能满足使用功能需求,也能兼顾一定的外观效果。低粗糙度的精磨处理,表面接近镜面效果,纹理细微,适用于有密封要求的配合面、装饰外观件或是有特殊清洁要求的工件,对应的加工工序更多,周期更长,成本也相对更高。不同的粗糙度等级有对应的检测标准与判定方式,加工过程中会按对应标准进行检测,保障成品参数符合约定等级。客户可根据工件的实际功能与外观需求,选择对应的粗糙度等级,不必过度追求高等级而增加不必要的成本。专业的加工方也会结合工件用途给出合理的等级建议,帮助客户优化加工方案。苏州星弘微机械科技有限公司可实现多等级表面粗糙度的不锈钢打磨加工,满足不同的功能与外观需求。
结构复杂的不锈钢工件打磨难度远高于常规平面、回转体工件,异形曲面、深槽、盲孔、窄缝等结构的存在,会让常规打磨工具难以触及,容易出现打磨不到位或是局部处理过度的问题。这类工件通常应用在特殊设备与精密装置中,对表面质量与尺寸精度的要求更为严格,打磨效果不达标会直接影响整机的性能表现。具备相应加工能力的厂商,会配备多种类型的小型打磨工具与柔性打磨装置,适配不同形态的内部结构与异形表面。加工前会对工件的结构进行梳理,明确各个位置的处理要求与加工难点,针对性规划打磨路径与作业手法,避免盲目加工造成的工件报废。复杂工件的打磨通常需要多道工序配合,不同结构位置采用对应的加工方式,逐步达成整体的表面处理要求。加工过程中需要频繁核验关键位置的处理效果,及时调整作业方式,保障所有位置都能满足设计标准。客户有异形不锈钢工件打磨需求时,可提前确认加工方的特殊结构处理能力与相关经验。苏州星弘微机械科技有限公司可承接各类结构复杂的不锈钢工件打磨,适配多种异形表面的加工要求。自动化设备不锈钢打磨处理各类结构与传动部件,优化设备运行状态,适配多规格部件加工需求。
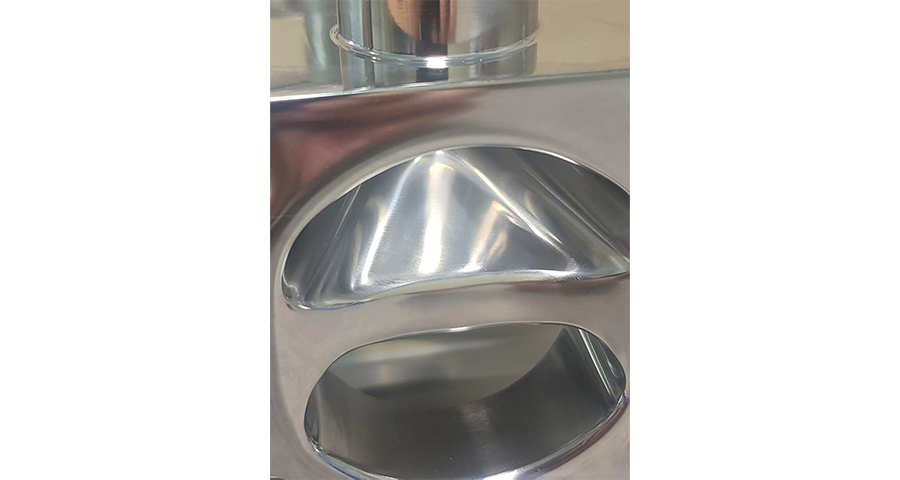
不锈钢打磨加工过程中,保障工件的结构完整性是底线要求,过度打磨、操作不当都可能损伤工件结构,影响其使用强度与功能实现。打磨前需要明确工件的壁厚、薄弱结构与关键功能部位,设定对应的磨削量阈值,各阶段的总磨削量不能超过阈值,避免壁厚减薄过多,降低工件的承压能力与结构强度。针对工件上的薄弱边角、细小凸台等易损伤结构,打磨前可做临时防护处理,打磨过程中避开对应区域,防止工具误触造成结构崩缺或是变形。内腔、流道类工件打磨时,需要控制工具的行进范围与作用力,避免工具硬性撞击内壁,造成内壁凹陷、裂纹等结构损伤,影响工件的使用安全性。焊缝区域打磨不能过度磨削焊缝本体,需要保留足够的焊缝厚度,保障焊缝的连接强度与承压能力,避免焊缝过薄引发断裂风险。各加工阶段都需要核验关键位置的壁厚与结构状态,发现结构损伤风险及时调整工艺,避免损伤进一步扩大。针对高精度、高价值的工件,可采用更保守的磨削策略,分多道小余量工序逐步打磨,以更低的效率换取结构安全的保障。苏州星弘微机械科技有限公司打磨全过程严格管控磨削量与作业规范,保障工件结构完整性与使用安全性。不锈钢打磨设备适配不同工件,需调参数,星弘微按形态选用,保障光洁度。上海精细不锈钢机械打磨哪家好
仪器仪表不锈钢打磨消除表面瑕疵,保障设备读数、信号稳定与使用安全,适配多类测控设备加工。虎丘区仪器仪表不锈钢表面打磨公司
不锈钢工件的表面平整度,主要由精磨阶段的工艺管控来实现,平整度达标是后续抛光效果均匀、装配贴合紧密的基础前提。精磨阶段的作业基准十分重要,需要以工件的设计基准为参照,保障整个打磨过程的基准统一,避免基准偏移造成的平面倾斜、高低差等平整度问题。精磨过程中需要分多次检测表面的平面度数据,根据检测结果针对性调整打磨区域与力度,逐步修正表面的高低偏差,让整个平面的平整度逐步趋近目标要求。针对大面积的平面工件,需要保障打磨工具的运行轨迹均匀覆盖整个平面,避免边缘区域与中心区域的磨削量不一致,出现中间凹或是边缘低的平整度缺陷。带有密封面、配合面的工件,对应区域的平整度要求更高,需要采用更精细的研磨方式与更高精度的检测方式,保障配合面完全贴合,无间隙偏差。曲面工件的平整度管控有对应标准,需要保障曲面的弧度均匀连续,无局部凸起或是凹陷,符合设计的面型要求。精磨阶段的平整度不达标,进入抛光阶段后无法得到修正,只会将缺陷保留在成品表面,因此精磨验收必须严格把控平整度指标。苏州星弘微机械科技有限公司精磨阶段严格管控表面平整度,保障工件平面与曲面的面型精度符合要求。虎丘区仪器仪表不锈钢表面打磨公司