商机详情 -
虎丘区高标准不锈钢表面打磨可靠厂家有哪些
不锈钢打磨加工过程中,工件本身的尺寸损耗与磨料耗材的损耗,都会影响加工成本与成品精度,合理控制损耗是加工能力的重要体现。打磨工序本质是通过磨料与工件表面的摩擦去除余量,每一道工序都会产生一定的尺寸损耗,损耗量把控不当会导致成品尺寸超出公差范围,造成工件报废。经验丰富的加工团队会根据工件的初始状态与成品要求,精确规划每道工序的去除量,搭配对应的设备参数与磨料规格,在达成表面要求的同时将尺寸损耗控制在公差允许的范围内。磨料耗材的损耗与加工材质、作业参数、接触压力都有关系,不合理的参数设置会加快磨料的磨损速度,增加耗材成本,也会因磨料状态变化影响打磨效果的稳定性。规范化的作业流程会明确磨料的使用周期与更换标准,定期对磨具状态进行检查,及时更换磨损超标的磨料,保障加工状态的稳定。合理控制两类损耗,既能保障成品的尺寸精度,也能优化加工成本,为客户提供更具性价比的服务。苏州星弘微机械科技有限公司注重打磨过程中的损耗管控,在保障加工品质的基础上优化加工成本。选不锈钢打磨服务商看经验、产能与全链条能力,星弘微可承接。虎丘区高标准不锈钢表面打磨可靠厂家有哪些
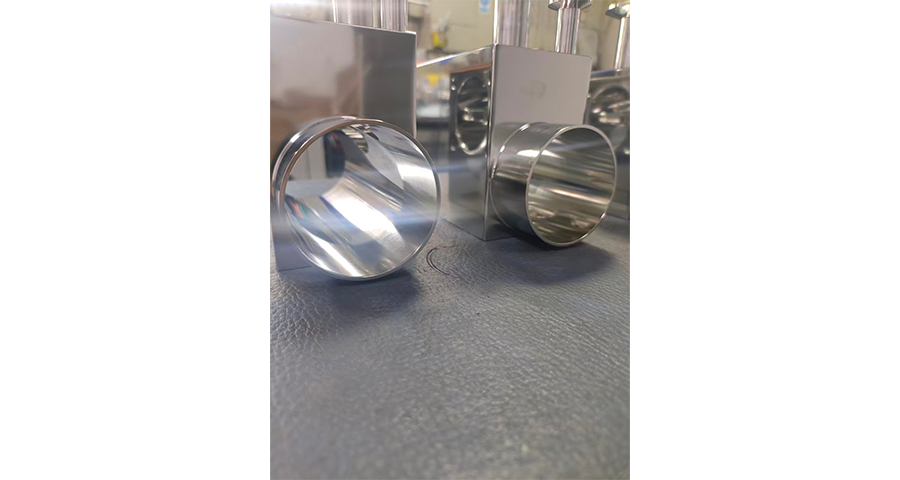
电解级不锈钢管件对打磨后的表面状态有较高要求,常规打磨工艺难以满足,需要适配更精细的流程管控与处理标准。这类管件通常应用于高纯流体输送场景,内壁表面需要足够平整细腻,无明显的磨痕与凹坑,不易残留介质与滋生杂质,保障流体输送的洁净度。打磨过程中需要严格避免磨料颗粒嵌入表面纹理,嵌砂残留会在后续使用中脱落污染流体,因此各阶段的磨料选型与作业参数都需要谨慎把控。管件内壁的打磨需要采用适配的长杆类打磨工具,保障整段管件内壁都能均匀处理,避免出现两端打磨过度、中间打磨不足的情况。打磨完成后还需要配合多道清洁工序,彻底清理表面残留的磨料碎屑与金属粉尘,保障内壁洁净度符合电解级标准。整个打磨流程需要在相对洁净的作业环境中进行,减少外界灰尘杂质附着在工件表面,影响的洁净度表现。针对不同口径的电解级管件,需要调整工具规格与作业参数,保障不同规格产品的打磨标准统一。苏州星弘微机械科技有限公司可承接电解级不锈钢管件打磨加工,满足高纯场景的表面洁净度要求。苏州精密设备零部件不锈钢专业打磨不锈钢打磨流程含预处理、粗磨、精磨、质检,星弘微标准化作业。
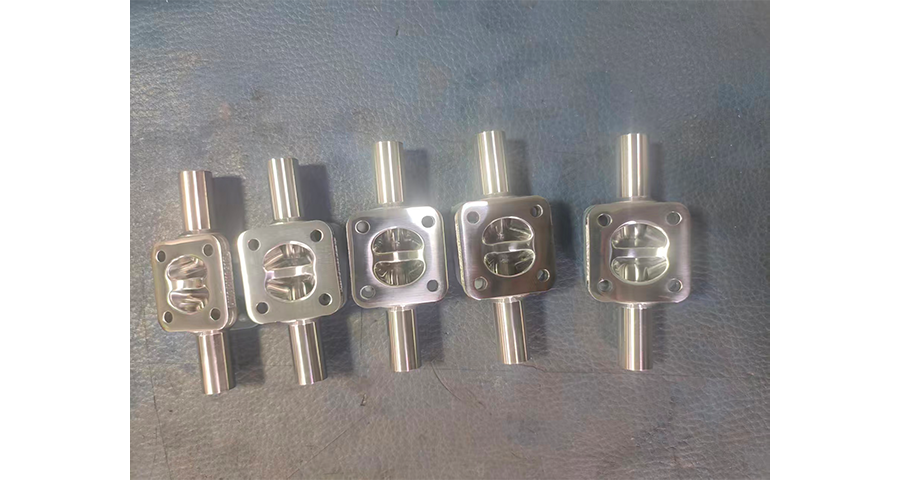
薄壁类不锈钢工件的打磨加工难度较高,这类工件本身壁厚较薄,刚性不足,打磨过程中受外力作用容易出现形变,导致尺寸与形位公差超出标准范围。薄壁工件的形变一旦产生,后续很难通过校正完全恢复,会直接造成工件报废,增加加工成本与交付周期。专业的加工团队处理薄壁工件时,会先根据工件的形状与壁厚设计对应的装夹方案,增加支撑点位,分散打磨时的受力,减少工件的弹性形变。装夹过程中会控制夹紧力度,避免因夹持力过大造成工件的塑性形变。打磨工序会采用轻磨削量的方式,分多次逐步完成表面处理,减少单次打磨的作用力,降低形变风险。打磨设备也会选用柔性较好的打磨工具,适配薄壁工件的表面状态,避免硬接触造成的局部凹陷。加工过程中会分阶段检测工件的形位尺寸,及时发现微小形变并调整工艺,保障成品的尺寸与形位精度符合要求。有薄壁不锈钢工件打磨需求的客户,可优先考察加工方的形变控制能力与相关加工经验。苏州星弘微机械科技有限公司具备薄壁不锈钢工件打磨经验,可有效控制加工过程中的形变问题。
不锈钢打磨加工不是单次的交付行为,长期稳定的技术支持能为客户的持续生产提供更多保障,也是衡量加工方综合服务能力的参考维度。客户的产品可能会根据市场需求进行迭代升级,工件的结构、材质、表面要求都会随之调整,配套的打磨工艺也需要同步优化。有技术支持能力的加工方,能够配合客户的产品升级节奏,及时调整打磨方案,测试新工艺的可行性,保障新产品的加工进度。生产过程中如果出现与打磨相关的品质问题,加工方能够快速响应,协助客户排查问题原因,给出对应的优化建议,减少问题对客户生产进度的影响。部分客户有新结构工件的开发需求,加工方可提前介入,从打磨加工的角度给出工艺可行性建议,帮助客户优化产品结构设计,降低后续的加工难度与成本。长期稳定的技术配合,能让双方形成更顺畅的协作模式,减少沟通成本,提升整体的合作效率。有持续加工需求的客户,可重点关注加工方的技术响应能力与配套支持服务。苏州星弘微机械科技有限公司为合作客户提供持续的技术支持,配合客户完成产品迭代与工艺优化。阀体加工中的不锈钢表面打磨,对于提高产品的耐腐蚀性和延长使用寿命至关重要。
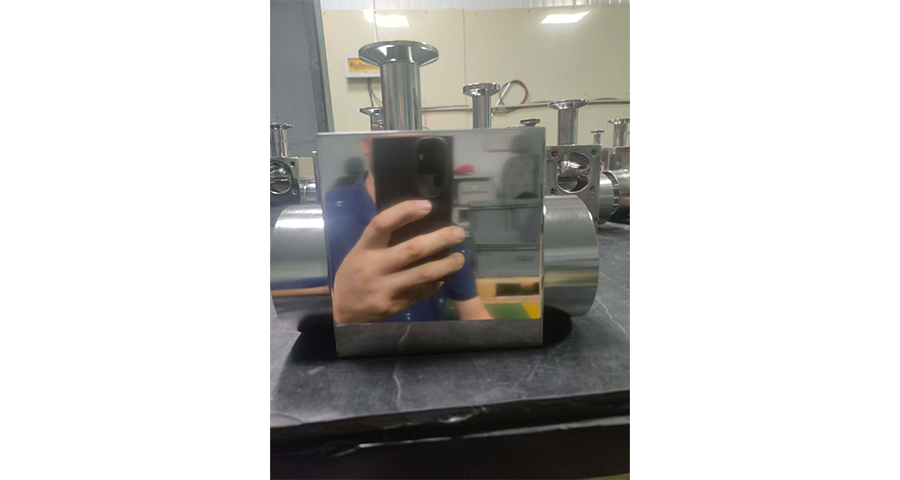
阀体类带内腔结构的不锈钢工件,打磨工艺设计的合理性直接决定加工效果与结构安全性,内腔打磨也是不锈钢打磨领域的难点场景。内腔结构通常存在流道转角、狭窄腔室、盲孔等区域,常规打磨工具难以完整覆盖,容易形成打磨死角,残留加工痕迹与杂质,影响工件后续的使用性能。工艺设计阶段需要先梳理内腔的全部结构特征,明确各个位置的打磨要求与可达性,针对性选择适配的小型打磨工具与柔性打磨介质,保障所有内壁区域都能得到均匀处理。打磨路径的规划也十分关键,需要设计合理的工具行进轨迹与作业角度,避免工具与内腔结构发生硬性碰撞,防止损伤工件内壁或是造成工具断裂。内腔打磨需要严格控制磨削量,避免过度打磨造成壁厚减薄,破坏工件的结构强度与完整性,影响承压能力与使用寿命。针对不同规格的阀体类工件,工艺方案需要单独设计验证,确认打磨效果与结构安全都符合要求后,再应用于批量加工。苏州星弘微机械科技有限公司针对阀体类内腔工件定制专项打磨工艺,兼顾打磨效果与结构完整性要求。仪器仪表的不锈钢表面打磨,需要精细的操作和专业的技术,以确保仪器的精确度。太仓阀体加工不锈钢机械打磨承接
高光洁度不锈钢专业打磨服务,星弘微专为异型阀体复杂曲面量身定制,兼顾效率与精度。虎丘区高标准不锈钢表面打磨可靠厂家有哪些
不锈钢工件表面的反光效果,主要通过抛光阶段的工序管控来实现,均匀细腻的反光质感需要多道精细工序的配合支撑。抛光阶段并非单一工序,而是由多个递进的子工序组成,每一道子工序使用更细腻的抛光介质,逐步消除上一道工序的细微磨痕,让表面纹理持续细化,形成均匀的反光效果。抛光过程中压力与转速的均匀性十分关键,局部压力过大或是转速不均,会造成表面光泽度不一致,出现明暗相间的斑块,影响整体外观效果。工件的曲面、转角等特殊位置,抛光时需要调整作业角度与力度,避免边缘位置抛光过度或是平面位置抛光不足,保障整个工件表面的反光效果均匀统一。不同的反光等级对应不同的抛光工序数量,普通光亮面工序更少,镜面级反光则需要更多道精细抛光工序,加工周期与成本也会相应提升。抛光环境需要保持洁净,避免空气中的粗颗粒杂质落在工件表面或是抛光介质上,划伤已抛光完成的细腻表面。抛光完成后的工件需要做好防护,避免擦拭与触碰造成表面划痕,破坏反光效果。苏州星弘微机械科技有限公司可实现不同等级的表面反光抛光效果,保障工件表面光泽均匀一致。虎丘区高标准不锈钢表面打磨可靠厂家有哪些