商机详情 -
管道泵故障诊断维修
项目背景:某石化公司一台离心式压缩机组在检修后运行时出现高频振动,振动值达15mm/s,伴随尖锐噪声,轴承温度持续升高,紧急停机。诊断过程:振迪检测团队采用高频加速度传感器进行振动检测,通过包络解调分析发现轴承外圈故障频率(BPFO)及其谐波,判断为轴承外圈疲劳剥落。拆解检查发现,轴承外圈滚道存在大面积剥落,保持架断裂。维修方案:更换损坏轴承,并检查轴颈和轴承座配合情况。发现轴承座存在轻微变形,进行了镗孔修复和轴颈激光熔覆修复。同时,优化了轴承安装工艺,采用**工具和加热器进行安装,确保安装精度。维修效果:维修后压缩机组振动值降至2.5mm/s,轴承温度正常,运行平稳。通过后续的定期监测,设备已连续稳定运行18个月无故障,避免了因突发停机导致的数百万元损失。振迪检测,您的设备故障烦恼的解决者,专注于设备故障诊断维修服务。管道泵故障诊断维修
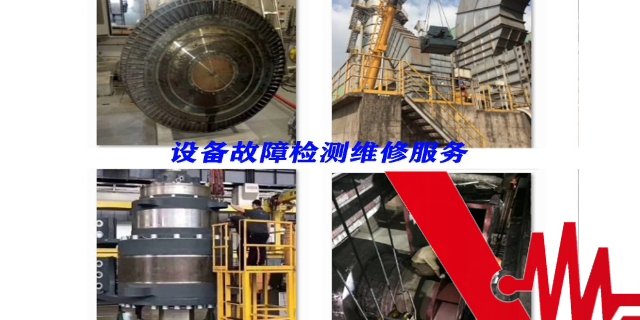
对于木工行业的中央除尘系统风机,叶轮常常因吸入铁钉、螺栓、木块碎片等异物而出现局部叶片变形或断裂,进而引发剧烈的振动,频谱图上表现为1倍频幅值急剧升高,同时伴有叶片通过频率的谐波成分。江苏振迪检测在接到客户求助后,会优先通过听音棒接触风机壳体判断异响位置,同时使用振动分析仪测试不同测点的振动相位。通过相位分析法可以快速定位异物撞击的大致区域:若相邻两个测点的相位相差近180度,说明损伤集中在叶轮直径方向的两端。若判定振动原因为叶轮损伤导致的不平衡,我们会制定现场修复方案。工程师首先打开检修门,使用工业内窥镜***检查叶轮各叶片的状态,标记出变形、缺损或附着异物的具体叶片。对于能够修复的轻微变形,我们使用**工具进行整形;对于缺损,我们在对称位置的叶片上加装配重块进行补偿。整个过程通常在4小时内完成,包括检查、整形、配重安装以及**终平衡验证。处理后风机振动速度有效值由18mm/s以上的剧烈等级下降至4.5mm/s的安全范围以内,木工产线可以在当天迅速恢复生产,避免了因除尘系统停机导致车间粉尘浓度超标的安全风险。滚动轴承振动测量维修振迪检测,帮助您快速定位设备故障,并提供高效的维修服务,让您的设备重新运转。
项目背景:某钢铁厂一台烧结风机运行时出现低频振动,振动值达8mm/s,基础和连接管道有明显晃动,存在严重安全隐患。诊断过程:振迪检测团队通过振动检测发现,振动主要以低频(5-10Hz)为主,且水平方向振动远大于垂直方向。进行现场检查发现,风机基础螺栓多处松动,基础混凝土出现裂纹。进一步分析发现,由于长期振动,基础与设备之间产生了间隙,导致机械松动。维修方案:首先紧固所有基础螺栓,更换损坏的螺栓;然后对基础进行灌浆处理,填充基础与设备之间的间隙;***进行动平衡校正,消除转子不平衡。维修效果:维修后风机振动值降至3.2mm/s,基础晃动消失。通过后续的定期监测和螺栓紧固维护,设备已稳定运行2年,未再出现类似故障,提高了设备运行可靠性。
风机等旋转设备的大多数故障确实表现为振动,而动平衡问题是最常见的振动原因之一,但并非全部。主要振动源包括:不平衡、不对中、部件松动和轴承磨损。进行初步自检,可按以下步骤:1.感官检查:在安全前提下,用手背轻触轴承座或机身,感受振动强度;倾听运行声音是否平稳,有无规律性撞击或摩擦异响。2.运行观察:观察设备在启动、运行和停机过程中的振动变化。如果振动随转速升高而加剧,不平衡的可能性较大。3.基础与连接检查:检查地脚螺栓、联轴器螺栓是否紧固,查看皮带是否磨损、松紧是否一致。这些方法可帮助发现明显异常。但振动诊断的主要在于精确分析频率成分,要区分具体是动平衡问题还是其他故障,通常需要借助专业的振动分析仪器。振迪检测的设备故障诊断维修服务,凭借专业技术与品质服务,让您的设备焕发新生命。
(3)现场维修实施维修准备:准备维修工具、备件和技术资料,安排维修人员安全措施:制定安全施工方案,落实安全防护措施维修作业:按照维修方案和技术标准进行维修作业,如动平衡、对中、轴承更换等质量控制:维修过程中进行质量检查,确保符合技术要求(4)效果验证与培训振动复测:维修后进行振动检测,验证维修效果运行试验:进行空载和负载试验,确保设备正常运行人员培训:为客户提供设备运维培训,讲解振动监测和故障预防知识技术支持:提供7×24小时技术支持,解答客户疑问我们提供设备维修培训和技术支持服务。高混机状态检测维修
选择振迪检测,您将获得便捷的设备故障诊断维修服务,确保您的生产不受阻碍。管道泵故障诊断维修
江苏振迪检测对氢能行业的循环风机提供高洁净度的故障诊断与现场维修服务。这类风机用于输送氢气或氢氮混合气,工作介质具有易燃易爆特性,且对系统密封性要求较高,任何泄漏都可能构成安全风险。传统的动平衡操作中使用的钻孔、打磨等工艺会产生金属碎屑,而液体清洁剂可能引入污染,这些操作在此类设备上均被禁止。我们的现场动平衡过程严格执行危险环境作业规范。首先,在操作前使用便携式氢气检测仪确认作业区域氢气浓度低于下限的10%。然后,我们使用防爆型振动分析仪进行数据采集。平衡校正过程不使用任何液体、不产生火花、不产生碎屑。配重方案完全依赖于计算出的精密配重数值,我们选用已经预制成型的、带有防松机制的配重螺栓,直接在叶轮预设的平衡螺纹孔上进行旋紧或更换。每颗配重螺栓的质量以0.05克为增量单位。整个操作过程中,任何可能产生静电的步骤都使用防静电工具。平衡精度达到ISO 1940 G1.0等级,确保在高转速下转子残余不平衡量极小。**终验证时,在额定工况下轴承座振动速度值控制在1.8mm/s以下,从根本上降低了因振动导致的密封结构微动磨损和氢气泄漏风险。管道泵故障诊断维修