商机详情 -
测振仪CX20
振动测试仪的基本原理是通过内置或外接的传感器,将设备运行过程中产生的机械振动信号转化为电信号,再经过信号调理、数据采集、数字处理等环节,**终输出振动参数、波形图、频谱图等分析结果。通过对这些数据的解读,技术人员可以准确判断设备的运行状态,识别故障类型和位置,预测故障发展趋势,为制定科学的维修策略提供依据。根据功能和应用场景的不同,振动测试仪可分为便携式振动测试仪、在线振动监测系统、多通道振动分析仪等多种类型。便携式振动测试仪适用于日常巡检和现场故障排查,具有操作简便、携带灵活、响应迅速等特点;在线振动监测系统则适用于关键设备的长期连续监测,能够实现数据的自动采集、存储和远程传输,为设备健康管理提供持续的数据支持;多通道振动分析仪则适用于复杂设备的***振动分析,能够同时采集多个测点的振动信号,并进行时域、频域、时频域等多维分析,适用于科研院所和大型企业的精密诊断需求。手持式测振仪的便携性,使得现场检测更加方便快捷。测振仪CX20
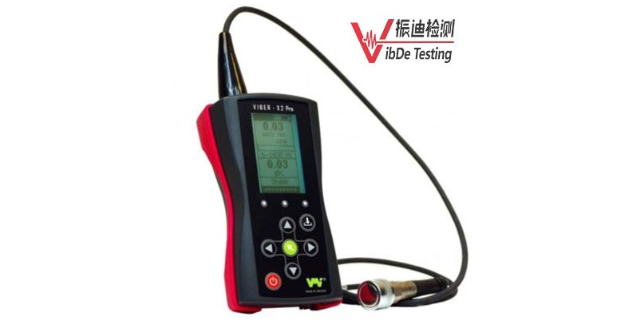
振动测试仪在工业设备状态监测中的应用十分***。在电力行业,振动测试仪可用于汽轮机、发电机、风机、水泵等设备的振动监测,及时发现转子不平衡、轴承磨损、轴弯曲等问题,避免设备损坏和停电事故;在石化行业,振动测试仪可用于压缩机、离心机、泵、电机等设备的振动分析,有效预防设备故障引发的生产中断和安全事故;在钢铁行业,振动测试仪可用于轧机、风机、除尘设备等的状态监测,提高设备运行效率,降低维护成本;在制造业,振动测试仪可用于机床、电机、泵、风机等设备的故障诊断,提升产品质量和生产效率。此外,振动测试仪还广泛应用于造纸、水泥、纺织、船舶、航空航天等行业,成为设备状态监测和预测性维护的重要工具。测振仪CX20测振仪的发展趋势是什么?未来会有哪些新的应用场景?
再次,应考虑仪器的测量精度、频率范围、动态范围、存储容量等性能指标,确保其满足监测需求。***,应考虑仪器的品牌、售后服务、技术支持等因素,选择有信誉、有实力的供应商。振迪检测作为瑞典VMI振动测试仪的中国区代理商,能够为客户提供专业的选型咨询和定制化解决方案,确保客户选购到**适合自身需求的振动测试仪产品。振动测试仪的维护和校准是保证其长期稳定运行的关键。作为一种精密的测量仪器,振动测试仪的精度和可靠性会随着使用时间的增加而下降,因此需要定期进行维护和校准。维护工作包括清洁传感器和仪器表面、检查电池电量、更新软件版本、检查连接线缆等;校准工作则需要通过专业的校准设备对振动测试仪的测量精度进行验证和调整,确保其测量结果的准确性。一般来说,振动测试仪应每年进行一次***校准,在受到强烈冲击、长期闲置或维修后也应进行校准。振迪检测不*提供振动测试仪的销售服务,还提供专业的维护和校准服务,帮助客户延长振动测试仪的使用寿命,保证监测数据的可靠性。
风机振动分析:火电厂的引风机、送风机长期运行易因叶轮积尘、磨损导致不平衡,引发振动超标。VMI 振动分析仪可快速采集风机轴承振动信号,通过频域分析识别 “1 倍工频” 峰值,判断叶轮不平衡程度;同时,通过包络分析检测轴承早期磨损。某火电厂引风机振动幅值达 12mm/s(远超 8mm/s 的合格标准),振迪检测使用 VMI 振动分析仪检测发现,频谱图中 “1 倍工频” 幅值占比超过 80%,判断为叶轮不平衡,指导电厂清理叶轮积尘后,振动幅值降至 3mm/s,恢复正常运行。测振仪助力环保监测,减少振动污染,守护绿色生产。
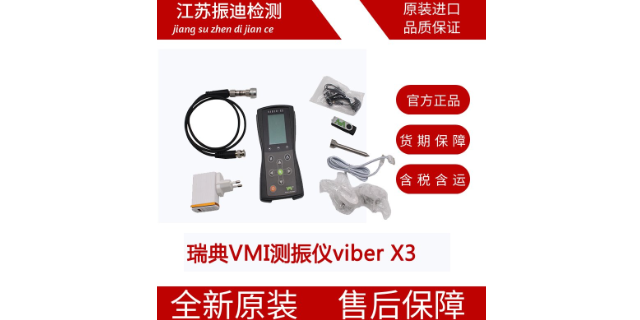
VMI始终坚持“复杂技术,简单操作”的设计理念。其仪器界面直观,菜单逻辑清晰,即使是初学者也能快速上手。X-Balancer系列的动平衡向导功能,将复杂的矢量计算过程完全内置,用户只需按照屏幕指示操作即可。这种人性化设计**降低了对操作人员的技术门槛要求,提高了工作效率,减少了因操作失误导致的时间浪费。作为一款诊断仪器,测量精度是其生命线。VMI采用***的振动传感器和先进的数据处理算法,确保测量结果的准确性和重复性。无论是简单的总体值测量,还是复杂的频谱和包络分析,其数据都真实可靠,为故障诊断提供了坚实可信的依据。这种精细性使得分析结论更加准确,维修决策更加科学。测振仪:预防设备故障,确保生产安全!造纸业测振仪多少钱
测振仪不*测量振动,更传递着设备运行的智慧。测振仪CX20
制造业的电机、机床主轴、齿轮箱、生产线输送设备等对运行精度与稳定性要求较高,振动异常会导致产品质量下降、废品率上升。振动分析仪在制造业的应用注重“高精度、高效率”:机床主轴振动分析:CNC机床主轴的振动直接影响加工零件的尺寸精度与表面粗糙度,微小的振动(如0.1mm/s)就可能导致零件超差。VMI振动分析仪的高精度测量能力(幅值精度±0.5%)可捕捉主轴的微小振动变化,通过频域分析识别“主轴不平衡频率”(1倍工频)、“轴承故障频率”,判断主轴是否存在不平衡或轴承磨损。某汽车零部件厂的CNC车床加工零件圆度误差超差,振迪检测使用VMI振动分析仪检测发现,主轴振动的“1倍工频”幅值达0.8mm/s(正常应<0.3mm/s),判断为主轴不平衡,通过现场动平衡校正后,零件圆度误差从0.05mm降至0.01mm,废品率从12%降至2%。测振仪CX20