商机详情 -
广东电池材料除铁器现货
电磁线圈高精密绕制工艺施工 电磁除铁器**励磁部件为电磁线圈,线圈绕制精度、密实度、规整度直接影响设备励磁效果、磁场强度与运行安全性,是电磁机型生产的重中之重。生产选用高纯度、耐高温、耐高压、绝缘性能优异的聚酯漆包扁铜线,严格按照图纸标注的线径、匝数、层数、绕向开展精密绕制作业。绕制设备采用全自动数控绕线机,转速均匀、张力稳定,全程匀速绕制,保证铜线排列整齐、紧密贴合、无交叉、无重叠、无松动、无间隙。分层绕制、逐层规整,精细控制总匝数,误差严格控制在极小范围,确保电磁感应参数精细达标。绕制过程中实时检查铜线绝缘层,杜绝破皮、磨损、划伤等隐患,一旦发现立即更换线材。整组线圈绕制完成后外形规整、密实均匀,为后续绝缘处理、铁芯装配、通电励磁提供质量**部件。电磁除铁器磁场强度可调,断电消磁,便于自动清理吸附铁杂。广东电池材料除铁器现货
除铁器
除铁器按照磁源类型,可以划分成永磁款式与电磁款式两大类,两类设备在能耗、磁场表现、运维方式上存在区别。永磁除铁器依托稀土永磁材料产出磁场,工作阶段不需要励磁供电,整机能耗偏低,结构排布相对简洁,适合连续运行的常规工况。电磁除铁器依靠线圈通电产出磁场,磁场强度可以跟随工况做调整,面对物料厚度波动、杂质大小跨度大的场景可以更好适配,运行过程需要配套冷却结构,把控线圈工作温度。现场选型时,结合供电条件、物料含铁占比、环境温度,权衡永磁与电磁除铁器的适配程度。佛山强磁辊式除铁器哪家好除铁器自动化程度高,减少人工干预,提升生产线整体效率。
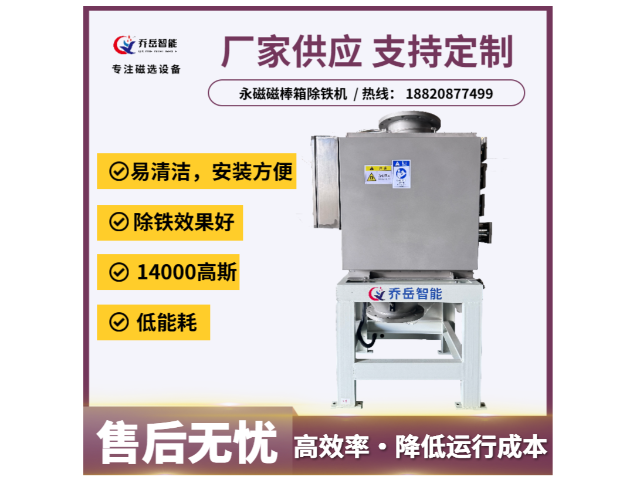
除铁器安装高度,会直接改变实际吸附效果,设备距离物料表层越远,磁场作用强度会出现衰减。安装高度偏低,磁力表现更好,但大块物料容易撞击设备壳体,造成外壳磕碰损伤;安装高度过高,下层物料当中的铁杂质很难被捕捉。实际布置时,结合物料比较大块径、物料层平均厚度,确定设备悬挂距离,在规避物料撞击壳体的前提下,尽量拉近除铁器与物料层的距离。设备安装完成之后,需要做现场试机,投放模拟铁杂质,核验除铁器实际捕捉效果,再投入正式生产。
除铁器与金属探测设备搭配使用,可以应对工况更加复杂的物料处理场景。除铁器主要分离铁磁性杂质,对于铜、铝等非铁类金属无法起到作用,金属探测设备可以识别各类金属异物。实际生产当中,物料内部既存在铁件,也会混杂其他金属杂物,两套设备配合,除铁器优先分离铁杂质,金属探测识别剩余金属异物,触发报警或者停机。两类设备安装位置需要拉开合适距离,规避磁场对金属探测仪器带来信号干扰,保障两套设备都可以正常发挥作用。除铁器安装于输送头部或中部,除铁位置灵活,效果可控。

二氧化碳气体保护焊焊接施工 机架组对定位完成后,采用工业级二氧化碳气体保护焊开展***焊接作业,该焊接工艺具备焊缝成型美观、焊接强度高、变形量小、穿透性好的优势,适配重型工业设备机架焊接生产。持证专业焊工严格按照焊接工艺标准作业,先焊筋板、后焊边框,先点焊固定、后满焊加固,遵循对称焊接、分段焊接的原则,有效规避集中焊接导致的机架受热变形。针对承重焊缝、对接焊缝、边角焊缝进行满焊处理,焊缝饱满平整、熔深充足,杜绝虚焊、漏焊、夹渣、气孔、裂纹、未熔合等焊接缺陷。设备吊装座、电机支座、磁系固定座等关键受力点位进行加厚加固焊接,大幅提升结构抗拉、抗压、抗震动能力。焊接过程中实时清理焊渣、调整焊接电流与电压,保证每一道焊缝质量均匀统一。整机焊接完成后静置自然冷却,禁止快速降温,防止钢材产生焊接应力导致变形开裂。产品品质升级助手,除铁器去除铁杂质,让工业成品品质更有保障。江苏除铁器一般多少钱
环保物料回收处理,除铁器高效除铁,助力资源回收再利用提质增效。广东电池材料除铁器现货
自卸式传动辊轴精密加工与调质处理 针对自卸式除铁器**的主动辊、从动辊、张紧辊、托辊等传动辊轴部件,开展精密机械加工与调质强化处理,保障传动系统长期稳定运转、无卡顿、无跑偏、低磨损。辊轴基材选用质量圆钢,通过数控车床精车加工,精细加工轴径、轴头、轴承位、键槽、安装台阶,尺寸公差严格达标,表面光洁度较高。加工完成后进行调质热处理,通过高温淬火、回火工艺提升辊轴整体硬度、韧性与耐磨性,消除机械加工内应力,防止辊轴长期运转变形、弯曲、磨损。随后对辊轴表面进行抛光、防锈处理,轴承位精磨处理,保证轴承贴合紧密、转动顺畅。所有辊轴加工完成后逐一检测圆度、同轴度、尺寸精度,筛选合格部件入库,为后续传动系统装配提供高精度配件。广东电池材料除铁器现货