商机详情 -
浙江陶瓷原料除铁器按需设计
除铁器常见故障当中,包含除铁效果不及预期,该现象成因分为多个维度。除铁器设备安装距离物料层过远,磁场衰减明显;物料厚度超出设备适配区间,下层杂质无法被捕捉;磁体表面堆积大量铁杂物,干扰磁场输出;电磁款式线圈老化,实际磁场输出下降。出现该类情况时,依次核对安装高度、物料层厚度,清理磁体表面堆积铁件,电磁机型核查线圈工作状态。排除现场工况因素之后,再评估除铁器设备本身性能,分步排查减少故障判断的难度。除铁器为垃圾处理行业回收钢铁杂质,助力资源循环利用。浙江陶瓷原料除铁器按需设计
除铁器
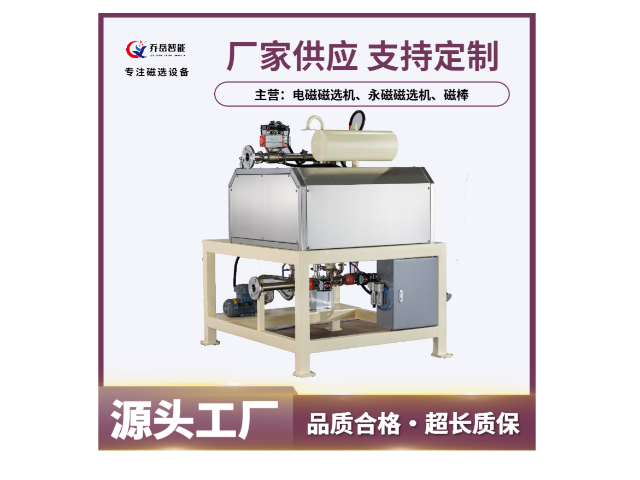
除铁器按照磁源类型,可以划分成永磁款式与电磁款式两大类,两类设备在能耗、磁场表现、运维方式上存在区别。永磁除铁器依托稀土永磁材料产出磁场,工作阶段不需要励磁供电,整机能耗偏低,结构排布相对简洁,适合连续运行的常规工况。电磁除铁器依靠线圈通电产出磁场,磁场强度可以跟随工况做调整,面对物料厚度波动、杂质大小跨度大的场景可以更好适配,运行过程需要配套冷却结构,把控线圈工作温度。现场选型时,结合供电条件、物料含铁占比、环境温度,权衡永磁与电磁除铁器的适配程度。钾钠长石除铁器生产厂家生产线改造加装,除铁器安装简便,快速适配原有生产线除铁。
整机机械打磨与除锈除污处理 机架整形完成后进入表面处理工序,首先进行***机械打磨与除锈除污作业,彻底***设备表面所有杂质缺陷。作业人员搭配角磨机、砂轮机、钢丝刷等专业工具,对整机外表面、焊缝位置、边角缝隙、内部腔体进行***打磨,***所有焊渣、焊瘤、铁锈、氧化皮、油污、灰尘、毛刺等杂质。重点打磨焊缝凸起部位,使焊缝与母材平滑过渡,无凹凸感、无尖锐棱角,提升设备外观平整度与后期喷漆附着力。针对机架死角、缝隙、内侧隐蔽位置采用精细手工打磨,杜绝残留铁锈与杂质。打磨完成后使用高压**、无尘抹布***清理机身粉尘与杂物,再用**除油剂擦拭整机表面,彻底去除加工过程中残留的油污、蜡质,保证设备表面干净、干燥、无杂质,为后续酸洗磷化、防腐喷漆工序创造质量条件。
磁系不锈钢密封防护封装工艺 磁系粘合固化成型后,启动不锈钢密封防护封装工序,目的是保护永磁磁体免受物料冲击、粉尘磨损、水汽腐蚀,大幅延长磁系使用寿命。封装采用加厚304不锈钢防护面板,板材耐磨、耐腐蚀、抗冲击,适配高速物料冲刷工况。工作人员按照磁系尺寸精细裁切、折弯不锈钢护板,打磨平整边角,避免尖锐毛刺。随后将护板紧密贴合磁系表面,采用无缝贴合、周边密封的工艺处理,缝隙处填充防水密封胶,杜绝水汽、粉尘、细小物料颗粒进入磁系内部。护板四周采用螺栓加固与密封加固双重工艺,固定牢固、无松动、无间隙。封装完成后整体打磨平整,保证磁系防护面光滑耐磨,物料通过无卡顿、无挂料,同时完全隔绝外界侵蚀,保障磁体十年以上低磁衰、高性能稳定工作。除铁器大多用于矿山、煤炭、水泥等行业,提升原料品质与生产安全。

耐高温型除铁器面向高温物料输送工况设计,物料温度偏高的场景下,普通磁钢会出现磁力衰减现象,耐高温型除铁器选用耐温等级更高的磁材,同时优化外壳与线圈散热结构。水泥熟料、高温烧结物料转运环节,物料温度可以达到百摄氏度以上,普通除铁器长期处于高温环境,磁系性能会出现下滑。耐高温型除铁器会增设隔热防护构件,阻隔物料传导过来的热量,维持磁场的稳定输出。项目前期要确认物料实际温度,以此选定对应耐温等级的除铁器,规避高温带来的设备性能衰减。管道式除铁器拦截流体物料中铁屑,保障食品、化工原料纯净度。江苏电池材料除铁器按需设计
低温超导除铁器磁场强、能耗更低,满足锂电材料精密除铁。浙江陶瓷原料除铁器按需设计
传动皮带耐磨适配与预拉伸处理 自卸除铁器卸铁皮带选用工业**耐高温、耐磨、抗撕裂、防跑偏橡胶输送带,适配高速连续卸铁作业工况,生产过程中需进行专属适配与预拉伸处理。首先根据设备机型尺寸精细裁切皮带长度与宽度,裁切切口平整规整,无拉丝、无开裂。随后对皮带进行预拉伸处理,通过**拉伸设备匀速施加恒定拉力,消除皮带原材料自身的拉伸应力,有效避免设备后期运行出现皮带拉长、松弛、跑偏、打滑等问题。同时对皮带接头进行热硫化对接处理,接头平整牢固、无缝隙、耐拉伸、不易断裂,相较于普通卡扣接头使用寿命更长、运行更稳定。处理完成后检查皮带表面平整度、厚度均匀度、耐磨层完整性,杜绝气泡、夹层、破损、厚薄不均等缺陷,确保皮带适配传动系统,运行平稳、噪音低、卸铁稳定。浙江陶瓷原料除铁器按需设计