商机详情 -
天津大型五轴深孔钻设备
五轴深孔钻的主轴性能直接决定加工质量与效率,设备主轴多采用电主轴与液体静压轴承组合结构,提升转速范围与稳定性。电主轴具备响应速度快、振动小等优势,可实现高速切削;液体静压轴承则能减少主轴磨损,提升主轴刚性与旋转精度,将主轴径向跳动控制在极低水平。主轴单元配备单独的冷却与润滑系统,控制主轴温度变化,避免主轴热变形影响加工精度。主轴可实现无级调速,适配不同材料、不同孔径的加工需求,无论是高速切削轻质材料,还是低速切削硬质材料,都能保持稳定性能。精准精密七轴深孔钻,大型模胚复杂孔系加工,摆脱外协制约,企业实现内部自主加工。天津大型五轴深孔钻设备
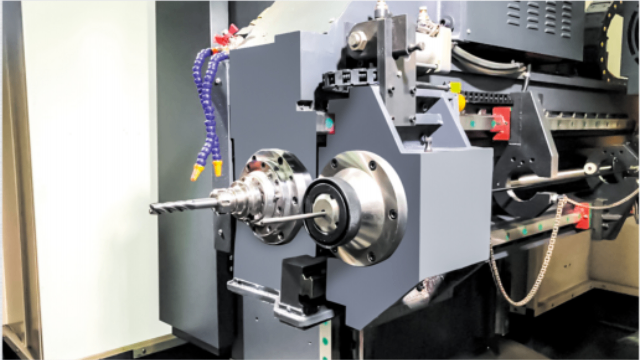
在精密夹具制造中,夹具需加工多个深孔用于定位、夹紧或导向,孔位精度与一致性直接影响夹具定位精度。五轴深孔钻通过一次装夹完成多孔加工,确保孔系位置一致性与同轴度,提升夹具定位精度。设备的加工精度可控制深孔的尺寸公差,避免因孔径偏差导致的定位松动或干涉。同时,五轴深孔钻可加工不同角度的深孔,适配夹具的复杂结构设计,满足多样化定位需求。这种加工能力让五轴深孔钻在精密夹具制造中发挥重要作用,提升夹具性能与工件加工精度。小型五轴深孔钻设备精准精密七轴深孔钻,替代多台单机设备,缩减厂房占用,降低设备采购与维护综合成本。
在模具冷却孔加工中,冷却孔的分布均匀性与孔径精度直接影响模具成型质量与冷却效率。五轴深孔钻可精细加工模具型腔表面的冷却孔,根据模具曲面形态调整钻孔角度,确保冷却孔贴近型腔表面,提升冷却效果。模具材料多为硬度较高的模具钢,加工过程中易出现刀具磨损快、孔壁粗糙等问题,五轴深孔钻通过优化切削参数与冷却方式,配合硬质合金刀具,减少刀具损耗,同时保证孔壁光滑度。设备支持多工位加工,可同时处理多个模具零件,或在单个零件上加工多个不同角度的冷却孔,大幅提升加工效率。此外,五轴深孔钻的数控系统可导入模具三维模型,自动生成加工路径,减少人工编程误差,缩短模具加工周期。
精准五轴深孔钻是塑胶、压铸模具冷却水路、顶针深孔加工的设备,完美解决模具多角度、密集深孔加工痛点。模具型腔多为曲面、异形倒扣结构,传统三轴设备存在加工盲区,反复拆装易导致水路错位、孔同轴度差,直接影响模具冷却均匀度与产品成型精度。该机五轴联动任意调角,可沿型腔曲面法线方向钻孔,保证水路与型面间距均匀,大幅提升注塑成型良品率。机床高刚性结构适配 718、P20、H13 等各类模具钢,硬质合金枪钻搭配稳定内冷排屑,深孔内壁无划痕、无积屑,省去后续珩磨工序。数控系统支持批量孔位程序一键调用,密集水路孔系位置重复精度稳定,大批量模具加工时孔型、孔径一致性高度统一。设备兼顾粗钻、精铣、螺纹加工,模具水路、顶、安装沉孔同步完成,缩短模具交付周期,是精密模具厂升级深孔加工工序的选型。汽车热成型模具螺丝孔加工依赖五轴深孔钻。
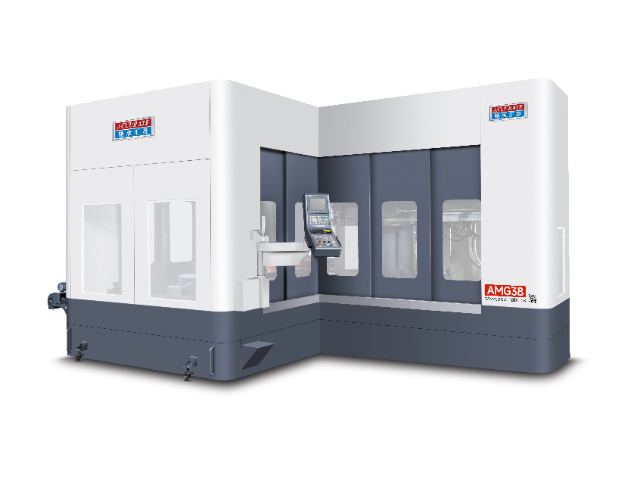
传统深孔加工设备功能单一,钻深孔、铣型腔、攻螺纹需要多台设备分工完成,工件反复拆装转运,不耗费大量工时,还极易累积装夹误差,复杂斜孔、多角度孔系加工难度大。东莞市精准精密机械有限公司五轴深孔钻主打钻铣攻牙一体化复合加工,依托五轴联动能力,工件完成装夹定位之后,就能完成多角度深孔钻削、平面铣削、倒角、螺纹攻牙全套工序,无需二次拆装工件与更换机床。设备导向箱支持自动切换模式,一键切换深孔钻削模式和铣削加工模式,省去人工拆卸调整工装的繁琐操作,大幅缩减辅助加工时间。面对汽车保险杠模具、仪表板模具这类结构复杂的大型模具,模具内部分布大量不同角度的冷却运水孔、顶、斜顶孔,传统工艺需要多次翻转调机,而精准五轴深孔钻依靠摆角功能,直接完成各个倾斜面孔位加工,保证整套孔系的位置度、同轴度,有效提升模具冷却均匀性,改善注塑成型品质。相比传统多设备流转加工,综合加工效率提升 40% 以上,减少工件转运磕碰风险,特别适合多品种、中小批量的精密模具与零部件加工场景。塑胶模具运水孔加工常用五轴深孔钻完成。天津多功能五轴深孔钻设备
七轴深孔钻搭载全闭环数控系统,光栅尺实时位置反馈,动态补偿机械间隙与温度形变。天津大型五轴深孔钻设备
五轴深孔钻的国产化进程不断加快,设备性能与技术水平持续提升,逐步替代进口设备。国产五轴深孔钻在结构设计上充分结合国内制造需求,优化机身布局与工艺适配性,同时控制设备制造成本,为国内企业提供高性价比的加工解决方案。部分国产机型采用自主研发的数控系统,具备自主知识产权,可根据用户需求进行个性化功能定制,适配特殊加工场景。在中心部件方面,国产设备通过技术攻关,实现滚珠丝杠、直线导轨等关键部件的自主生产,提升设备稳定性与可靠性。五轴深孔钻的国产化不*降低了企业设备采购成本,还为后续设备维护与技术升级提供便利,推动国内精密加工行业发展。天津大型五轴深孔钻设备