商机详情 -
江苏高速七轴深孔钻生产厂家
成本优化的 “降本增效助手”相较于传统深孔加工设备,精准精密七轴深孔钻从材料、人工、能耗三方面实现成本优化。材料上,薄切削工艺减少材料浪费,以加工直径 10mm、深度 200mm 的钢件孔为例,材料利用率提升 15%;人工上,自动化操作减少对熟练工依赖,一名工人可同时监管 3 台设备,人工成本降低 60%;能耗上,采用变频主轴与智能休眠技术,非加工状态下能耗降低 50%,连续加工时单位能耗比传统设备低 25%。某液压元件企业引入该设备后,单批次 1000 件阀块加工成本下降 22%,投资回收期只 8 个月,为企业创造明显经济效益。东莞市精准精密三轴深孔钻,机身防护严实,有效阻挡切削液飞溅与铁屑堆积。江苏高速七轴深孔钻生产厂家
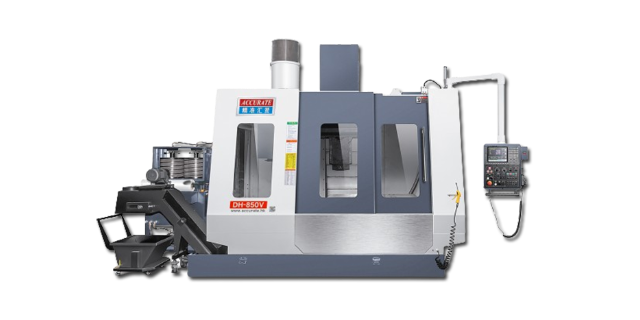
在电子信息行业服务器主板支架加工中,东莞精准七轴深孔钻彰显精细加工实力。服务器主板支架多为铝合金材质,需加工微小深孔用于固定、线缆穿插及散热,尺寸偏差过大会导致主板安装错位。该设备配备高精度微型刀具,加工前通过高倍显微镜东莞精准定位,加工中以低进给速度稳定钻削,避免振动偏移。同时,负压排屑系统及时消除微小铝屑,防止堵塞深孔或划伤工件表面,加工后的深孔确保主板牢固固定,线路布局整齐,有效减少信号干扰,保障服务器长时间稳定运行。四川小型七轴深孔钻供应商这款三轴深孔钻操作简单易上手,编程调试门槛低,适配工厂普通操作工快速上手。
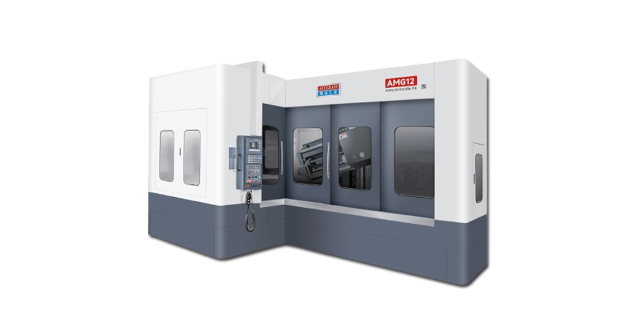
在模具制造行业,精细深孔钻技术为复杂模具冷却系统的高效、高精度加工提供了主要解决方案,直接推动了模具制造质量和生产效率的提升。模具作为注塑、压铸、冲压等成型加工的主要工装,其冷却系统的设计与加工质量至关重要——在成型过程中,模具温度的均匀性直接影响产品的成型精度、表面质量和成型周期,若冷却不均,会导致产品出现收缩变形、表面缩痕等缺陷,同时也会延长成型周期,降低生产效率。而模具的冷却系统多由分布复杂的深孔组成,这些深孔需要根据产品形状精细布局,不*深度大(长径比常超过15:1),还要求孔壁光滑、孔径均匀,确保冷却介质能够顺畅流通,实现快速均匀散热。此外,模具材料多为Cr12MoV、H13等强度高度模具钢,硬度高、加工难度大,传统钻孔技术难以满足加工要求。精细深孔钻凭借高精度的定位系统、的模具钢加工钻头以及高效的冷却排屑系统,能够精细定位每个冷却孔的加工位置,在强度高度模具钢上高效加工出符合要求的深孔,不*保证了冷却系统的散热效果,还提升了模具的使用寿命,同时缩短了模具的加工周期,为模具制造企业降低生产成本、提升市场竞争力提供了有力支持。
表面的 “高光加工利器”对于对孔壁表面质量要求严苛的领域,精准精密七轴深孔钻通过多重工艺优化实现 “高光级” 加工效果。其采用超细晶粒硬质合金刀具,配合特殊涂层技术,减少切削过程中对孔壁的摩擦损伤;高压内冷系统不*起到冷却作用,还能通过高压切削液对孔壁进行实时抛光,使孔壁粗糙度 Ra 值比较低可达 0.4μm,远超传统设备 0.8μm 的水平。在光学仪器零件加工中,该设备为镜头安装座加工的深孔,孔壁无划痕、无毛刺,无需后续打磨即可直接装配,大幅减少工序;在液压油缸加工中,光滑的孔壁降低液压油流动阻力,使油缸运行效率提升 12%,展现出对表面质量的把控能力。东莞市精准三轴深孔钻,专注高精度直深孔加工,工艺成熟,是模具厂刚需设备。
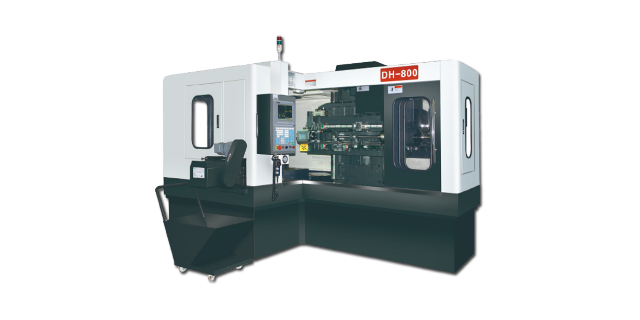
长效稳定的 “可靠加工伙伴”精准精密七轴深孔钻通过严苛的结构设计与部件选型,确保长期稳定运行。设备机身采用整体铸造工艺,经时效处理消除内应力,刚性提升 30%,长期加工后机身变形量≤0.002mm;主要部件如主轴、导轨均选用国际品牌,配合精密润滑系统,磨损率降低 40%,平均无故障运行时间(MTBF)达 8000 小时以上。在某航空零部件企业,该设备连续 3 年 24 小时不间断加工,只需定期常规保养,加工精度始终保持在 ±0.005mm 以内,未出现重大故障,相比传统设备每年减少停机维修时间 120 小时以上,为企业稳定生产提供可靠保障。精准精密三轴深孔钻,小型精密零件深孔加工精准,杜绝深浅不一、孔径不均问题。江苏高速七轴深孔钻生产厂家
三轴深孔钻内置智能防护机制,过载自动停机保护,有效规避刀具与设备损坏风险。江苏高速七轴深孔钻生产厂家
广东七轴深孔钻的智能化升级,为制造业实现 “黑灯工厂” 提供了重要技术支撑。设备搭载了工业互联网模块,可与企业 MES 生产管理系统无缝对接,实现加工任务自动分配、生产数据实时上传与故障远程诊断。操作人员只需在中控室通过电脑下达加工指令,设备便能自主完成工件装夹、刀具更换、钻削加工与成品检测全流程,全程无需人工干预。以广东某精密模具企业为例,引入 5 台七轴深孔钻后,通过智能化调度,设备利用率从原来的 75% 提升至 92%,单日模具深孔加工数量从 32 套增加到 58 套,同时因人工操作减少,产品不良率下降至 0.8%,智能化优势尽显。江苏高速七轴深孔钻生产厂家