商机详情 -
全自动七轴深孔钻技术规格
微米级的加工精度保障依托全链路精度控制体系,七轴深孔钻实现深孔加工的微米级品质管控。设备搭载高精度光栅尺反馈系统,实时监测各轴运动位置,动态补偿温度变形与机械间隙,确保加工深度误差≤0.01mm/m。钻削单元采用高频电主轴,转速可达 15000r/min,配合深孔钻削刀具与高压冷却系统(压力≥10MPa),能有效排出切屑,避免孔壁划伤与尺寸偏差,加工孔的圆柱度≤0.005mm,表面粗糙度可达 Ra0.8μm。针对不同材料特性,设备内置自适应加工参数库,可对铝合金、钛合金、模具钢等材料自动匹配钻削速度、进给量与冷却方案,在航空航天零部件、精密模具等对精度要求严苛的领域,实现 “一次加工成型,无需后续研磨” 的高效生产。精准精密三轴深孔钻,适配模具钢、不锈钢、铝铜材质,常规金属工件钻孔适配性广。全自动七轴深孔钻技术规格
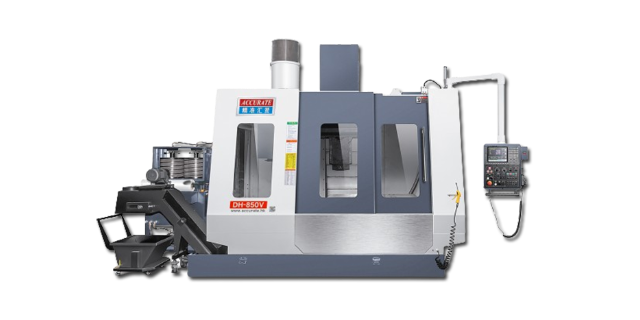
广东七轴深孔钻的智能化升级,为制造业实现 “黑灯工厂” 提供了重要技术支撑。设备搭载了工业互联网模块,可与企业 MES 生产管理系统无缝对接,实现加工任务自动分配、生产数据实时上传与故障远程诊断。操作人员只需在中控室通过电脑下达加工指令,设备便能自主完成工件装夹、刀具更换、钻削加工与成品检测全流程,全程无需人工干预。以广东某精密模具企业为例,引入 5 台七轴深孔钻后,通过智能化调度,设备利用率从原来的 75% 提升至 92%,单日模具深孔加工数量从 32 套增加到 58 套,同时因人工操作减少,产品不良率下降至 0.8%,智能化优势尽显。高精密七轴深孔钻生产厂家三轴深孔钻支持长时间连续作业,适配工厂两班倒、全天候批量生产工况。
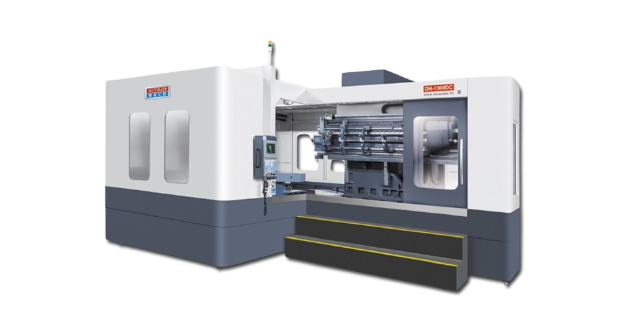
在广东制造业转型升级的浪潮中,七轴深孔钻凭借较好的技术性能成为高级加工领域的 “新引擎”。与传统深孔钻相比,广东研发生产的七轴深孔钻突破了多维度加工限制,可实现 X、Y、Z 三轴直线运动与 A、B、C、U 四轴旋转运动的精细协同,能轻松应对复杂曲面、深径比超 50:1 的异形孔加工需求。其搭载的智能数控系统源自本地企业自主研发,可实时监测钻削力度、转速与冷却状态,将加工误差控制在 0.005mm 以内,不*大幅提升了加工精度,还为航空航天、汽车零部件等高级制造领域提供了关键技术支撑,成为广东装备制造自主创新的典型。
长效稳定的 “可靠加工伙伴”精准精密七轴深孔钻通过严苛的结构设计与部件选型,确保长期稳定运行。设备机身采用整体铸造工艺,经时效处理消除内应力,刚性提升 30%,长期加工后机身变形量≤0.002mm;主要部件如主轴、导轨均选用国际品牌,配合精密润滑系统,磨损率降低 40%,平均无故障运行时间(MTBF)达 8000 小时以上。在某航空零部件企业,该设备连续 3 年 24 小时不间断加工,只需定期常规保养,加工精度始终保持在 ±0.005mm 以内,未出现重大故障,相比传统设备每年减少停机维修时间 120 小时以上,为企业稳定生产提供可靠保障。东莞市精准精密三轴深孔钻,整机经过时效处理,减震性能优异,长时间作业精度恒定。
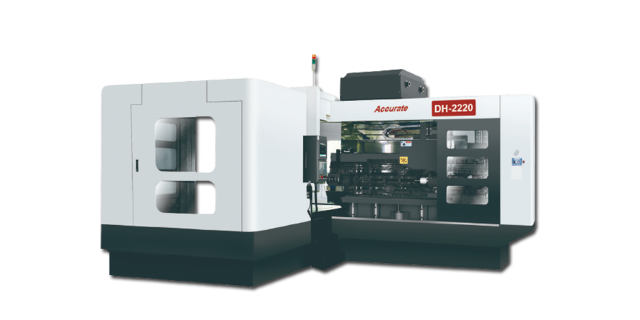
复杂场景的全维度适配精准精密机械七轴深孔钻构建了覆盖多行业、多工况的复杂加工能力,打破传统深孔钻的应用局限。在航空航天领域,可加工发动机机匣的冷却孔、涡轮叶片的异形流道孔,适配长径比 50:1 以上的深孔加工需求;在模具制造中,能完成注塑模的水路孔、热流道孔等密集孔系加工,支持比较大孔径 φ50mm、比较大加工深度 2000mm 的孔位加工。设备兼容多种工件装夹方式,配备自动定心夹具与工件检测系统,可处理不规则形状工件与大型零部件(最大承重 500kg)。针对新能源汽车电机壳、液压阀块等批量生产场景,其多轴同步加工能力可一次性完成多方位孔系加工,大幅减少工件装夹次数,适配高复杂度、高难度的加工需求。三轴深孔钻深耕直深孔加工工艺,解决传统钻床深浅不一、孔位歪斜的加工弊端。河北七轴深孔钻
精准数控七轴深孔钻多角度摆头加工,适配各类精密深孔零部件批量生产。全自动七轴深孔钻技术规格
在新能源汽车主要部件加工领域,七轴深孔钻的技术优势被东莞精准精密发挥到较好。针对电机壳体的深孔加工需求,其研发的七轴设备可实现多角度斜孔一次性成型,避免传统多次装夹导致的精度偏差,加工效率较同类设备提升 35% 以上。同时,设备搭载的智能断屑监测系统,能实时感知切削状态,有效解决深孔加工中排屑难题,确保电池包壳体等关键部件的加工合格率稳定在 99.8%,为新能源汽车产业的高质量发展提供可靠保障。面对航空航天领域对零部件材料的严苛要求,东莞精准精密的七轴深孔钻展现出强大的适应性。无论是钛合金、高温合金等难加工材料,还是薄壁件的深孔加工,设备通过优化主轴转速与进给参数,结合高压内冷系统,可将加工过程中的热变形控制在小范围。以航空发动机叶片冷却孔加工为例,设备能精细钻出直径 1.5mm、深度 80mm 的细长孔,孔壁垂直度误差不超过 0.01mm,满足航空航天零部件的超高精度标准。全自动七轴深孔钻技术规格