商机详情 -
广东金属加工七轴深孔钻多少钱一台
表面的 “高光加工利器”对于对孔壁表面质量要求严苛的领域,精准精密七轴深孔钻通过多重工艺优化实现 “高光级” 加工效果。其采用超细晶粒硬质合金刀具,配合特殊涂层技术,减少切削过程中对孔壁的摩擦损伤;高压内冷系统不*起到冷却作用,还能通过高压切削液对孔壁进行实时抛光,使孔壁粗糙度 Ra 值比较低可达 0.4μm,远超传统设备 0.8μm 的水平。在光学仪器零件加工中,该设备为镜头安装座加工的深孔,孔壁无划痕、无毛刺,无需后续打磨即可直接装配,大幅减少工序;在液压油缸加工中,光滑的孔壁降低液压油流动阻力,使油缸运行效率提升 12%,展现出对表面质量的把控能力。三轴深孔钻整机布局合理,操作空间宽敞,工件装夹便捷,大幅节省调机时间。广东金属加工七轴深孔钻多少钱一台
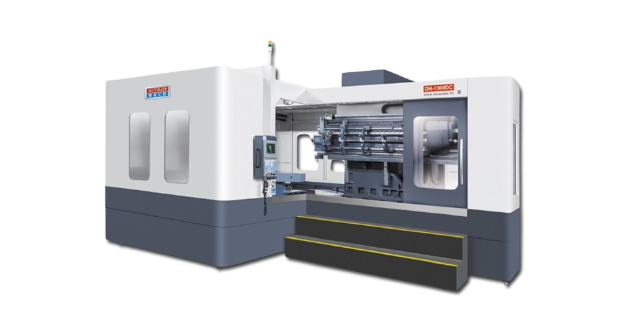
精准精密七轴深孔钻在主要部件与技术配置上实现全方面升级,构建起兼具高效性与稳定性的加工体系。设备采用磁悬浮高速主轴,转速可达20000rpm,振动控制在0.8微米以内,搭配进口精密滚珠丝杠与线性导轨,确保高速运行下的运动平顺性与定位准确性。创新搭载智能进给自适应系统,可根据加工材料硬度、孔径尺寸及深度参数,自动调整切削速度、进给量与主轴扭矩,针对强度较高度合金、钛合金、复合材料等难加工材料,能有效避免卡钻、孔壁划伤等问题,加工效率较传统五轴深孔钻提升40%以上。同时配备高压内冷系统,压力可达10MPa的切削液通过中空钻杆直达切削区域,快速带走热量与铁屑,大幅降低刀具磨损,延长刀具使用寿命3倍以上,明显降低综合加工成本。上海现货七轴深孔钻供应商三轴深孔钻专为常规深孔工况打造,结构简约故障率低,日常维护便捷省心。
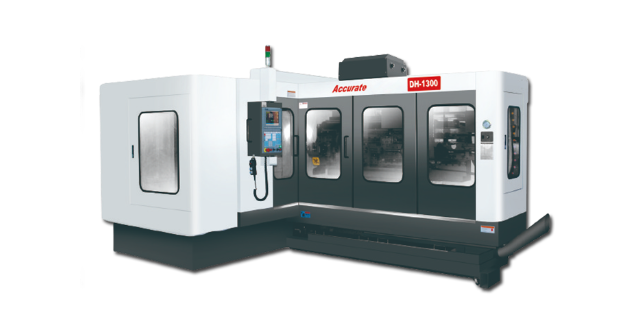
在广东制造业转型升级的浪潮中,七轴深孔钻凭借较好的技术性能成为高级加工领域的 “新引擎”。与传统深孔钻相比,广东研发生产的七轴深孔钻突破了多维度加工限制,可实现 X、Y、Z 三轴直线运动与 A、B、C、U 四轴旋转运动的精细协同,能轻松应对复杂曲面、深径比超 50:1 的异形孔加工需求。其搭载的智能数控系统源自本地企业自主研发,可实时监测钻削力度、转速与冷却状态,将加工误差控制在 0.005mm 以内,不*大幅提升了加工精度,还为航空航天、汽车零部件等高级制造领域提供了关键技术支撑,成为广东装备制造自主创新的典型。
广东七轴深孔钻在模具制造领域的应用,推动了模具加工从 “粗放型” 向 “精密型” 转变。模具的顶、冷却孔等深孔加工质量直接影响模具使用寿命与产品成型效果,传统设备加工的深孔易出现孔径不均、孔底毛刺等问题,需后续人工打磨,增加了生产工序与成本。广东七轴深孔钻采用高速钻削技术与自动去毛刺装置,在加工模具深孔时,不*能保证孔径公差在 H7 级以内,还能通过刀具反向旋转自动消除孔底毛刺,省去后续打磨工序,单套模具加工时间缩短 20%。此外,设备还支持三维建模导入功能,可直接根据模具设计图纸生成加工路径,减少人工编程误差,助力模具企业提升产品精度与市场竞争力。精准精密三轴深孔钻,三轴精准联动定位,垂直深孔加工笔直度高,孔位误差极小。

广东七轴深孔钻的技术创新能力不断突破,持续带领深孔加工技术发展方向。近年来,广东研发团队针对深孔加工中的 “盲孔底部精度控制”“深孔内壁镀铬后加工” 等行业难题,研发出 “可变径钻削技术” 与 “低温冷却加工工艺”。其中,可变径钻削技术可通过刀具直径实时调整,实现盲孔底部的精细成型,解决了传统设备盲孔底部 “锥度” 问题;低温冷却工艺则通过 - 50℃的冷风直接作用于钻尖,有效抑制加工过程中的材料热变形,尤其适用于铝合金等易热变形材料的深孔加工。这些技术创新已获得 15 项国家,推动广东七轴深孔钻技术水平跻身国际前列。东莞市精准精密三轴深孔钻,严苛品控打造扎实品质,长期重载作业精度不易衰减。福建数控七轴深孔钻技术规格
三轴深孔钻深耕直深孔加工工艺,解决传统钻床深浅不一、孔位歪斜的加工弊端。广东金属加工七轴深孔钻多少钱一台
广东七轴深孔钻的智能化升级,为制造业实现 “黑灯工厂” 提供了重要技术支撑。设备搭载了工业互联网模块,可与企业 MES 生产管理系统无缝对接,实现加工任务自动分配、生产数据实时上传与故障远程诊断。操作人员只需在中控室通过电脑下达加工指令,设备便能自主完成工件装夹、刀具更换、钻削加工与成品检测全流程,全程无需人工干预。以广东某精密模具企业为例,引入 5 台七轴深孔钻后,通过智能化调度,设备利用率从原来的 75% 提升至 92%,单日模具深孔加工数量从 32 套增加到 58 套,同时因人工操作减少,产品不良率下降至 0.8%,智能化优势尽显。广东金属加工七轴深孔钻多少钱一台