商机详情 -
泰州正负压气力输送系统厂家
吸送系统支持多个吸料***、吸料嘴布置在不同原料桶、吨袋拆包工位,工人只需要把吸嘴放入原料袋,系统自动吸料,不用人工倾倒投料,大幅降低劳动强度。但负压输送过滤系统是整套系统的薄弱环节,所有含尘气流都经过滤芯,细粉、轻比重粉体极易附着在滤材表面,所以脉冲反吹清灰系统必须稳定可靠,反吹压力、反吹间隔根据物料附着特性设定;黏性粉料还要搭配离线清灰结构,防止滤板糊死,真空度快速下跌。吸嘴的设计同样关键,吸嘴进风口比例决定料气混合比例,进风太小物料吸入过多容易堵管,进风太大气耗增加、输送效率下降。吸送系统规划时不能盲目拉长输送距离,每增加一段管路、一个弯头都会增加阻力,真空能力损耗明显,项目前期要核算沿程阻力,匹配真空泵抽气量和极限真空度。洁净场景换色、换品种生产时,需要对分离器、管路、吸嘴快速拆解清洗,避免交叉污染,所以设备结构设计要兼顾输送性能和可清洁性。管链输送运行平稳、流速均匀,无物料破碎现象,完美保全颗粒物料完整品相。泰州正负压气力输送系统厂家
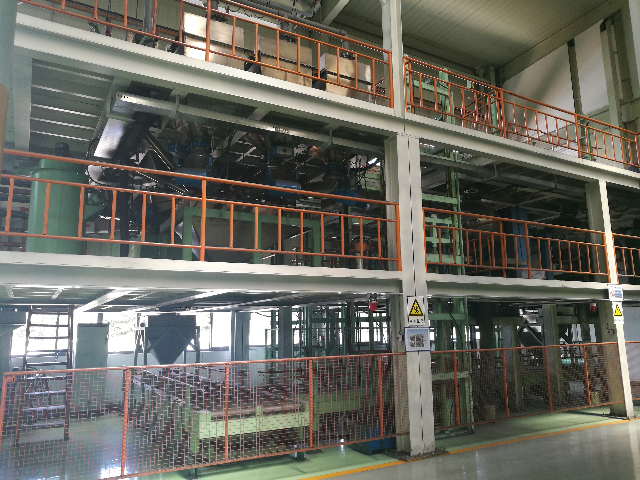
正压稀相输送系统气固分离装置布置在接收料仓顶部,包含旋风分离器与布袋除尘器,物料随高压气流进入料仓,物料沉降收集,含尘尾气经过除尘器过滤后排放。旋风分离器完成大部分物料气固分离,减轻布袋除尘器负荷;布袋捕捉微细粉尘,保证尾气达标。除尘器配备脉冲清灰机构,压缩空气周期性喷吹滤袋,抖落附着粉体,维持滤袋通透。接收料仓安装料位计,联动上游供料器,料仓满料时停止进料,防止溢料。系统工作在正压状态,如果除尘器滤袋破损,含尘气体直接外排,车间粉尘超标。料仓与除尘器壳体承受内部压力,焊接质量需要严格把控。运维重点监测除尘器压差,压差升高**滤袋堵塞,及时启动清灰,定期检查滤袋有无破损,保障尾气洁净,避免粉尘外溢污染车间。安庆正负压气力输送系统工业级负压输送支持连续不间断送料,产能稳定,适配中小型规模化生产需求。
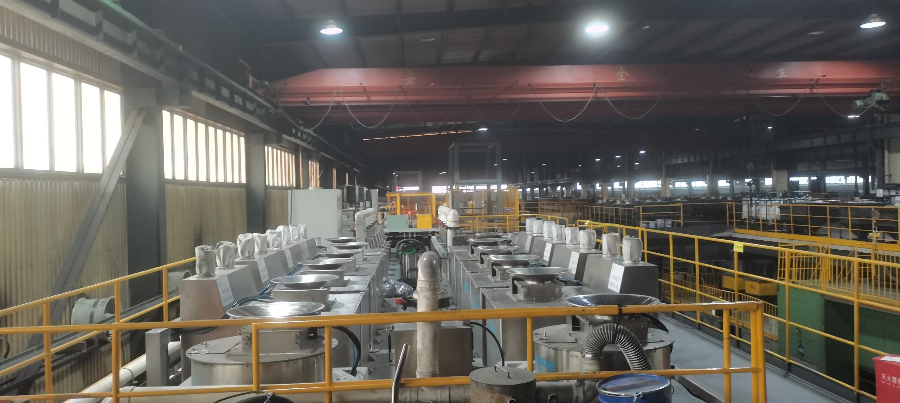
气源配置包含真空泵机组和罗茨风机或者空压机两套气源,配套旋风分离器、布袋除尘器、锁气卸料阀、压力监测、分路阀、PLC 联动控制模块。正负压组合方案非常适合原料仓库分散投料、集中汇总之后再分配输送到多条生产线的场景,比如粮油加工、粉体配料中心、大宗化工原料转运车间,兼顾多点取料便捷性和远距离分配能力。系统结构和控制逻辑比单一正压或者负压系统复杂,锁气阀的密封性能是整套系统稳定运行的关键,如果锁气阀漏风,会造成前段真空度下降、后段正压压力损耗,输送产能同步衰减。同时整套系统有两套气源,设备投资、运维成本更高,两段之间的缓冲仓料位控制需要精细联锁,防止空仓串气或者满仓堵料。选型时要拆分负压段阻力计算和正压段阻力计算,分别匹配气源参数;运维阶段重点巡检锁气阀密封、前后段压差数据,定期吹扫管路,避免细粉沉积,防爆工况下还要同步做好静电跨接、接地、惰性化防护设计。
正压密相输送系统属于高压气力输送,依靠高压压缩空气推动粉体、颗粒物料以高浓度栓状流态在管道内移动,气固比远高于稀相输送,气流速度***更低。整套系统由空压机、储气罐、发送罐(压力罐)、输送管道、接收料仓、除尘器、电控系统组成。物料先装入发送罐,罐内充气加压,物料在高压作用下进入管道,形成一段物料一段空气的栓流形态向前推送。密相输送**优势是输送风速低,管壁磨损小,物料破碎率低,能耗优于稀相输送;气固比高,同等产能下管道管径更小。缺点是系统压力高,设备与管路耐压等级要求高,控制逻辑复杂,物料流动性差时容易堵管。适合磨蚀性强、易碎、贵重粉体,例如水泥、炭黑、锂电正极材料。系统末端料仓配套除尘装置分离物料与尾气,运维重点管控发送罐充压、排料时序,监测管道压力变化,提前识别堵料风险。整套气力输送系统自动化程度高,可连续送料上料,有效替代人工搬运提升生产效率。
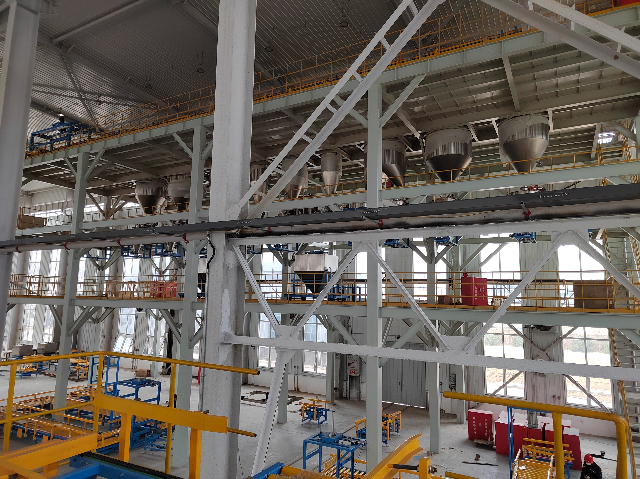
气力输送分为稀相输送与密相输送两种模式,二者气固比、气流速度、设备成本差异明显。稀相输送依靠高速气流悬浮物料,气速一般 15–30m/s,物料均匀分散在气流中,气固比偏低。设备结构简单,投资成本低,适合短距离、小产能、流动性良好的干粉物料;缺点是气流速度高,管道磨损严重,易碎物料破损量大,能耗偏高。密相输送采用低速高浓度输送,物料呈柱塞状移动,气速低,气固比高,物料破碎率低,管道磨损小,能耗更优。密相系统对物料流动性要求更高,进料与控制逻辑复杂,设备造价更高,适合长距离、大产能、对颗粒完整性有要求的工况。在实际项目中,流动性差、易团聚粉体,优先评估稀相;颗粒敏感、磨蚀性粉体优先密相。两种方案都需要配套完善除尘,防止尾气粉尘排放超标,保障车间环保达标。气力输送系统可搭配除尘过滤装置,实现无尘输送作业,完全契合环保生产标准规范。合肥正压稀相输送系统设计
负压真空输送无正压外溢风险,彻底杜绝粉尘跑漏,有效改善车间生产作业环境。泰州正负压气力输送系统厂家
正负压气力输送系统是将负压吸送段与正压推送段串联集成的复合型气力输送,前段利用负压真空把物料从多个分散投料点吸入管路,完成集中取料,经过中转分离或者缓冲料仓之后,后端切换为正压气源,把物料加压推送至远端各个接收料仓,一套系统同时具备负压吸料和正压送料两种能力,解决单纯负压输送距离短、单纯的正压输送不方便多点取料的痛点中国机械工...。负压段负责多点上料,保持管路负压杜绝粉尘外溢;正压段负责长距离分配送料,利用正压推力把物料送到多个远距离料仓,两段之间设置缓冲料斗、卸料锁气阀,隔离负压区和正压区,防止气流串腔,保证两段压力单独稳定。泰州正负压气力输送系统厂家