商机详情 -
宁波真空气力输送系统厂家
密相输送系统的选型工作必须建立在完整物料物性测试基础之上,不能单纯依靠输送距离和产能确定方案,物料流化性能、堆密度、休止角、含水率、磨蚀性、热敏感性、易碎等级是**判断指标,直接决定选用仓泵式密相、旋转阀密相还是栓流密相结构。流动性良好、干燥松散的粉体适配仓泵间歇密相输送,依靠底部流化盘让物料流态化之后推送前进;部分流动性尚可、需要连续输送的场景可以选用旋转阀供料密相方案,持续进料配合管内补气维持料栓流动。密相输送依靠高压、低流速实现高固气比输送,压缩空气品质也有要求,含水含油高的压缩空气会打湿粉体,造成流化失效、堵管,所以气源前端必须配置干燥机、精密过滤器。管链输送运行平稳、流速均匀,无物料破碎现象,完美保全颗粒物料完整品相。宁波真空气力输送系统厂家
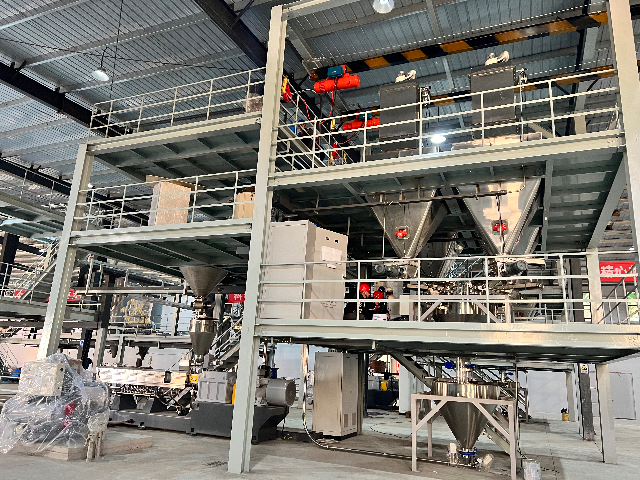
整套系统同时配备低压风机支路与高压压缩空气支路,配套流量监测、压力变送器、在线浓度监测模块,控制系统根据管道压力、压差信号自动调节补气量,避免流态切换过程中出现堵管或者物料过度破碎。混合输送系统适用工况更加宽泛,既可以处理流动性好的普通粉体,也可以阶段性输送磨蚀物料、易碎颗粒,在化工多配方投料、粉体配料中心、建材多条产线供料场景落地较多。不过混合输送对自动化控制逻辑要求很高,参数调试难度高于单一稀相或者密相系统,气源两套**供给,管路布局、补气点位设计不合理会造成流态紊乱。项目前期需要完整测绘输送路线,计算各段阻力损失,划分密相段与稀相段分界点,设置防堵反吹节点;运维阶段需要定期校准压力传感器,规范不同物料切换时的吹扫流程,防止不同粉料交叉污染或者残留结块,保障流态切换稳定可靠。宁波真空气力输送系统厂家正压密相输送物料填充率高,气料比合理,单位能耗更低,输送效率大幅提升。
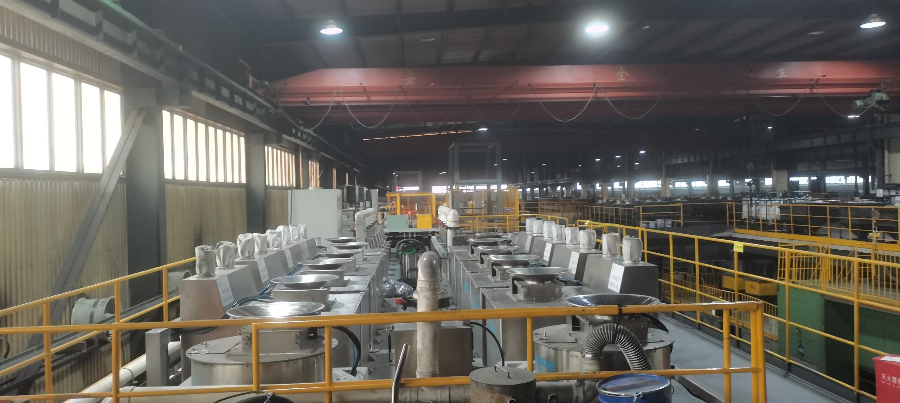
输送系统是工业物料流转的关键成套装备,依靠机械构件连续转运原材料、半成品与成品,打通车间各工序、仓储与分拣环节。整套系统一般由驱动单元、承载构件、机架、张紧机构、传感器与电控模块组合而成,可实现水平、倾斜、升降等多路径物料输送。对比叉车、人工搬运等离散转运方式,输送系统能够不间断稳定作业,减少人工参与,降低磕碰、跌落等物料损耗。不同物料特性需要匹配对应机型,散料多选用皮带、刮板设备,箱装工件优先辊道、链板输送。现代化输送系统可对接 PLC 与上位系统,实时采集运行数据,实现启停调速、故障报警与工位定位,是工厂实现自动化流水线改造的基础硬件,大量覆盖制造、矿山、食品、物流仓储等众多行业场景。
气力输送系统又称气流输送,依托气流动能,在密闭管道内输送粉体与颗粒物料,属于流态化技术典型应用。整套系统包含气源设备、进料装置、输送管道、物料分离装置、除尘过滤组件与控制系统。按照管道压力状态,分为正压、负压、正负压组合三大类型;按照气固比,又分为稀相输送与密相输送。气源设备提供气流,物料在气流裹挟下,以气固两相流形式沿管道移动,到达终点后,旋风分离器、布袋过滤器将物料与空气分离,完成卸料。系统管道布置灵活,可远距离跨车间输送,无机械传动部件,管道内部无运动构件,空间占用小。广泛应用于水泥、粮食、化工、新能源粉体转运。稀相输送气流速度高,适合流动性好的粉料;密相输送气速低,物料破碎少,能耗更低。选型需要综合物料流动性、含水率、磨蚀性、输送距离与产能指标。工业气力输送系统适配粉料、颗粒料、晶体料,通用性强可对接多种加工生产设备。
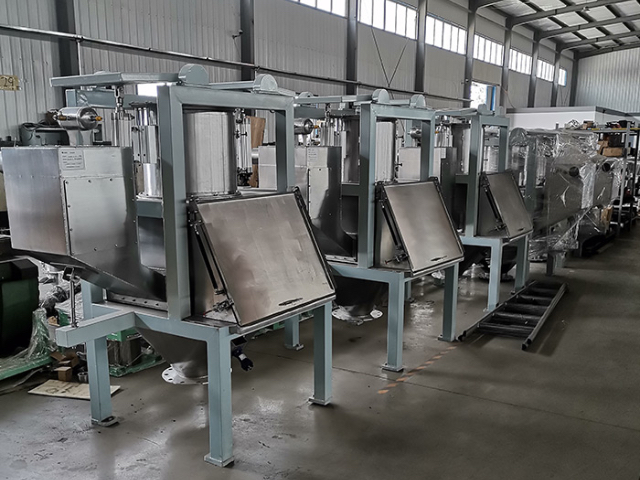
正压密相输送系统是长距离粉体密闭输送的推荐方案,依托高压压缩空气流化推送物料,低流速柱塞流形态,沿程磨损和气耗指标优于稀相输送,国内成熟工程案例稳定实现数百米距离输送,***用于水泥厂粉煤灰转运、冶金矿粉、新能源粉体车间跨厂房输送。长距离工况下管路阻力累积大,密相方案依靠高工作压力克服阻力,同时通过沿线补气阀分段补气,维持管内料栓稳定流动,避免远端压力衰减之后流态崩溃堵管。仓泵作为**供料容器,间歇循环工作,进料阶段泄压打开进料阀装料,装料完成关闭所有阀门,充压流化,达到设定压力之后打开出料阀推送物料,物料输送完成之后泄压,进入下一轮循环。工业输送系统实现物料连续稳定转运,衔接各工序设备,助力生产线自动化有序运转。福建稀相输送系统电话
高压正压密相输送支持超长距离管线输送,中间无需中转设备,简化产线布局。宁波真空气力输送系统厂家
阀门故障导致的堵塞:进气阀故障:进气阀是输送气源的主要进气阀,一旦因故障失去气源,输灰管会直接堵塞。助吹阀故障:助吹阀用于辅助长距离输送助吹剂至贮灰场,如果输灰管堵塞,堵塞的位置在仓泵后面,主输灰管出来,需要检查助吹阀的工作情况,排污阀卡住故障等,会造成输灰总管输送压力低,造成管道堵塞。减压阀故障:减压阀用于调节进气门的气源压力,进气压力过高或过低都会影响输送效果,一般设置在0.3MPA左右,减压阀应定期清洗,保持其内部清洁无堵塞,否则会因减压阀堵塞不进气而造成管道堵塞。宁波真空气力输送系统厂家