商机详情 -
江苏金属粉末钛合金粉末厂家
宁波众远新材料钛合金粉末在 3C 精密制造领域用于轻量化结构件、散热组件、精密外观件试制与小批量生产。钛合金质感独特、重量轻、耐腐蚀、不易氧化变色,适合=穿戴设备、精密仪器内部支架。众远钛粉打印的复杂镂空、异形薄壁结构,传统 CNC 加工难度大、材料损耗高,增材制造可以高效实现。针对 3C 行业对外观、尺寸精度的要求,公司优化粉末粒度,减少打印表面缺陷,配合客户调整后处理工艺,兼顾性能与外观效果,助力=消费电子产品差异化创新。钛合金粉末用于激光选区熔化,成型件表面光洁度好。江苏金属粉末钛合金粉末厂家
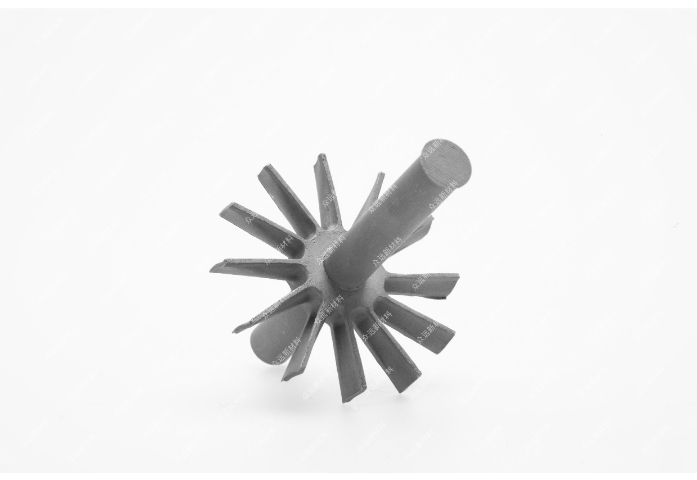
镍基高温合金(如Inconel718、HastelloyX)是航空发动机涡轮叶片的主要材料!3D打印可制造内部冷却流道等传统工艺无法实现的复杂结构,使叶片耐温能力突破1000℃!然而,高温合金粉末的打印面临两大难题:一是打印过程中易产生元素偏析(如Al、Ti的蒸发),需通过调整激光功率和扫描速度优化熔池稳定性;二是后处理需结合固溶强化和时效处理,以恢复γ强化相分布!美国NASA通过EBM(电子束熔化)技术打印的Inconel718涡轮盘,抗蠕变性能提升15%,但粉末成本高达$300-500/kg!未来,低成本回收粉末的再利用技术或成行业突破口!重庆钛合金模具钛合金粉末品牌宁波众远新材料科技有限公司钛合金粉末适配商业航天,制备可重复使用火箭结构件。
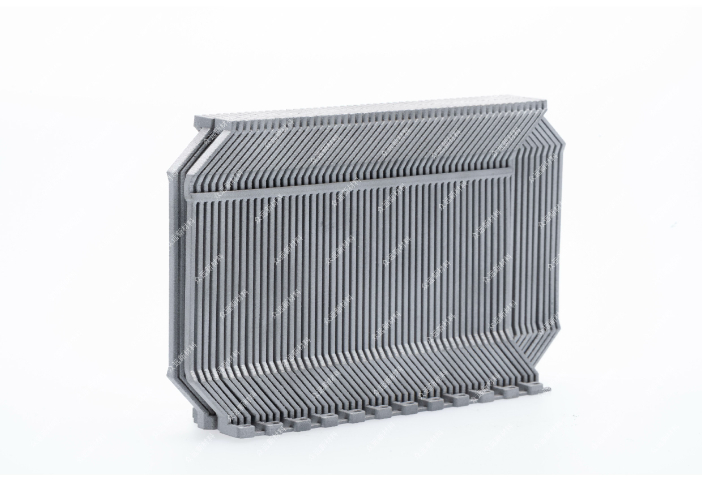
国际热核聚变实验堆(ITER)的钨质第“一”壁需承受14MeV中子辐照与10MW/m²热流!传统钨块无法加工冷却流道,而3D打印的钨-铜梯度材料(W-10Cu至W-30Cu过渡层)通过EBM技术实现,热疲劳寿命达5000次循环(较均质钨提升5倍)!关键技术包括:①中子辐照模拟验证(在JET托卡马克中测试);②界面扩散阻挡层(0.1μmTaC涂层)抑制铜渗透;③氦冷却通道拓扑优化(压降降低30%)!但钨粉的高成本($500/kg)与打印缺陷(孔隙率需<0.1%)仍是量产瓶颈,需开发粉末等离子球化再生技术!
钛合金粉末,作为现代”高“端制造业特别是增材制造(3D打印)的主要原材料,其制备工艺与内在特性直接决定了最终产品的性能!目前主流的工业化制备方法包括气体雾化(GA)、等离子旋转电极法(PREP)、等离子雾化(PA)以及氢化脱氢法(HDH)!气体雾化利用高速惰性气流将熔融钛合金液流破碎、快速冷却成细小的球形或近球形粉末,具有生产效率高、成本相对较低的优势,是当前应用比较广阔的工艺,但其粉末中可能含有少量空心粉和卫星粉!等离子旋转电极法则利用高速旋转的自耗钛合金电极在等离子弧作用下熔化,熔滴在离心力作用下甩出并凝固成高度球形、纯净度高、流动性较好的粉末,尤其适用于高性能航空发动机关键部件的打印,但成本高昂!等离子雾化使用等离子炬将金属丝材端部熔化,熔滴在表面张力作用下球化并凝固,能生产出高纯度、细粒径的球形粉末!氢化脱氢法则通过将钛合金氢化变脆粉碎后再脱氢还原,粉末多为不规则形状,成本比较低,但氧含量较高、流动性差,多用于粉末冶金压制烧结而非增材制造!钛合金粉末可做真空包装,长期存放性能变化很小。
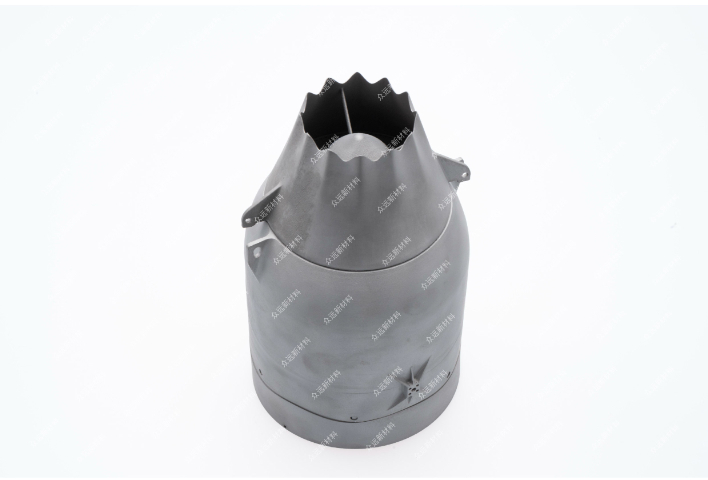
钛合金(尤其是Ti-6Al-4V)因其生物相容性、高比强度及耐腐蚀性,成为骨科植入体和牙科修复体的理想材料!3D打印技术可通过精确控制孔隙结构(如梯度孔隙率设计),模拟人体骨骼的力学性能,促进骨细胞生长!例如,德国EOS公司开发的Ti64ELI(低间隙元素)粉末,氧含量低于0.13%,打印的髋关节假体孔隙率可达70%,患者术后恢复周期缩短40%!然而,钛合金粉末的高活性导致打印过程需全程在氩气保护下进行,且残余应力管理难度大!近年来,研究人员通过引入热等静压(HIP)后处理技术,可将疲劳寿命提升3倍以上,同时降低表面粗糙度至Ra<5μm,满足医疗植入体的严苛标准!钛合金粉末用于低温3D打印,成型过程不易开裂。安徽钛合金模具钛合金粉末厂家
钛合金粉末用于表面涂覆,工件外观质感更细腻。江苏金属粉末钛合金粉末厂家
提升打印速度是行业共性挑战!美国SeuratTechnologies的“区域打印”技术,通过100万个微激光点并行工作,将不锈钢打印速度提升至1000cm³/h(传统SLM的20倍),成本降至$1.5/cm³!中国铂力特开发的多激光协同扫描(8激光器+AI路径规划),使钛合金大型结构件(如火箭燃料箱)的打印效率提高6倍,但热应力累积导致变形量需控制在0.1mm/m!欧洲BEAMIT集团则聚焦超高速WAAM,电弧沉积速率达15kg/h,用于船舶推进器制造,但表面粗糙度Ra>100μm,需集成CNC铣削单元!江苏金属粉末钛合金粉末厂家