商机详情 -
山东铝合金物品铝合金粉末咨询
铝锌镁铜(AlZnMgCu)系列合金粉末对应7075等更高度铝合金的增材制造版本。这类合金的强度较高,热处理后抗拉强度可达550兆帕以上,接近某些钛合金的水平。然而,7075合金的凝固区间宽,热裂纹敏感性较高,传统激光粉末床熔融打印几乎不可行。近年来的研究通过添加硅、锆或钪等微量元素,并采用极快的冷却速率(每秒百万摄氏度级别),成功实现了无裂纹打印。这种更高度铝合金粉末主要用于需要更好轻量化的航空航天和竞技体育器材,如自行车车架和棒球棒。铝合金粉末用于模具表面改性,提升模具使用寿命。山东铝合金物品铝合金粉末咨询

铝合金粉末的显微组织特征与打印工艺参数密切相关。在较低的激光能量密度下,熔池冷却极快,晶粒尺寸可细至0.5到2微米,形成细小的等轴晶或柱状晶组织。能量密度过高时,熔池存在时间延长,晶粒粗化至5到10微米,且热影响区扩大。对于AlSi10Mg,理想的工艺窗口应获得细小的共晶硅网络包裹初生铝晶粒的组织,这种结构兼具更高度和中等等级的塑性。通过调整扫描速度和激光功率,可以在同一台设备上实现不同组织特征的打印。铝钪(AlSc)合金粉末是用于制造体声波滤波器和微机电系统的功能材料。在铝中添加1%到3%的钪,形成的AlScN氮化物具有优异的压电性能。河北3D打印金属铝合金粉末合作铝合金粉末用于防腐涂层,工件耐候性得到明显提升。
通过调节气体压力和流量,可以控制粉末粒径分布。这种方法的优点是生产效率高、粉末球形度好、适合大规模工业应用。缺点是部分细粉会粘附在雾化塔内壁,收得率需要优化。铝合金粉末的粒径分布直接影响打印工艺和零件性能。用于激光粉末床熔融的理想粒径范围是15到45微米,其中细粉有助于提高铺粉密度,粗粉则能改善流动性。如果细粉过多,容易产生团聚和扬尘问题;如果粗粉过多,铺粉层厚度不均匀,可能导致熔合不良。生产商通常通过筛分或气流分级来调节粒径分布,以满足不同打印设备的要求。
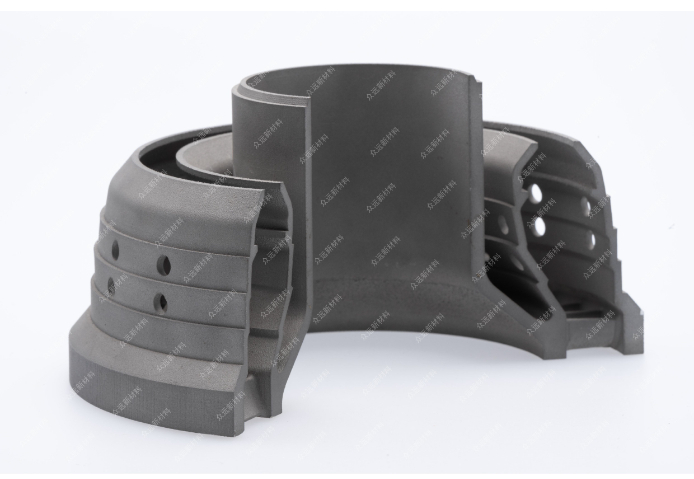
铝合金粉末是增材制造领域只有 重要的原料之一。它通常由铝与硅、镁、铜等元素合金化后,通过气体雾化或等离子雾化制成。这种粉末粒径一般在15到53微米之间,具有良好的球形度和流动性。与铸造铝合金相比,粉末形态的铝合金可以在激光或电子束作用下快速熔化和凝固,形成几乎无气孔、无裂纹的致密零件。由于粉末颗粒细小,比表面积大,氧化风险也随之增加,因此需要在惰性气体保护下储存和使用。气体雾化是目前生产铝合金粉末只有 主流的方法。工艺过程是先将铝合金在坩埚中熔化至700到900摄氏度,然后通过喷嘴用高压氮气或氩气冲击熔融金属流,使其破碎成微小液滴,在雾化塔内冷却凝固为粉末。铝合金粉末用于航空零件加工,后续探伤合格率更高。
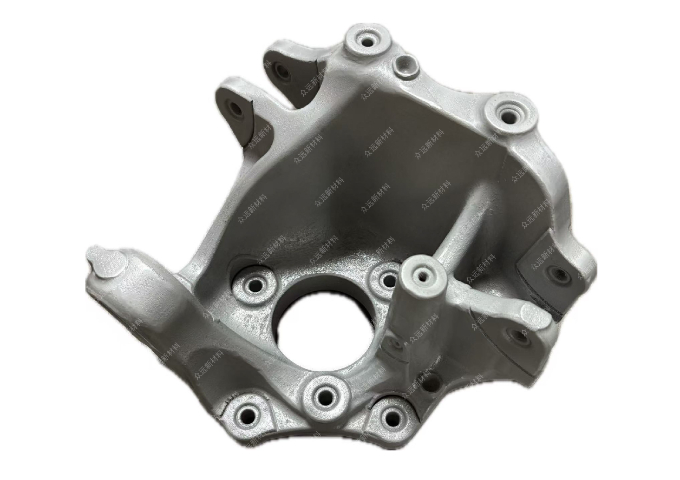
铝合金粉末的品控涉及多维度检测体系。依据ASTM B214/ISO 4497标准,需通过激光衍射仪确保D10/D50/D90粒径分布偏差<5%,扫描电镜(SEM)分析球形度>90%;氧含量需用惰性气体熔融法控制在1000ppm以下,防止高温成形时产生Al2O3脆性相。流动性测试采用霍尔流速计(50g粉末流出时间≤30秒),而表观密度则按GB/T 1479测定。回收粉末需严格筛分(振动筛分机325目)并混合不超过30%新粉,避免因反复加热导致的元素烧损(如Mg损失>3%将明显降低强度)。国际航空航天标准NADCAP还强制要求粉末批次追溯、微量元素分析(Fe<0.5%, Si<12%)及氢含量检测(<0.15ml/100g),确保火箭发动机涡轮等关键部件的可靠性。铝合金粉末用于胶粘剂填料,提升胶体导热导电性能。湖北铝合金铝合金粉末品牌
铝合金粉末流动性佳,自动化送粉设备运行更顺畅。山东铝合金物品铝合金粉末咨询
此外,在建筑装饰行业,铝合金粉末同样表现出色。它可以被制成各种美观且耐用的装饰材料,如铝合金粉末涂料、铝合金复合板等。这些材料不*外观亮丽,而且具有优异的耐候性和耐腐蚀性,能够提升建筑物的外观品质和使用寿命。 值得一提的是,铝合金粉末的环保性能也非常出色。在生产过程中,铝合金粉末可以通过回收再利用,减少资源浪费。同时,由于其耐腐蚀性,使用铝合金粉末制成的产品在使用过程中也能有效减少对环境的污染。 随着科技的不断进步,铝合金粉末的生产工艺和应用技术也在不断创新。山东铝合金物品铝合金粉末咨询